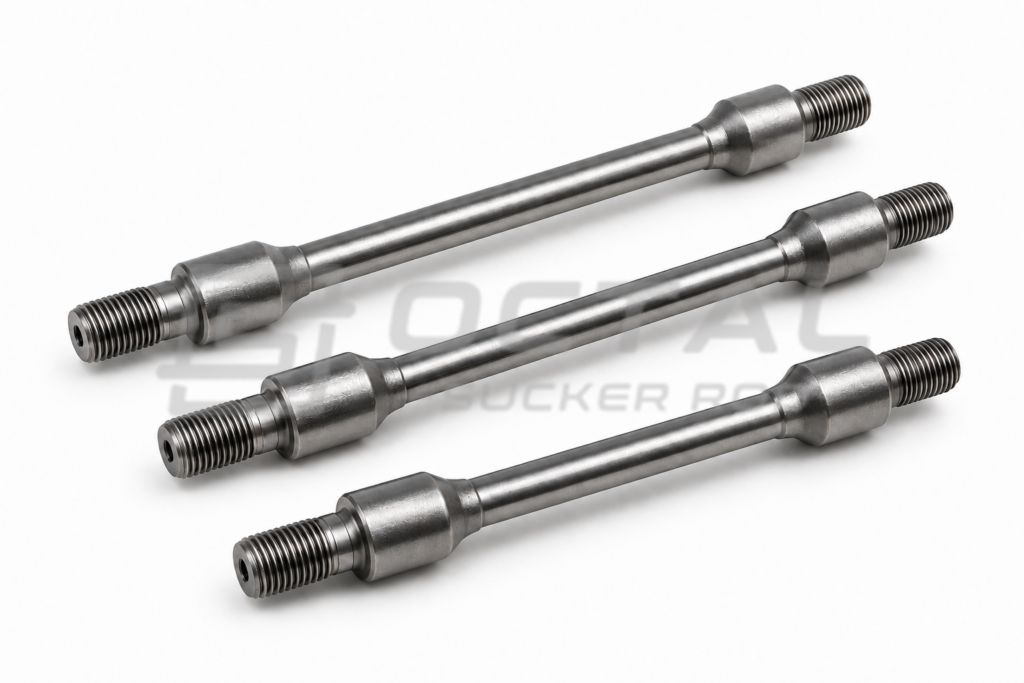
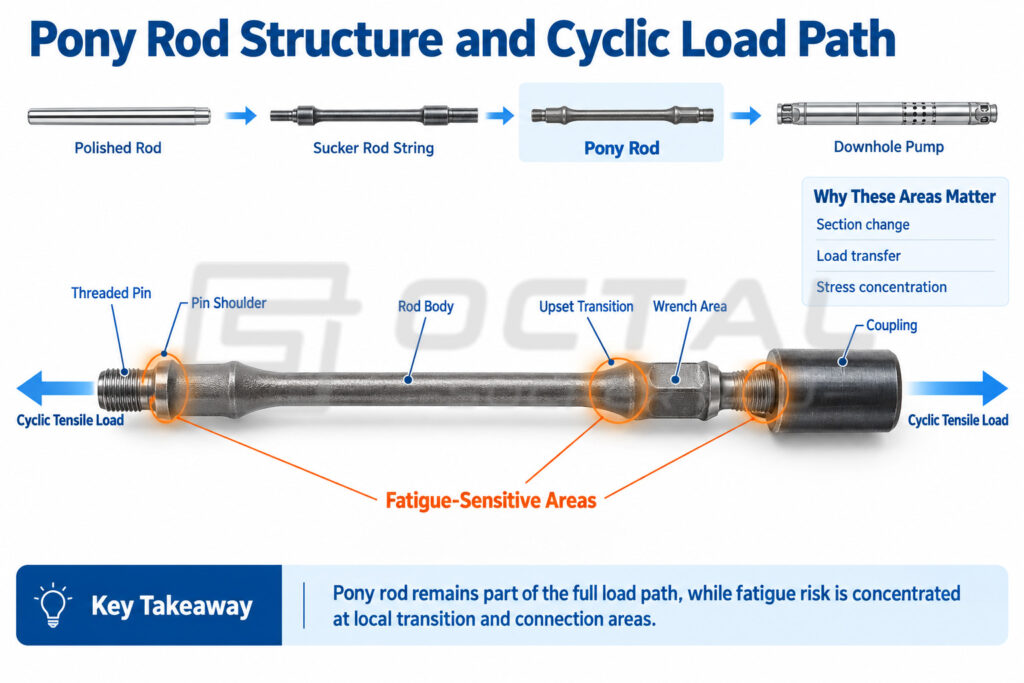
Укороченная насосная штанга представляет собой короткий элемент передачи нагрузки в колонне насосных штанг. Она обеспечивает окончательную регулировку длины между стандартными полноразмерными штангами и продолжает воспринимать возвратно-поступательные растягивающие и динамические нагрузки при каждом ходе насоса. В зависимости от заданного класса и условий скважины тело изготовляют из углеродистой или легированной стали, с коваными или высаженными концами, лысками под ключ, ниппельными соединениями с упорным буртом и соответствующими муфтами. Термическую обработку выбирают для получения требуемой прочности и пластичности данного класса. Кованый переход, бурт ниппеля и впадина резьбы остаются важнейшими зонами, чувствительными к усталости при повторных нагрузках штанговой откачки.
Основное отличие от полноразмерной насосной штанги заключается в меньшей монтажной длине, а не в базовой механической функции. Распространенные длины составляют 2, 4, 6, 8 и 10 ft, а часто заказываемые конфигурации Octal имеют диаметры тела 3/4 in., 7/8 in. и 1 in. Класс, размер тела, геометрия соединения и совместимость муфт должны соответствовать соседнему участку колонны, особенно в ступенчатых колоннах, высоконагруженных скважинах, агрессивных условиях добычи и при ремонтной замене. Поэтому укороченную штангу следует выбирать как часть всей колонны, а не как простую проставку.
Технические характеристики укороченных насосных штанг
Размеры и соединения укороченных штанг API 11B определяются применительно к колонне, в которой они работают. Основные параметры включают готовую длину, диаметр тела, класс прочности или материала, концевое соединение, совместимость муфт и положение в колонне. Вместе они определяют соответствие штанги цепи передачи механической нагрузки и геометрии соединений соседних штанг.
| Параметр | Данные укороченной штанги |
|---|---|
| Тип продукции | Стальная укороченная насосная штанга для штанговых насосных установок |
| Применимый стандарт | API Spec 11B, если указан в заказе |
| Основная функция | Регулировка длины колонны и передача возвратно-поступательной нагрузки |
| Распространенные длины | 2, 4, 6, 8 и 10 ft |
| Метрические справочные длины | 0.61, 1.22, 1.83, 2.44 и 3.05 m |
| Распространенные диаметры тела Octal | 3/4 in., 7/8 in. и 1 in. |
| Материал | Углеродистая или легированная сталь в соответствии с классом и требованиями эксплуатации |
| Основные классы | Класс C, класс K и группа D |
| Конструкция концов | Кованый конец с ниппелем насосной штанги и упорным буртом |
| Соединение | Ниппельное соединение с соответствующей муфтой насосных штанг |
| Основные исходные данные для выбора | Длина, диаметр, класс, резьба, муфта, положение в колонне и условия скважины |
| Типовая документация | Идентификация материала, механические испытания, контроль размеров/резьбы и прослеживаемость партии |
Укороченные насосные штанги изготовляют небольшой длины для получения требуемой длины колонны при сохранении той же цепи передачи нагрузки, что и у соседних штанг. Номинальная длина, диаметр тела, класс и концевое соединение задаются совместно: диаметр тела соответствует геометрии кованого конца и ниппеля, а класс определяет диапазон механических свойств. Поэтому штанги со схожими внешними размерами могут отличаться прочностью и конфигурацией соединения.
Конструкция и принцип работы укороченной насосной штанги
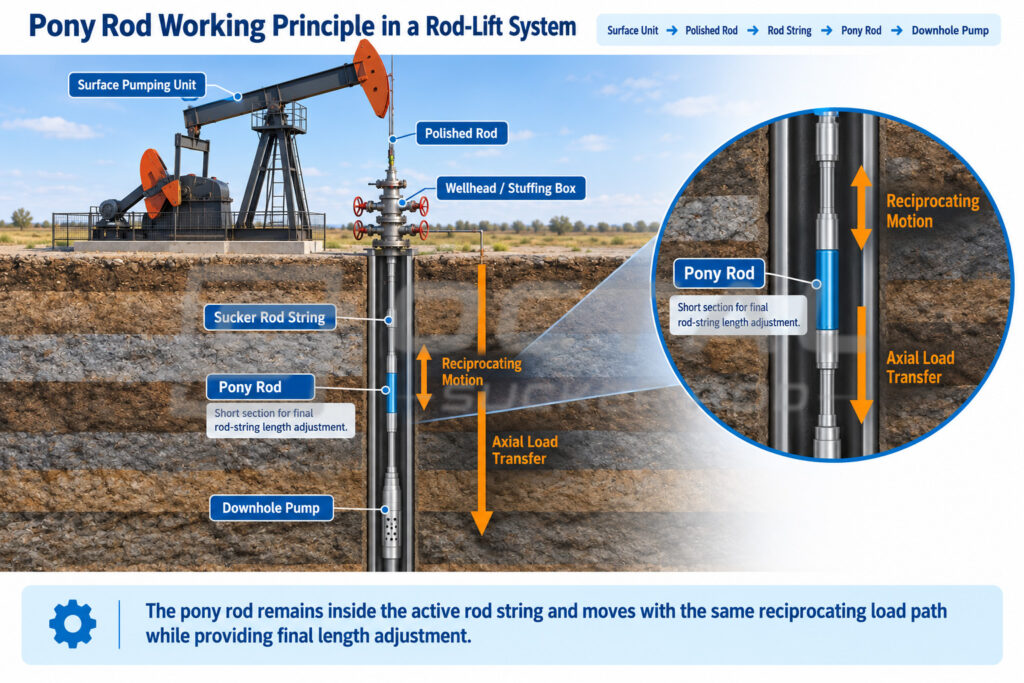
В штанговой насосной установке укороченная штанга входит в ту же непрерывную цепь передачи механической нагрузки, что и соседние насосные штанги. Возвратно-поступательное движение наземного привода передается через полированный шток и колонну к скважинному насосу. Укороченная штанга проходит тот же ход и передает осевую нагрузку через тело и резьбовые концы, а ее меньшая длина обеспечивает необходимую регулировку готовой колонны. Поскольку компонент остается в рабочей цепи нагрузки, его конструкция подчиняется тем же требованиям к циклическим нагрузкам и соединениям, что и соседние штанги.
| Конструктивный участок | Функция | Инженерное значение |
|---|---|---|
| Тело штанги | Передает осевую растягивающую нагрузку по основной длине штанги | Диаметр тела и класс материала определяют основное несущее сечение |
| Высаженный / кованый переход | Обеспечивает переход от сечения тела к увеличенному концевому участку | Геометрический переход влияет на местную концентрацию напряжений при циклических нагрузках |
| Кованый конец | Обеспечивает необходимое сечение для участка под ключ, бурта и резьбового ниппеля | Качество ковки и соосность влияют на целостность конца соединения |
| Участок под ключ | Обеспечивает поверхность для свинчивания и обращения с соединением | Правильная геометрия позволяет контролируемую сборку без повреждения соединения |
| Бурт ниппеля | Образует осевую контактную поверхность соединения с упором | Состояние и геометрия бурта влияют на передачу нагрузки через соединение |
| Резьбовой ниппель | Соединяется с муфтой насосных штанг | Профиль резьбы и точность размеров определяют сопряжение и передачу нагрузки |
| Муфта | Соединяет укороченную штангу с соседней насосной штангой или компонентом колонны | Размер муфты и геометрия резьбы должны соответствовать сопрягаемому ниппелю |
В работе нагрузка на укороченную штангу определяется не только ее малой длиной. Вес штанг, нагрузка жидкости и скважинного насоса, а также ускорение колонны формируют растягивающие и динамические напряжения в каждом цикле. Поэтому переход от тела к высадке, бурт ниппеля и впадина резьбы остаются критическими зонами контроля усталости, особенно при повышенных нагрузках, повторном изменении направления хода или агрессивных добываемых жидкостях. Эта связь объясняет, почему диаметр, класс и геометрию соединения рассматривают как единую механическую систему.
Классы и механические свойства укороченных насосных штанг
Укороченные штанги испытывают повторяющиеся растягивающие нагрузки, а не только статическую нагрузку, поэтому при оценке класса недостаточно номинальной прочности. Предел текучести показывает уровень начала остаточной деформации, временное сопротивление — верхний диапазон прочности материала, а пластичность и твердость влияют на поведение при циклических напряжениях, их местной концентрации и нагружении соединений. Эти свойства особенно важны в высаженном переходе, у бурта ниппеля и во впадине резьбы, где изменения геометрии могут усиливать местные напряжения в повторных циклах. Коррозионное поведение следует оценивать отдельно от механической прочности: более прочный класс не обеспечивает автоматически лучшую стойкость к коррозионной усталости.
| Класс прочности / материала | Минимальный предел текучести | Временное сопротивление | Основное направление выбора |
|---|---|---|---|
| Класс C | 60 ksi / 414 MPa | 90–115 ksi / 621–793 MPa | Умеренная механическая нагрузка при контролируемой коррозии |
| Класс K | 60 ksi / 414 MPa | 90–115 ksi / 621–793 MPa | Выбор материала с повышенным вниманием к агрессивным условиям добычи |
| Группа D | 85 ksi / 586 MPa | 115–140 ksi / 793–965 MPa | Повышенные механические нагрузки, требующие дополнительного запаса прочности |
Сравнение прочности классов C и D
Различие укороченных штанг классов C и D в основном выражается в диапазоне механических свойств, а не во внешних размерах. Оба класса могут иметь схожие номинальные диаметры тела и конфигурации соединений, но уровень прочности определяет диапазон нагрузки, который они рассчитаны воспринимать при повторной штанговой откачке.
Основные различия механических свойств классов C и D приведены ниже.
| Класс | Минимальный предел текучести | Диапазон временного сопротивления | Относительное удлинение | Относительное сужение |
|---|---|---|---|---|
| Класс C | 60 ksi / 414 MPa | 90–115 ksi / 621–793 MPa | ≥13% | ≥50% |
| Класс D | 85 ksi / 586 MPa | 115–140 ksi / 793–965 MPa | ≥13% | ≥50% |
По сравнению с классом C класс D повышает минимальный предел текучести с 60 ksi (414 MPa) до 85 ksi (586 MPa), обеспечивая больший запас сопротивления остаточной деформации при более высоких растягивающих нагрузках.
Однако выбор класса зависит не только от прочности. Фактические требования определяются совместным влиянием нагрузки на колонну, циклических напряжений, геометрии соединения, коррозионного воздействия и положения установки в колонне. Поэтому классы C и D одного номинального размера могут иметь схожие габариты, но разные эксплуатационные возможности.
Укороченные насосные штанги класса C
Укороченные штанги класса C применяют в участках колонны с умеренной расчетной механической нагрузкой и достаточно контролируемой средой добываемой жидкости. Их меньшая прочность по сравнению с группой D подходит для применений без потребности в дополнительной высокопрочной несущей способности. Фактическая пригодность по-прежнему зависит от циклических напряжений, геометрии скважины, коррозии и состояния соединений, а не только от глубины или обозначения класса.
Укороченные насосные штанги класса D
Укороченные штанги класса D обеспечивают более высокий диапазон механической прочности: минимальный предел текучести около 85 ksi и временное сопротивление 115–140 ksi. Они подходят для участков с повышенной нагрузкой от веса штанг, жидкости, насоса или динамических напряжений. Такие условия чаще встречаются в более глубоких установках, с крупными насосами и в нагруженных участках ступенчатых колонн. При этом высокая прочность не устраняет чувствительность к усталости кованого конца, резьбы, бурта или поврежденной коррозией поверхности.
Укороченные насосные штанги класса K
Укороченные штанги класса K изготовляют из легированной стали для условий, в которых коррозионное поведение требует большего внимания, чем одна прочность. Хотя их прочностной диапазон может совпадать с классом C, применение теснее связано с взаимодействием состояния материала, циклических напряжений и среды добываемой жидкости. На коррозионные характеристики влияют состав добываемой воды, содержание хлоридов, воздействие CO₂ или H₂S, температура, эффективность ингибиторов и твердость материала. Поэтому класс K следует оценивать по фактическому механизму коррозии скважины, а не считать универсально коррозионностойким.
Совместимость соединений и муфт укороченных насосных штанг
Система соединения укороченной штанги определяется соотношением диаметра тела, кованого конца, резьбового ниппеля, бурта и муфты, а не только размером тела. Осевая нагрузка передается через кованый переход к ниппелю, затем через резьбу — муфте и соседней штанге. Каждому номинальному размеру соответствует определенная геометрия соединения и габарит муфты. Увеличенный диаметр кованого конца и муфты необходим для размещения резьбы и создания достаточного сечения для повторной передачи циклической нагрузки. Это соотношение размеров влияет и на зазор внутри НКТ, особенно при полноразмерных муфтах на крупных секциях.
| Номинальный размер штанги | Наружный диаметр тела | Типовой наружный диаметр полноразмерной муфты |
|---|---|---|
| 5/8 in. | 15.88 mm | 1.500 in. / 38.10 mm |
| 3/4 in. | 19.05 mm | 1.625 in. / 41.28 mm |
| 7/8 in. | 22.23 mm | 1.812 in. / 46.00 mm |
| 1 in. | 25.40 mm | 2.187 in. / 55.60 mm |
| 1-1/8 in. | 28.58 mm | 2.375 in. / 60.33 mm |
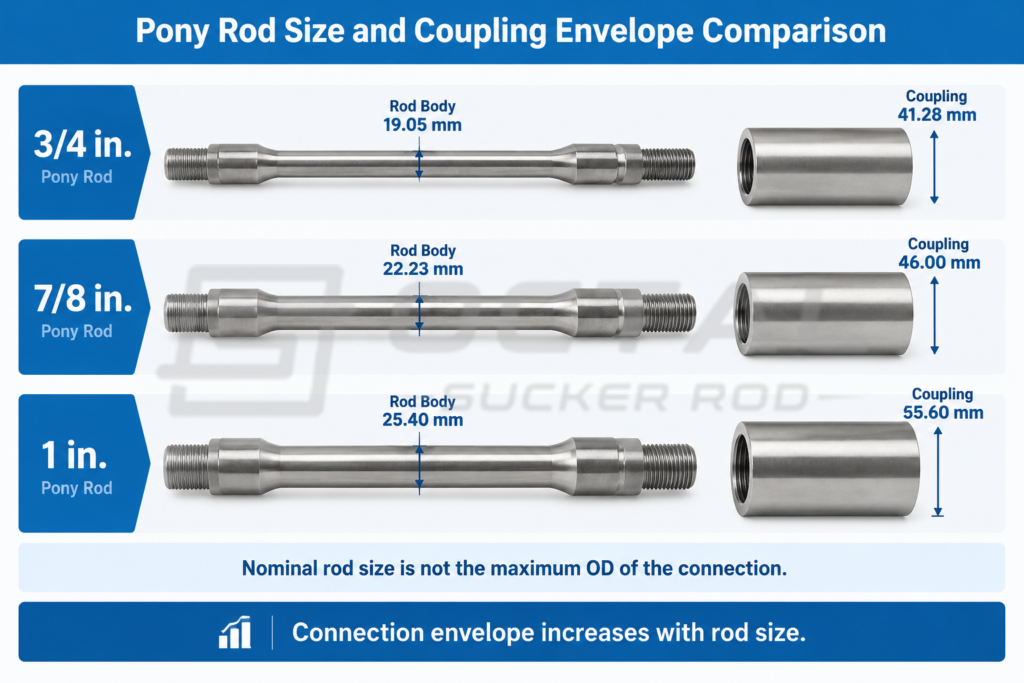
Диаметр муфты увеличивается с размером штанги, поскольку соединение должно вмещать соответствующую внутреннюю резьбу и сохранять достаточную толщину стенки. Поэтому совместимость включает всю геометрию от тела штанги через кованый конец и ниппель до муфты, а не только номинальный наружный диаметр штанги. Различия размеров ниппеля, геометрии бурта или типа муфты могут менять передачу нагрузки даже у штанг одинаковых диаметра и длины. Повторные нагрузки в каждом цикле делают состояние резьбы, контакт бурта, сопряжение муфты и соосность важными для усталостного поведения собранной колонны.
Ковка и производство укороченных насосных штанг
Производство укороченных штанг сосредоточено на трех операциях, напрямую влияющих на эксплуатационные характеристики: ковка концов, термическая обработка и обработка соединений. После идентификации стального прутка и резки по длине концы куют, формируя высадку, участок под ключ и тело ниппеля. Затем штангу термообрабатывают по заданному классу, при необходимости правят и обрабатывают окончательную геометрию ниппеля и резьбы перед контролем и маркировкой. Эти операции определяют прочность тела, усталостное поведение кованого перехода и размерную точность соединения.
Ковка концов и формирование высадки
Конец штанги локально куют для увеличения сечения, необходимого для участка под ключ, бурта и резьбового ниппеля. Переход между телом и кованым концом особенно важен, поскольку через изменение сечения проходит повторная растягивающая нагрузка в каждом цикле. Контролируемая геометрия ковки, соосность и состояние поверхности помогают ограничить местную концентрацию напряжений в этой чувствительной к усталости зоне.
Термическая обработка
Термическая обработка формирует диапазон механических свойств заданного класса. Она определяет предел текучести, временное сопротивление, пластичность и твердость; итоговые свойства проверяют по применимым требованиям класса C, K или группы D. Результаты механических испытаний должны сохранять связь с соответствующей плавкой или производственной партией.
Обработка ниппеля и резьбы
Кованый конец обрабатывают, формируя ниппель, бурт и резьбу насосной штанги для соединения с муфтой. Точность этих поверхностей напрямую влияет на сопряжение и передачу циклической нагрузки. Поэтому профиль резьбы, геометрия бурта, соосность и соответствие калибрам — основные параметры итогового контроля обработки соединения.
Выбор укороченных насосных штанг для разных условий скважин
Применение укороченной штанги зависит от рабочей среды колонны, включая механическую нагрузку, коррозионное воздействие, положение в колонне и требования к соединению. Одинаковая длина может использоваться в разных скважинах, но требуемые класс, диаметр и конфигурация соединения определяются фактическими условиями колонны.
| Условия скважины | Основные факторы выбора | Типовые особенности |
|---|---|---|
| Обычные скважины со штанговой откачкой | Умеренная нагрузка, контролируемая коррозия, стандартная конфигурация колонны | Штанга преимущественно регулирует длину колонны с сохранением диаметра, класса и системы соединений соседних штанг |
| Повышенные нагрузки на колонну | Увеличенные вес штанг, нагрузка жидкости и насоса, длина хода и динамические напряжения | При повышенных растягивающих нагрузках могут потребоваться более прочные классы и подходящее положение в колонне, особенно в глубоких скважинах или нагруженных участках |
| Агрессивные добываемые жидкости | Состав добываемой воды, содержание хлоридов, воздействие CO₂/H₂S, температура и программа защиты от коррозии | Выбор материала должен учитывать механизм коррозии вместе с циклическими нагрузками, поскольку коррозионные повреждения ускоряют усталостное разрушение |
| Ремонт и замена | Имеющиеся размер и класс штанги, тип резьбы, муфта и конфигурация установленной колонны | Сменные укороченные штанги должны соответствовать существующим компонентам для сохранения условий соединения и передачи нагрузки |
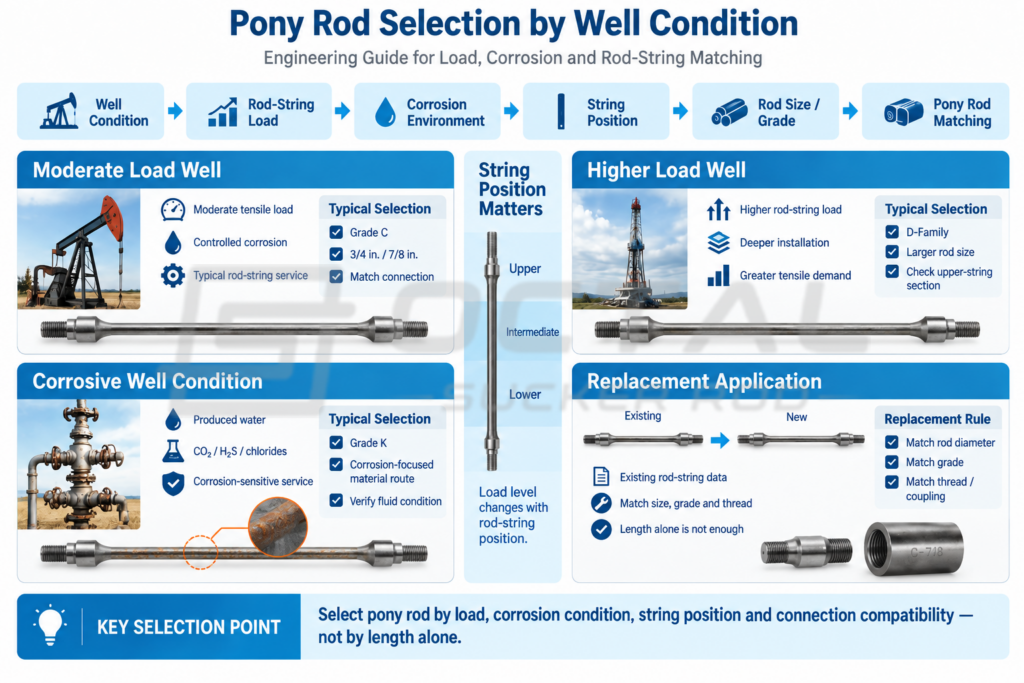
Во всех применениях характеристики укороченной штанги зависят от совместного влияния механических нагрузок, поведения материала и целостности соединения. Одна длина не определяет условия эксплуатации, поскольку штанга остается частью полной цепи передачи нагрузки колонны.
Контроль и проверка качества укороченных насосных штанг
Контроль укороченных штанг подтверждает соответствие готового компонента заданным материалу, классу, размерам, геометрии соединения и производственной прослеживаемости. Проверяют тело и соединения, поскольку компонент испытывает повторные растягивающие нагрузки. Типовые пункты проверки включают:
| Пункт контроля | Объект проверки | Типовая запись |
|---|---|---|
| Идентификация материала | Идентификация плавки/партии стали и прослеживаемость материала | Сертификат материала / запись плавки |
| Механические свойства | Предел текучести, временное сопротивление и заданные механические требования | Протокол механических испытаний |
| Размеры | Длина, диаметр тела, прямолинейность и геометрия кованого конца | Протокол контроля размеров |
| Соединение | Геометрия ниппеля, резьбы и бурта | Протокол контроля резьбы и соединения |
| Состояние поверхности | Поверхность кованого конца, качество обработки и видимые дефекты | Протокол визуального контроля |
| Идентификация продукции | Маркировка класса, размера и производственной партии | Запись прослеживаемости |
Протоколы контроля обеспечивают полную связь готовой укороченной штанги с историей изготовления, позволяя проверять материал, механические свойства и состояние соединений каждой партии на протяжении поставки.
Поставка укороченных насосных штанг и техническое сопровождение
Octal Steel поставляет укороченные штанги для штанговых насосных установок, в которых требуются короткие секции в составе полной колонны. Поставку можно согласовать со связанными компонентами: насосными штангами, муфтами, полированными штоками и утяжеляющими штангами, чтобы рассматривать диаметр, класс, тип соединения и сопрягаемые компоненты в рамках одной системы.
Техническое сопровождение охватывает основные параметры: длину, диаметр тела, класс материала, конфигурацию ниппеля и резьбы, совместимость муфт и условия эксплуатации. По применимым требованиям проекта производственные и контрольные записи могут включать идентификацию материала, документы механических свойств, протоколы контроля размеров и резьбы, маркировку и прослеживаемость плавки/партии, обеспечивая поставку каждой штанги с проверенными характеристиками и прослеживаемыми производственными данными.
Часто задаваемые вопросы
Зачем в колонне насосных штанг используют укороченную штангу?
Укороченная штанга обеспечивает небольшую регулировку длины колонны, сохраняя непрерывную передачу нагрузки от наземного привода к скважинному насосу. В отличие от проставки она остается частью цепи возвратно-поступательной нагрузки и испытывает те же циклические растягивающие нагрузки, что и соседние штанги.
Можно ли выбирать укороченную насосную штангу только по длине и диаметру?
Нет. Выбор также зависит от класса прочности и материала, конструкции кованого конца, конфигурации ниппеля и резьбы, совместимости муфты и положения в колонне. Две штанги одной номинальной длины и диаметра тела могут иметь разные механические свойства и требования к соединению.
Чем отличаются укороченные насосные штанги классов C, K и D?
Классы C, K и D в основном различаются механическими свойствами и эксплуатационными особенностями. Класс C обычно применяется при умеренных нагрузках, D обеспечивает более высокий прочностной диапазон для повышенных растягивающих нагрузок, а K ориентирован прежде всего на поведение материала в агрессивной среде, а не только на повышение прочности.
Какие участки укороченной штанги наиболее важны для усталостной стойкости?
Чувствительные к усталости зоны обычно связаны с геометрическими переходами и соединениями, включая кованый переход, бурт ниппеля и впадину резьбы. При повторных циклах здесь концентрируются напряжения, поэтому качество ковки, точность обработки резьбы, состояние поверхности и защита от коррозии напрямую влияют на эксплуатационные характеристики.