Штанга AISI 4138 передаёт возвратно-поступательную осевую нагрузку от наземного привода через колонну к насосу. Модифицированная хромомолибденовая сталь UNS G41380, кованые концы, нормализация и отпуск обеспечивают баланс прочности, пластичности и прокаливаемости. Распространённое высокопрочное состояние: минимум текучести 115,000 psi (793 MPa), прочность 140,000–155,000 psi (965–1,069 MPa), удлинение минимум 8% на базе 8 in., сужение минимум 30%, твёрдость максимум около 32 HRC.
Материал занимает место между стандартным семейством D и более легированными сверхвысокопрочными штангами. Обычный D начинается с 85,000 psi (586 MPa) текучести и 115,000–140,000 psi (793–965 MPa) прочности. Термообработанный 4138M повышает минимум текучести примерно до 115,000 psi без повышенного никеля, характерного для 4330M. Он полезен, когда расчётная нагрузка выше практического диапазона обычной штанги, но дополнительные стоимость и запас вязкости богатого никелем сверхпрочного изделия не оправданы.
В заказе Octal Sucker Rod до запуска согласуются материал, диаметр, длина, версия соединения, муфта и конечные свойства. Стандартная поставка охватывает 5/8–1-1/8 in., 25 или 30 ft и полноразмерные или уменьшенные муфты. Номер плавки и партия термообработки связываются с химией, растяжением, твёрдостью, калибрами, размерами и упаковкой: закупка основывается на измеренных свойствах, а не только названии «4138».
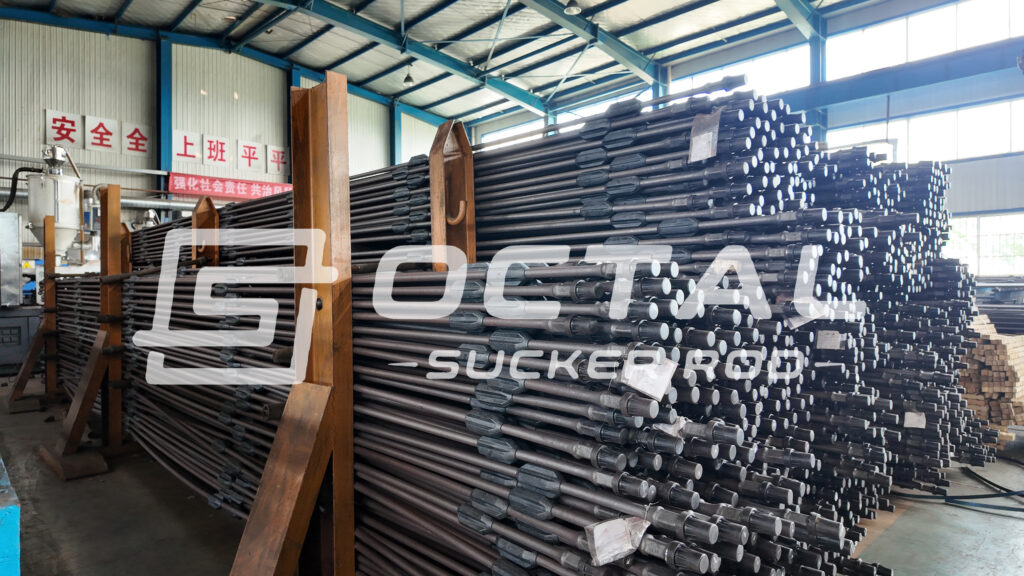
Краткие данные об изделии
| Пункт спецификации | Справочный диапазон поставки или требование |
|---|---|
| Изделие | Высокопрочная стальная насосная штанга |
| Материал | Модифицированная AISI 4138 / UNS G41380 хромомолибденовая сталь |
| Основной стандарт изделия | API Spec 11B, редакция и дополнения по заказу |
| Текущая справочная редакция | API Spec 11B, 28-я редакция с дополнением 1 |
| Типичная термообработка | Нормализация и отпуск |
| Справочный минимум текучести | 115,000 psi / 793 MPa |
| Справочный диапазон прочности | 140,000–155,000 psi / 965–1,069 MPa |
| Справочный минимум удлинения | 8% на базе 8 in. |
| Справочный минимум сужения | 30% |
| Справочный максимум твёрдости | 32 HRC |
| Стандартные размеры тела | 5/8, 3/4, 7/8, 1 и 1-1/8 in. |
| Стандартные номинальные длины | 25 ft / 7.62 m и 30 ft / 9.14 m |
| Конструкция концов | Кованая высадка, квадрат, опорный торец и наружная ниппельная резьба |
| Варианты муфт | Полноразмерные или уменьшенные; материал и обработка по нагрузке и износу |
| Основное применение | Глубокие скважины, тяжёлая жидкость, высокие осевые нагрузки и отдельные винтовые насосы |
| Ограничение по среде | Нет автоматического допуска к активной коррозии или H₂S |
| Основа выпуска | Заказ, редакция API, утверждённая спецификация и план контроля |
Значения — справочник страницы, не замена заказанной производственной спецификации. AISI 4138 определяет семейство стали, но не конечный класс, обработку, пределы свойств или сероводородную пригодность.
Материал и квалификация конечного класса
Связанные рыночные названия не означают одинаковых требований.
| Обозначение | Что определяет | Чего не доказывает |
|---|---|---|
| AISI 4138 | Общее семейство хромомолибденового состава | Прочность, соответствие API или пригодность |
| UNS G41380 | Стандартизованная идентификация семейства | Точный модифицированный состав каждого изготовителя |
| 4138M | Модифицированный состав 4138 изготовителя или проекта | Универсальный диапазон механических свойств |
| Высокопрочный класс или тип HA | Конечные прочность и пластичность по утверждённой спецификации | Автоматическая стойкость к коррозии или H₂S |
| Насосная штанга API 11B | Размеры, соединения, классы материала, испытания, калибры, маркировка и связанные требования | Единый универсальный состав всех классов |
Заказ указывает материал и приёмочные критерии изделия. Одно «AISI 4138» не задаёт обработку, механический класс, версию соединения и уровень контроля.
Состав и металлургическая функция
Модифицированный 4138 обычно содержит больше углерода, чем обычный 4130, сохраняя хром и молибден. Это повышает прокаливаемость и прочность после нормализации и отпуска, но усиливает требования к температуре ковки, скорости охлаждения и стабильности отпуска.
Ниже — практический ориентир закупки 4138M. Главными остаются утверждённая заводская спецификация и анализ плавки.
| Элемент | Справочное содержание, масс. % | Основное металлургическое назначение |
|---|---|---|
| Углерод, C | 0.38–0.43 | Повышает прочность и твёрдость; избыток снижает свариваемость и вязкость |
| Марганец, Mn | 1.00–1.40 | Повышает прокаливаемость и раскисление |
| Кремний, Si | 0.15–0.40 | Раскислитель и умеренное твердорастворное упрочнение |
| Хром, Cr | 0.50–1.00 | Повышает прокаливаемость и сохранение прочности после отпуска |
| Молибден, Mo | 0.24–0.50 | Ограничивает отпускную хрупкость и улучшает обработку по сечению |
| Никель, Ni | 0.30 максимум | Остаточная или малая добавка; значительно ниже обычного 4330M |
| Ванадий, V | 0.04–0.11, если задано | Измельчение зерна и дисперсионное упрочнение |
| Ниобий, Nb | 0.05 максимум, если задано | Может контролировать зерно модифицированного состава |
| Фосфор, P | 0.025–0.030 максимум | Ограничен: избыток снижает вязкость |
| Сера, S | 0.025–0.035 максимум | Ограничен для включений и поперечной пластичности |
| Медь, Cu | 0.25–0.35 максимум | Обычно контролируется как остаточный элемент |
Диапазоны Mn, Cr, Mo и микролегирования различаются у изготовителей 4138M. Плавка может отвечать одной модифицированной G41380 и отличаться от другого листа. Приёмку проводят по одной утверждённой спецификации, а не смеси выгодных пределов разных источников.
Cr и Mo улучшают термообработку, но не делают сталь нержавеющей. Активную CO₂-коррозию, H₂S-трещины, хлориды и кислород оценивают отдельно.
Конечные механические свойства
Испытания выполняются после производственной термообработки. Сертификат прутка подтверждает состав, но не достижение прочности и пластичности готовой штанги.
| Механическое свойство | Распространённый высокопрочный ориентир 4138M | Приёмочное значение |
|---|---|---|
| Текучесть со смещением 0.2% | 115,000 psi / 793 MPa минимум | Начало остаточной деформации квалифицированного изделия |
| Предел прочности | 140,000–155,000 psi / 965–1,069 MPa | Диапазон конечной прочности; избыток может снизить пластичность |
| Удлинение на базе 8 in. | 8% минимум | Подтверждает отсутствие чрезмерной хрупкости ради прочности |
| Относительное сужение | 30% минимум | Локальная пластичность при разрушении |
| Твёрдость | Справочный максимум 32 HRC | Контроль чрезмерной твёрдости и оценка среды |
| Энергия удара | По проекту | При необходимости задать температуру, ориентацию и минимальную энергию |
| Усталостные свойства | Зависят от изделия и процесса | Не выводятся из одного предела прочности |
Некоторые программы 4138M требуют большей пластичности: удлинение минимум 10%, сужение минимум 40%. Они действуют лишь в заказанной спецификации класса. Выбирают полный набор свойств, а не минимальную твёрдость и максимальную рекламируемую пластичность разных изделий.
Отчёт растяжения указывает плавку, партию обработки, место и размеры образца, метод текучести, прочность, удлинение и сужение, с прослеживаемостью до поставки.
В чём преимущество 4138M
Преимущество — не автоматическое первенство прочности, а достижение высокопрочного состояния относительно экономичным хромомолибденовым составом.
| Штанга или материал | Минимальный предел текучести | Типичный диапазон прочности | Практическое положение | Главное ограничение |
|---|---|---|---|---|
| Стандартный C или K | 60 ksi / 414 MPa | 90–115 ksi / 621–793 MPa | Низкие и умеренные нагрузки | Малый запас при росте напряжений |
| Обычный D / материал типа 4130 | 85 ksi / 586 MPa | 115–140 ksi / 793–965 MPa | Умеренные и высокие нагрузки станка-качалки | Может ограничивать глубокие или тяжёлые колонны |
| Высокопрочный 4138M | 115 ksi / 793 MPa | 140–155 ksi / 965–1,069 MPa | Высокие осевые нагрузки без богатого никелем UHS | Нужна управляемая обработка; нет собственной коррозионной стойкости |
| UHS типа 4330M | 115 ksi / 793 MPa или по проекту | Часто 140–155 ksi / 965–1,069 MPa | Очень высокие нагрузки, оправдывающие вязкость и никелевый сплав | Больше легирования и стоимость |
| KD для коррозионных условий | По спецификации | По спецификации | Скважины, где выбор определяет стойкость к среде | Может быть не лучшим балансом нагрузки/цены без коррозии |
Диапазоны 4138M и 4330M могут перекрываться. Выбор 4330M не всегда означает большую числовую прочность: Ni-Cr-Mo может обеспечить иную вязкость и термообработку при тяжёлых нагрузках.
AISI 4138 обоснован, когда расчётная нагрузка выше практического диапазона D, но условия не требуют дополнительного легирования или запаса специальных свойств сверхпрочного 4330M.
Прочность не заменяет защиту от коррозии, направляющие, правильный зазор муфт или динамический анализ колонны.
Размер тела и справочное усилие извлечения
Диаметр влияет на напряжение и вес. Осевое напряжение обратно пропорционально площади, поэтому малое изменение диаметра заметно меняет его.
Таблица разделяет теоретическую силу тела при текучести и ориентир извлечения по минимальному несущему сечению. Ни одно значение не является допустимой рабочей нагрузкой.
| Номинальный размер штанги | Метрический диаметр тела | Номинальная площадь | Сила тела при 115 ksi | Справочное извлечение при 90% минимальной текучести наименьшего сечения |
|---|---|---|---|---|
| 5/8 in. | 15.88 mm | 0.307 in² | 35.3 klbf / 157 kN | 30.3 klbf / 13.8 t |
| 3/4 in. | 19.05 mm | 0.442 in² | 50.8 klbf / 226 kN | 43.7 klbf / 19.9 t |
| 7/8 in. | 22.23 mm | 0.601 in² | 69.2 klbf / 308 kN | 59.9 klbf / 27.2 t |
| 1 in. | 25.40 mm | 0.785 in² | 90.3 klbf / 402 kN | 78.3 klbf / 35.6 t |
| 1-1/8 in. | 28.58 mm | 0.994 in² | 114.3 klbf / 508 kN | 99.1 klbf / 45.1 t |
Сила тела — номинальная круглая площадь × 115 ksi. Извлечение — ориентир для как новой штанги при 90% текучести наименьшего сечения, без усталости, коррозии, соединения, изгиба, динамики или неопределённости использованного оборудования.
Рабочую колонну проверяют по максимуму и минимуму всего цикла. Критичен не всегда наименьший диаметр: возможны переходы, соединения, наклонные и изношенные участки.
Проверки станка-качалки и винтового насоса
В первом случае преобладают осевые циклы, во втором возможны одновременно существенная осевая нагрузка и непрерывный момент. Осевой расчёт винтового насоса сильно занижает эффективное напряжение.
| Расчётный параметр | Выражение | Исходные данные | Применение |
|---|---|---|---|
| Площадь тела | A = πd²/4 | Фактический или минимальный диаметр | Переводит силу в осевое напряжение |
| Осевое напряжение | σ = F/A | Осевая сила и площадь | Предварительная проверка обеих установок |
| Максимальное крутильное напряжение | τ = 16T/(πd³) | Момент и диаметр | Кручение винтового насоса |
| Эффективное напряжение винтового насоса | σe = √(σ² + 3τ²) | Осевая и крутильная составляющие | Совместная проверка по Мизесу |
| Диапазон напряжений | Δσ = σmax − σmin | Максимум и минимум цикла | Оценка усталости |
| Среднее напряжение | σm = (σmax + σmin)/2 | Максимум и минимум цикла | Модифицированный Гудман |
| Приёмка по усталости | Утверждённый модифицированный метод Гудмана | Цикл, UTS, эксплуатационный коэффициент и данные класса | Сравнение цикла с выбранной усталостной областью |
Примеры проверки напряжений
| Пример | Исходные данные | Расчётный результат | Инженерный смысл |
|---|---|---|---|
| Штанга 7/8 in. со станком-качалкой | Fmax = 50,000 lbf; Fmin = 10,000 lbf; площадь = 0.601 in² | σmax = 83.2 ksi; σmin = 16.6 ksi; диапазон = 66.6 ksi; среднее = 49.9 ksi | Ниже текучести не значит приемлемой усталости; нужен Гудман всего цикла |
| Штанга 1 in. винтового насоса | Осевая сила = 60,000 lbf; момент = 1,000 lbf·ft | Осевая = 76.4 ksi; крутильная = 61.1 ksi; эффективная = 130.5 ksi | Момент повышает совместное напряжение относительно одного осевого |
Примеры показывают лишь логику. Проект включает вес в жидкости, насос, ускорение, частоту, уровень жидкости, трение НКТ, отклонение, контакт, коррозию и минимальное эффективное сечение.
Геометрия концов штанги и совместимость муфт
Каждый цикл передаёт нагрузку через тело, переход высадки, квадрат, торец, ниппель и муфту. Конец — единая несущая система, а не независимые размеры.
Высадка плавно переходит в тело. Резкие сечения, закаты, опасные продольные дефекты, эксцентричное течение или повреждение правкой способны инициировать усталость даже при успешном растяжении.
Размеры концов и муфт
| Размер штанги | Диаметр тела | Номинальное обозначение ниппеля | Наружный диаметр торца | Ширина квадрата под ключ | Наружный диаметр полноразмерной муфты | Наружный диаметр муфты уменьшенного диаметра |
|---|---|---|---|---|---|---|
| 5/8 in. | 15.88 mm | 15/16 in. | 1.250 in. / 31.75 mm | 0.875 in. / 22.2 mm | 1.500 in. / 38.1 mm | 1.250 in. / 31.8 mm |
| 3/4 in. | 19.05 mm | 1-1/16 in. | 1.500 in. / 38.10 mm | 1.000 in. / 25.4 mm | 1.625 in. / 41.3 mm | 1.500 in. / 38.1 mm |
| 7/8 in. | 22.23 mm | 1-3/16 in. | 1.625 in. / 41.28 mm | 1.000 in. / 25.4 mm | 1.812 in. / 46.0 mm | 1.625 in. / 41.3 mm |
| 1 in. | 25.40 mm | 1-3/8 in. | 2.000 in. / 50.80 mm | 1.313 in. / 33.3 mm | 2.187 in. / 55.6 mm | 2.000 in. / 50.8 mm |
| 1-1/8 in. | 28.58 mm | 1-9/16 in. | 2.250 in. / 57.15 mm | 1.500 in. / 38.1 mm | 2.375 in. / 60.3 mm | По проекту |
Размеры — ориентиры закупки. Обычно резьба имеет 10 витков на дюйм; конечные профиль, средний диаметр, конусность, ход, торец и калибры соответствуют редакции API и чертежу.
Уменьшенная муфта увеличивает зазор, но меняет габарит соединения. Проверяют её прочность, нагрузку, внутренний диаметр НКТ, износ и контакт. Для высоких нагрузок винтового насоса нужна квалификация совместного растяжения и момента.
Минимальные требования контроля соединений
Приёмка объединяет размеры и функциональную проверку. Номиналы идентифицируют компонент; калибры и утверждённая сборка определяют пригодность.
| Элемент соединения | Требуемый контроль | Числовой ориентир или примечание | Минимальное объективное подтверждение |
|---|---|---|---|
| Переход высадки | Плавное сечение, правильное течение металла, без недопустимых трещин, закатов и опасных дефектов | Рекомендуемый проектный контроль: 100% визуально обоих концов и 100% поверхностный НК, если задан классом или планом. Недопустимые трещины и закаты запрещены. | Визуальный протокол и заданный МПК или другой поверхностный НК |
| Резьба ниппеля | Правильные профиль, средний диаметр, ход и применимая конусность | Обычно 10 витков/дюйм, шаг 0.100 in. / 2.54 mm. Номинальные ниппели 15/16–1-9/16 in. по размеру штанги. | Идентификация и калибровка рабочего калибра, результат |
| Опорный торец | Правильные диаметр, положение, плоскостность и перпендикулярность | Торцы 1.250, 1.500, 1.625, 2.000 и 2.250 in. соответственно для штанг 5/8–1-1/8 in.; допуски — по API. | Размерный отчёт и полный контакт после контролируемой затяжки |
| Квадрат под ключ | Правильные ширина, соосность, отсутствие опасных следов инструмента | Ширина 0.875, 1.000, 1.000, 1.313 и 1.500 in. для пяти размеров; допуск и длина квадрата — по чертежу. | Калиброванное измерение и визуальный протокол |
| Муфта | Правильные резьба, класс, диаметр и внутреннее состояние | Полноразмерные диаметры 1.500–2.375 in.; уменьшенные 1.250–2.000 in. Размер соответствует штанге и расчёту зазора. | Маркировка муфты, размеры, калибр резьбы и протокол |
| Полноразмерная или уменьшенная | Достаточный зазор без недопустимой потери способности | Радиальный зазор = (минимальный внутренний диаметр НКТ − максимальный диаметр муфты) ÷ 2. Использовать минимум прохода/шаблона и максимум муфты, не номинал НКТ. Универсального минимума для всех скважин нет. | Данные НКТ, шаблонный диаметр, чертёж муфты и оценка зазора |
Пример расчёта зазора
Пример показывает недостаточность одного номинала штанги при выборе муфты.
| Расчётный параметр | Значение примера |
|---|---|
| Размер штанги | 7/8 in. |
| Наружный диаметр полноразмерной муфты | 1.812 in. / 46.02 mm |
| Пример минимального прохода НКТ | 1.995 in. / 50.67 mm |
| Диаметральный зазор | 0.183 in. / 4.65 mm |
| Радиальный зазор | 0.0915 in. / 2.32 mm |
Это только расчёт. До согласования учитывают реальный проход, отложения, парафин, направляющие, отклонение и износ. Уменьшенная муфта даёт зазор, но должна удовлетворять способности и износу проекта.
Момент другого диаметра, муфты или изготовителя не универсален. При 10 TPI шаг определяет свободное осевое перемещение, не преднатяг после контакта. Финальная затяжка — по утверждённому окружному перемещению или процедуре соединения.
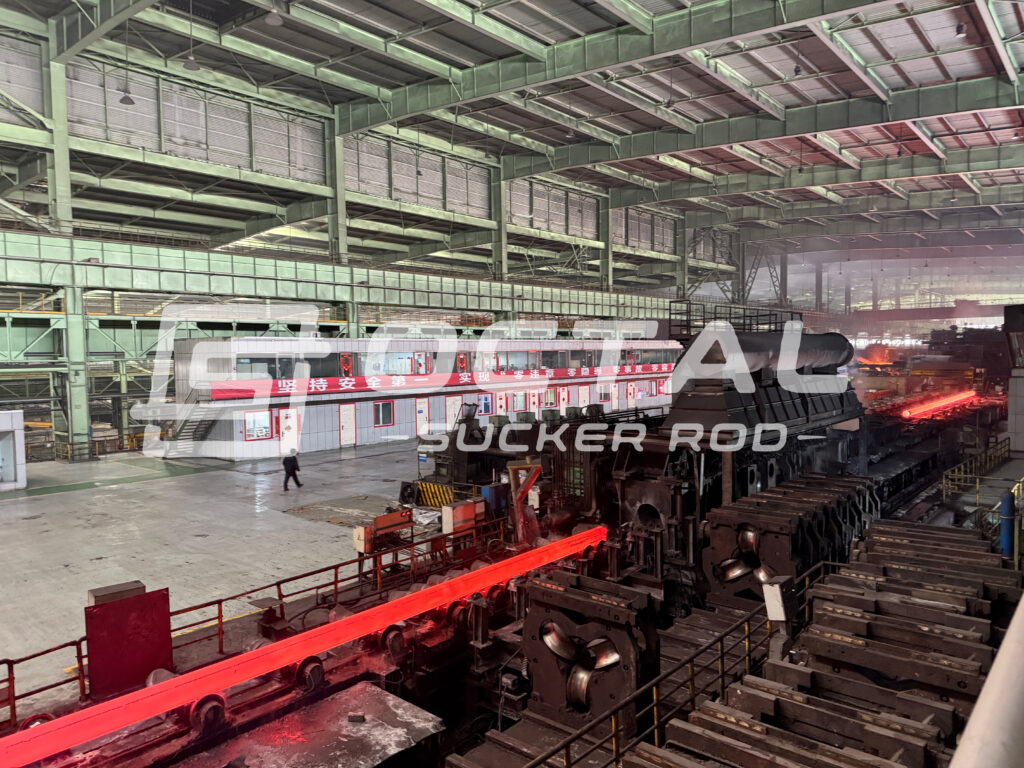
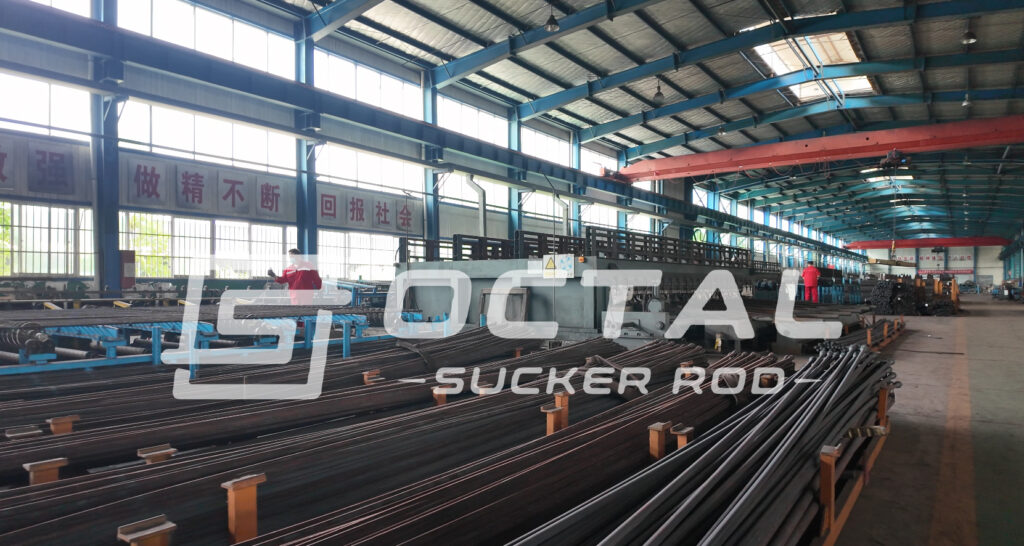
Контроль изготовления и термообработки
Изготовление превращает сертифицированный 4138M в циклический несущий элемент. Этапы сохраняют прослеживаемость, геометрию концов, стабильную обработку, поверхность и точность соединения.
| Этап изготовления | Контролируемая характеристика | Числовой ориентир или минимум контроля | Минимальное подтверждение выпуска |
|---|---|---|---|
| Выпуск исходной стали | Плавка, состав, размер тела и исходное состояние | Хотя бы один анализ каждой плавки. Ориентиры 4138M: 0.38–0.43% C, 0.50–1.00% Cr, 0.24–0.50% Mo, Ni максимум 0.30%; утверждённая спецификация имеет приоритет. | Сертификат, номер плавки и карта производственных партий |
| Контроль прутка | Поверхностные и внутренние дефекты | Для управляемой высокопрочной программы задать 100% электромагнитный и/или ультразвуковой контроль исходного прутка. Чувствительность и эталоны — в плане. | Процедура НК, калибровка оборудования и отчёт по плавке/партии |
| Нагрев концов и ковка | Течение металла, высадка, соосность и переход | Справочная местная ковка концов около 1,200°C / 2,192°F. Диапазон, выдержка и штампы — по квалифицированной процедуре; 100% визуально обоих концов. | Параметры процесса, размеры первого изделия и поверхность |
| Нормализация полной длины | Равномерная аустенитизация и превращение сечения | Обработка полной длины, одна диаграмма печи на партию. Температура, выдержка и охлаждение зависят от изготовителя, не универсальны для API. | Квалифицированная процедура, диаграмма, термопара и партия |
| Отпуск | Конечные твёрдость, пластичность и стабильность прочности | Отпуск обеспечивает заказанные свойства без превышения справочного максимума 32 HRC. Приёмка — по готовой штанге, не одной температуре. | Диаграмма, твёрдость и партия обработки |
| Правка | Выравнивание без локальной деформации и опасных следов | Проверить полную длину 25 ft / 7.62 m и 30 ft / 9.14 m. Числовая прямолинейность — по редакции API и чертежу. | Измерение прямолинейности и поверхность после правки |
| Дробеструйное упрочнение по заказу | Контролируемая обработка заданной поверхности | По заказу процедура может требовать минимум 100% покрытия поверхности. Интенсивность Альмена, дробь и зона записываются, не определяются по внешности. | Процедура, охват, интенсивность, оборудование и партия |
| Обработка ниппеля и торца | Профиль, шаг, концентричность, положение и чистота торца | Обычно 10 TPI, шаг 0.100 in. / 2.54 mm; ниппели 15/16–1-9/16 in. для стандартных тел. | Размеры, калибр, калибровка и результат |
| Окончательные механические испытания | Конечные текучесть, прочность и пластичность | Ориентиры: текучесть мин. 115 ksi / 793 MPa, прочность 140–155 ksi / 965–1,069 MPa, удлинение мин. 8%, сужение мин. 30%, твёрдость макс. 32 HRC. | Растяжение и твёрдость с привязкой к плавке/обработке |
Температура ковки и охват дробеструйной обработки — ориентиры процесса, не универсальные API-пределы. Договорная приёмка — по процедуре и измерениям изделия.
Усталость, поверхность и обращение с изделием
Около одного основного цикла растяжения на ход. При 8 ходах/мин — 11,520 циклов/сутки или 4.20 млн/год без остановок. Малые дефекты испытывают миллионы приложений.
| Фактор усталости | Числовой ориентир | Почему это важно | Требуемый контроль |
|---|---|---|---|
| Число рабочих циклов | 6 ходов/мин: 8,640/сутки и 3.15 млн/год; 8: 11,520 и 4.20 млн; 10: 14,400 и 5.26 млн | Усталость накапливается и ниже текучести | Учитывать частоту, время и историю нагрузки |
| Поверхностные продольные дефекты или закаты | Рекомендуется 100% визуально готовой поверхности; электромагнитный или иной НК — по плану. | Малый продольный дефект инициирует усталость при миллионах циклов | Браковать трещины, опасные закаты и дефекты по спецификации |
| Профиль кованого перехода | Визуально оба перехода каждой штанги; поверхностный НК 100% концов, если требуется программой или ITP. | Изменение сечения сочетается с осевыми и изгибными циклами | Совместно контролировать профиль, течение металла и поверхность |
| Впадина резьбы | Ориентир: 10 TPI, шаг 0.100 in. / 2.54 mm | Повторная нагрузка действует в локальной концентрации | Управляемая резка или накатка, калибры и защищённое обращение |
| Повреждение торца | Справочные диаметры 1.250–2.250 in. | Неравномерный контакт меняет передачу и перегружает часть соединения | Проверить плоскостность, поверхность и полный контакт по процедуре |
| Коррозионные язвы | Пример: равномерная радиальная потеря 0.5 mm у 7/8 in. / 22.23 mm снижает площадь примерно на 8.8% и повышает напряжение на 9.7%. | Язва даёт больший рост из-за эффекта надреза | Контролировать скорость и форму язв; проектные критерии браковки |
| Износ от НКТ | Пример: уменьшение диаметра 7/8 in. на 0.010 in. повышает напряжение примерно на 2.3% при той же силе. | Контакт уменьшает площадь, отклонение добавляет циклический изгиб | Анализ отклонения, направляющие и остаточный диаметр |
| Вмятины и следы зажимов | 100% визуально после перевозки и до спуска. Острая вмятина, риска или измеримая потеря требуют дополнительных проверок. | Повреждения могут создать очаг до эксплуатации | Защищённые стеллажи, подходящие стропы и утверждённый инструмент |
| Смешение использованных штанг | Проверить и идентифицировать 100% повторно используемых штанг и соединений по применимой программе. | Возможны разные классы, обработка, версии соединений и история усталости | Разделять по классу, диаметру и соединению; документировать визуальную, размерную и НК-приёмку |
Примеры коррозии 0.5 mm и износа 0.010 in. показывают рост напряжений, не универсальную браковку. Приёмка основывается на остаточном сечении, реальных нагрузках и процедуре API или владельца.
Рабочая среда и ограничения выбора
4138 улучшает прокаливаемость и прочность, но не даёт универсальной защиты от коррозии жидкости.
При активном H₂S совместно проверяют стандарт сероводородной эксплуатации, твёрдость, напряжения и квалификацию. Малая твёрдость сама не доказывает пригодности; Cr и Mo сами не разрешают высокопрочный материал.
4138 подходит глубоким или высоконагруженным колоннам станка-качалки и отдельным винтовым насосам выше практического диапазона D. Коррозионные, сероводородные или сильно наклонные скважины требуют отдельной квалификации среды, усталости и соединений.
В этих условиях Octal Sucker Rod переводит данные скважины в управляемую спецификацию: конечный 4138M, диаметр, ступенчатость, муфта, версия соединения API и документы согласуются до запуска. Выбор соответствует нагрузке и среде, а не просто максимальной прочности.
Часто задаваемые вопросы
Вопрос: даёт ли AISI 4138 автоматическую квалификацию высокопрочного класса API?
Ответ: нет. AISI 4138 / UNS G41380 определяет семейство. Конечный класс устанавливают API, спецификация, обработка и механические испытания.
Вопрос: чем отличаются стальные штанги 4138 и 4130?
Ответ: модифицированный 4138 обычно более углеродист и достигает большей прочности после нормализации и отпуска. Частый минимум — 115 ksi, у многих 4130 семейства D — около 85 ksi. Сравнивают конечные отчёты, не только названия.
Вопрос: когда 4138M практичнее сверхпрочного 4330M?
Ответ: когда нагрузка выше полезного диапазона обычной штанги, но дополнительные никель и вязкость 4330M не нужны. Диапазоны прочности перекрываются; учитывают вязкость, усталость, среду и стоимость поставки.
Вопрос: можно ли применять API-штанги 4138M в коррозионных или сероводородных скважинах?
Ответ: не автоматически. Проверяют CO₂, H₂S, хлориды, температуру, pH, остаток ингибитора, твёрдость и напряжения. Может потребоваться защита или специально квалифицированный материал.