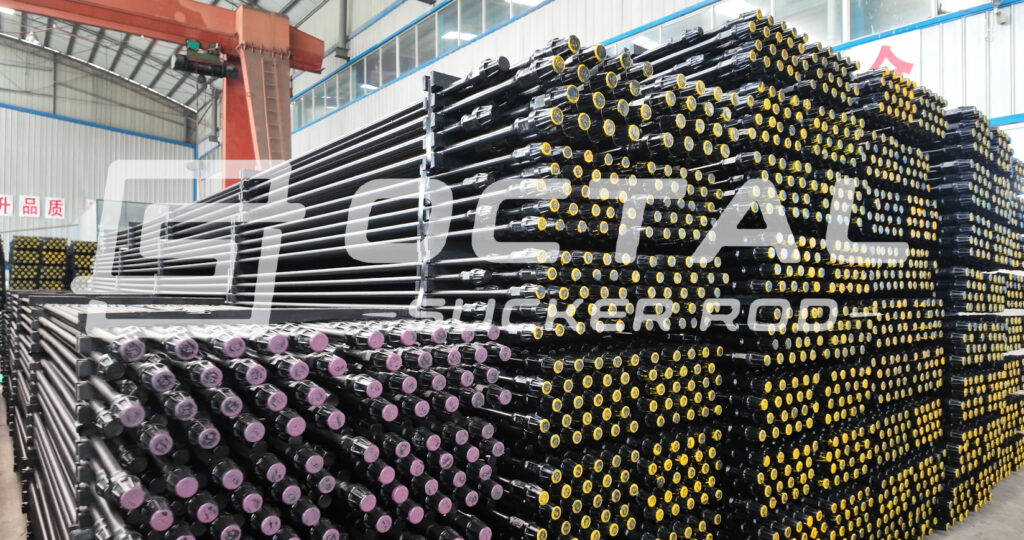
Штанга AISI 4130 передаёт движение и осевую нагрузку от привода к насосу через сплошное хромомолибденовое тело, кованые высадки, квадраты, торцы и ниппели. Размеры API: 5/8–1 1/8 in. (15.88–28.58 mm), полные длины 25 или 30 ft (7.62 или 9.14 m). Стальные муфты образуют непрерывную несущую колонну.
Сталь 4130 содержит 0.28–0.33% C, 0.80–1.10% Cr, 0.15–0.25% Mo. При квалификации API DA готовая штанга достигает минимум 85,000 psi (586 MPa) текучести и 115,000 psi (793 MPa) прочности. Это приёмочные минимумы, не рабочие напряжения. Проект учитывает циклы, соединения, износ, коррозию и отклонение.
Octal поставляет 4130 с размерами API, соответствующими муфтами, плавочной прослеживаемостью и заказанной документацией испытаний готового изделия. Ниже разделены состав, минимумы класса и расчётные ориентиры для проверки квалифицированных свойств.
Определение изделия и техническая область
Соединённые штанги несут свой погружённый вес, жидкость, насос и ускорение. Отклонение добавляет изгиб и контакт с НКТ. Изменение напряжений каждого цикла делает усталость и соединения столь же важными, как единичное растяжение.
Таблица задаёт обычную основу поставки. Заказ указывает редакции всех стандартов и дополнительные проектные требования.
| Параметр изделия | Стандартная основа поставки | Инженерный смысл |
|---|---|---|
| Материал тела штанги | SAE/AISI 4130, UNS G41300 | Хромомолибденовая низколегированная сталь |
| Стандарт изделия | API Specification 11B, применимая редакция покупателя | Размеры, классы, соединения, контроль, маркировка и прочие требования |
| Применимое семейство материалов API | Материал DA при выполнении всех конечных требований | Текущая классификация API включает стали UNS G41XX0 |
| Конструкция | Сплошное тело с коваными концами, квадратами, торцами и ниппелями | Передаёт осевые циклы по составной колонне |
| Распространённые диаметры тела | 5/8, 3/4, 7/8, 1 и 1 1/8 in. | Диаметр задаёт площадь, массу и осевое напряжение |
| Распространённые длины | 25 и 30 ft | Стандартное обращение и шаг сборки длины |
| Способ соединения | Соответствующие муфты и ниппели API | Согласуются размер, торец и процедура затяжки |
| Требуемая прослеживаемость | Плавка, производственная и испытательная партии, маркировка | Связь сырья, обработки, контроля и поставки |
Состав и металлургическая функция
SAE/AISI 4130 — семейство 41XX Cr-Mo. Углерод задаёт термообработку, хром — прокаливаемость, молибден — прочность по сечению и уменьшение отпускной хрупкости. Сочетание даёт баланс прочности, пластичности и обрабатываемости кованых термообработанных штанг.
Ниже типичный стандартный состав UNS G41300. Приёмочный документ каждой плавки — сертифицированный анализ.
| Элемент | Типичный диапазон SAE/AISI 4130, масс. % | Функция в теле |
|---|---|---|
| Углерод, C | 0.28–0.33 | Определяет обработку и потенциал прочности/твёрдости |
| Марганец, Mn | 0.40–0.60 | Повышает прокаливаемость и раскисление |
| Кремний, Si | 0.15–0.35 | Раскислитель, повышает прочность |
| Хром, Cr | 0.80–1.10 | Повышает прокаливаемость и прочность |
| Молибден, Mo | 0.15–0.25 | Прокаливаемость по сечению и отпуск |
| Фосфор, P | 0.035 макс. | Остаток ограничен: избыток снижает вязкость |
| Сера, S | 0.040 макс. | Остаток ограничен: избыток ухудшает пластичность и усталость |
| Железо, Fe | Остальное | Основной металл |
Состав идентифицирует сплав, не конечное состояние, и не заменяет растяжение, размеры или калибры. Общие свойства отожжённого прутка, нормализованного листа или закалённого образца нельзя гарантировать для штанг без совпадения образца, обработки, сечения и метода с поставкой.
Физические значения ниже полезны для оценок, но обычно не являются приёмочными критериями.
| Расчётное свойство | Справочное значение | Применение |
|---|---|---|
| Плотность | 7.85 g/cm³ | Теоретическая масса тела |
| Плотность | 0.284 lb/in³ | Масса тела в имперских единицах |
| Модуль упругости | Около 205 GPa | Линейные оценки растяжения и жёсткости |
| Модуль упругости | Около 29.7 × 10³ ksi | Упругая деформация в имперских единицах |
Конечный класс и механическая приёмка
AISI определяет сплав, API — механический минимум и требования изделия. Пруток 4130 становится DA лишь после соответствия составу, растяжению, геометрии, соединению, контролю, маркировке и прослеживаемости.
Оценивают два уровня: анализ плавки подтверждает сплав, испытание готового состояния — результат производства и обработки.
Текущая API-классификация даёт следующие минимумы изделия, не рекомендуемые рабочие напряжения.
| Класс API | Классификация материала | Минимальный предел текучести | Минимальный предел прочности | Цвет идентификации |
|---|---|---|---|---|
| C | Углеродистая UNS G10XX0 или G15XX0 | 60 ksi / 414 MPa | 90 ksi / 621 MPa | Белый |
| K | Легированная UNS G43XX0 или G46XX0 | 60 ksi / 414 MPa | 90 ksi / 621 MPa | Синий |
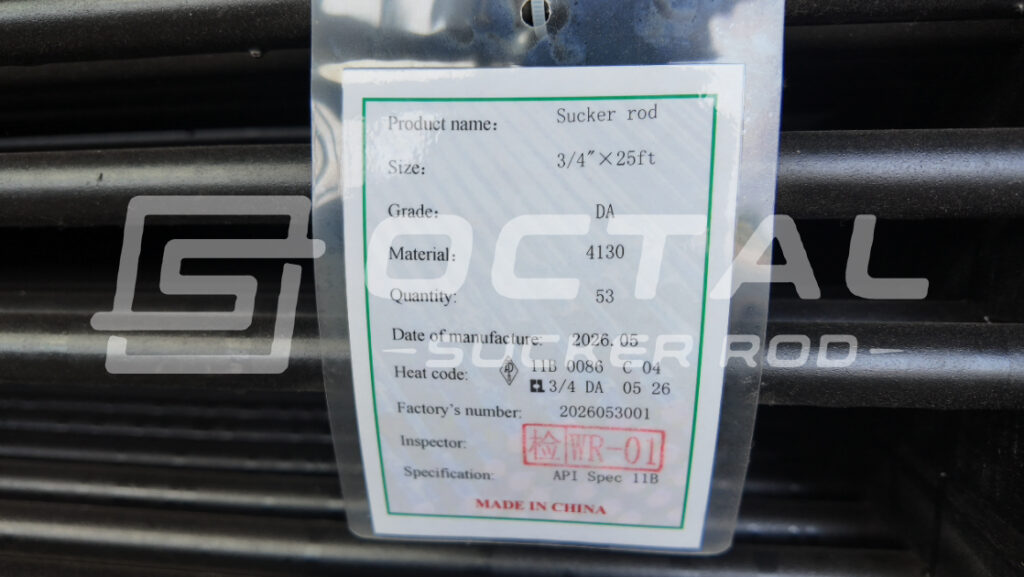
| DA | Легированная UNS G41XX0 | 85 ksi / 586 MPa | 115 ksi / 793 MPa | Жёлтый |
| DS | Специальный состав с Ni + Cr + Mo минимум 1.15% | 85 ksi / 586 MPa | 115 ksi / 793 MPa | Оранжевый |
G41 позволяет получить более высокий минимум DA, чем стандартная углеродистая штанга, после квалифицированной обработки. Это не автоматическое соответствие каждой плавки 4130 и не допустимое напряжение на уровне текучести.
Сертификат указывает метод, образец, ориентацию, текучесть, прочность, удлинение и сужение. Твёрдость поддерживает контроль обработки, но не заменяет растяжение без прямого правила приёмки заказа.
| Вопрос приёмки | Подтверждение | Браковка или задержание |
|---|---|---|
| Действительно ли материал 4130? | Анализ плавки в заданных пределах | Элемент вне заказа или нет идентификации плавки |
| Соответствует ли штанга прочности DA? | Готовое растяжение достигает заказанных минимумов | Текучесть или прочность ниже минимума |
| Достаточна ли пластичность? | Удлинение и сужение по заказанному требованию | Нет данных образца или результат ниже требования |
| Стабильна ли обработка? | Диаграмма, партия и заданная проверка твёрдости | Нет прослеживаемого цикла, смешанная партия или необъяснимая твёрдость |
| Обоснована ли маркировка? | Связанные состав, механика, размеры и контроль | Маркировка класса без полных доказательств выпуска |
Номинальные размеры, площадь и масса тела
Диаметр связывает площадь, вес и напряжение. Ниже — номинальное круглое тело при 7.85 g/cm³ без высадок, ниппелей, муфт, покрытий и допусков. Это предварительный расчёт колонны, не сертификат отгрузочного веса.
| Номинальный диаметр тела | Диаметр в метрических единицах | Номинальная площадь | Теоретическая масса тела | Теоретическая масса тела |
|---|---|---|---|---|
| 5/8 in. | 15.875 mm | 0.3068 in² / 197.93 mm² | 1.554 kg/m | 1.044 lb/ft |
| 3/4 in. | 19.050 mm | 0.4418 in² / 285.02 mm² | 2.237 kg/m | 1.503 lb/ft |
| 7/8 in. | 22.225 mm | 0.6013 in² / 387.95 mm² | 3.045 kg/m | 2.046 lb/ft |
| 1 in. | 25.400 mm | 0.7854 in² / 506.71 mm² | 3.978 kg/m | 2.673 lb/ft |
| 1 1/8 in. | 28.575 mm | 0.9940 in² / 641.30 mm² | 5.034 kg/m | 3.383 lb/ft |
Стандартные длины дают повторяемый шаг сборки; укороченные штанги обеспечивают окончательную регулировку.
| Форма изделия | Распространённые номинальные длины | Метрические эквиваленты |
|---|---|---|
| Насосная штанга | 25 и 30 ft | 7.62 и 9.14 m |
| Укороченная штанга | 2, 4, 6, 8, 10 и 12 ft | 0.61, 1.22, 1.83, 2.44, 3.05 и 3.66 m |
Конечные длину, диаметр, высадку, ниппель и допуски проверяют по API и чертежу. Номиналов для выпуска недостаточно.
Осевое напряжение и проект колонны
Напряжение — сила/площадь. Ниже разные диаметры при одной статической силе: ориентиры, не рейтинги. Рабочие циклы могут ограничиваться соединением, переходом, износом, коррозией, изгибом или усталостью раньше текучести тела.
| Номинальный диаметр | Напряжение при 10,000 lbf | При 20,000 lbf | При 30,000 lbf | При 40,000 lbf |
|---|---|---|---|---|
| 5/8 in. | 32.6 ksi | 65.2 ksi | 97.8 ksi | 130.4 ksi |
| 3/4 in. | 22.6 ksi | 45.3 ksi | 67.9 ksi | 90.5 ksi |
| 7/8 in. | 16.6 ksi | 33.3 ksi | 49.9 ksi | 66.5 ksi |
| 1 in. | 12.7 ksi | 25.5 ksi | 38.2 ksi | 50.9 ksi |
| 1 1/8 in. | 10.1 ksi | 20.1 ksi | 30.2 ksi | 40.2 ksi |
Таблица объясняет больший размер или прочность верхних ступеней, несущих нижние элементы. Выбирают по максимуму и минимуму полного цикла, не только пику полированного штока или текучести.
Минимумы DA переводятся в теоретические силы равномерного напряжения тела. Без усталости, площади соединения, допусков и коэффициентов их нельзя публиковать как безопасные рабочие нагрузки.
| Номинальный диаметр | Теоретическая сила при 85 ksi тела | При 115 ksi тела | Правильное толкование |
|---|---|---|---|
| 5/8 in. | 26.1 klbf | 35.3 klbf | Только номинальный расчёт тела |
| 3/4 in. | 37.6 klbf | 50.8 klbf | Только номинальный расчёт тела |
| 7/8 in. | 51.1 klbf | 69.2 klbf | Только номинальный расчёт тела |
| 1 in. | 66.8 klbf | 90.3 klbf | Только номинальный расчёт тела |
| 1 1/8 in. | 84.5 klbf | 114.3 klbf | Только номинальный расчёт тела |
Проект рассчитывает вес, жидкость, плавучесть, насос и ускорение; максимумы/минимумы всех ступеней; отдельно ниппели и высадки; затем усталость и коэффициент. «4130» не задаёт глубину: диаметр насоса, ход, скорость, плотность, НКТ и отклонение сильно меняют нагрузку.
Контроль изготовления и термообработки
Производство 4130 сохраняет плавку и контролирует переходы, свойства по сечению, прямолинейность, поверхность и соединения. Цикл из общего справочника не квалифицирует штангу: важны сечение, равномерность печи, интенсивность закалки и класс.
| Этап изготовления | Числовой или процессный контроль | Производственное подтверждение |
|---|---|---|
| Выпуск прутка | 4130: 0.28–0.33% C, 0.80–1.10% Cr, 0.15–0.25% Mo; полный анализ по заказу | Сертификат, карта плавок и заданный полноразмерный электромагнитный/ультразвуковой контроль |
| Нагрев и высадка концов | Общая горячая ковка 4130 около 954–1,204°C (1,750–2,200°F); реальное окно уже и квалифицировано | Параметры нагрева, ковочная партия, визуальный и заданный контроль дефектов |
| Нормализация, если используется | Ориентир нормализации 4130: 871–927°C (1,600–1,700°F), затем контролируемое воздушное охлаждение | Диаграмма, загрузка, выдержка и охлаждение |
| Закалка и отпуск, если используются | Аустенитизация 4130: 871–899°C (1,600–1,650°F); отпуск обычно разрабатывается в 399–566°C (750–1,050°F) | Процедура, диаграмма, закалочная среда, температура и партия |
| Правка | Прямолинейность по редакции API 11B и заказу | Измерение прямолинейности и поверхность после правки |
| Доводка ниппеля и торца | Ниппель, торец и муфта соответствуют заказу и рабочим калибрам | Идентификация и калибровка калибра, размеры |
| Дополнительное улучшение поверхности | Охват дробеструя и Альмен зависят от процедуры/заказа; DA не задаёт универсального значения | Процедура, заданные охват и интенсивность, партия |
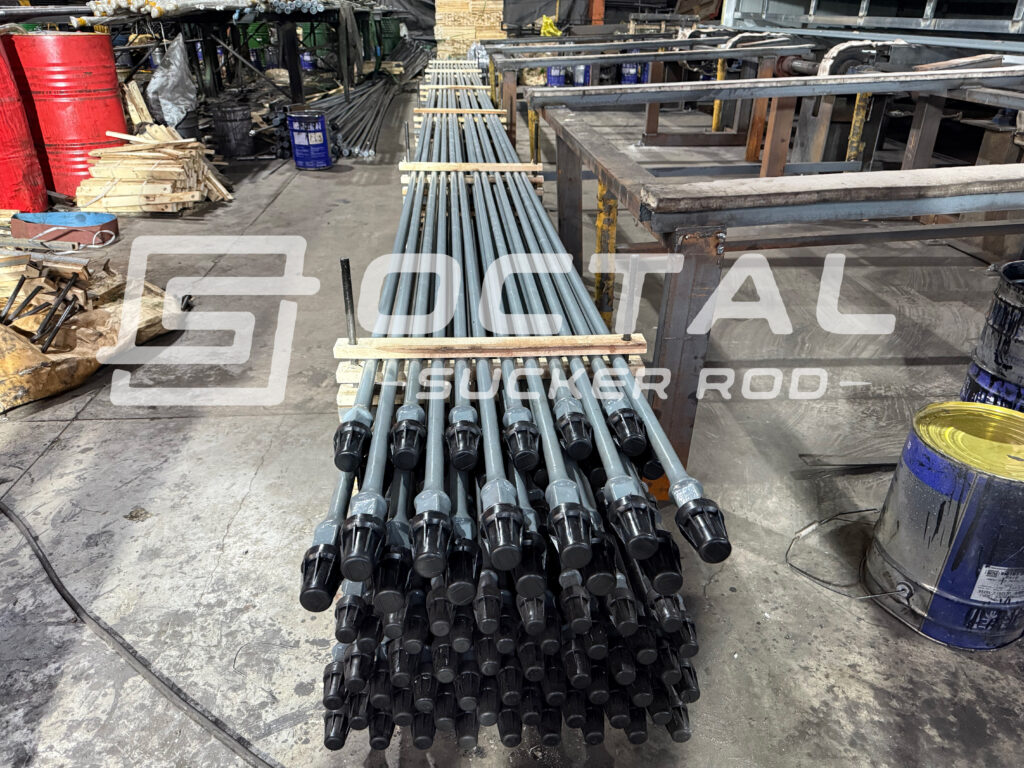
| Окончательный выпуск | Обычно 5/8–1 1/8 in. (15.88–28.58 mm), полные 25 или 30 ft (7.62 или 9.14 m) | Финальный отчёт, маркировка DA, сверка плавки/партии и упаковка |
Температуры — ориентиры разработки, не универсальная API-приёмка. Изготовитель задаёт настройки, выдержки, перенос, охлаждение, закалочную среду и отпуск для оборудования и сечения. Выпуск — по конечным испытаниям и стабильности процесса, не одной общей температуре.
Высадка плавно соединяется с телом без резких, асимметричных или повреждённых переходов. Закаты, трещины и опасные дефекты критичны при осевом и изгибном напряжении. Шлифовка или ремонт — только по процедуре с сохранением профиля и минимума сечения.
Обработка должна обеспечить свойства DA, а не только номинальный температурный диапазон.
| Пункт выпуска | Приёмка DA | Проверка |
|---|---|---|
| Семейство материала | UNS G41XX0; AISI 4130 — UNS G41300 | Химия с привязкой к плавке |
| Минимальный предел текучести | 85 ksi / 586 MPa | Растяжение готового состояния |
| Диапазон прочности | 115–140 ksi / 793–965 MPa | Растяжение готового состояния |
| Минимальное удлинение | 10% | Удлинение заданного образца |
| Минимальное сужение | 40% | Записанное сужение |
| Идентификационный цвет API | Жёлтый | Маркировка и визуальная проверка выпуска |
Растяжение замыкает контроль. Сертифицированный исходный 4130 нельзя выпускать как DA при несоответствии текучести, диапазона прочности или пластичности. Образец, загрузка, плавка и готовая партия соединяются одной записью.
Для независимой проверки Octal координирует назначенную покупателем стороннюю инспекцию до отгрузки. ITP может включать плавки, сертификаты, размеры, калибры, свидетельствование растяжения, НК, маркировку и упаковку. Поддержка сторонней инспекции Octal Steel описывает график, документы и выпуск экспортных заказов.
Геометрия концов и совместимость муфт
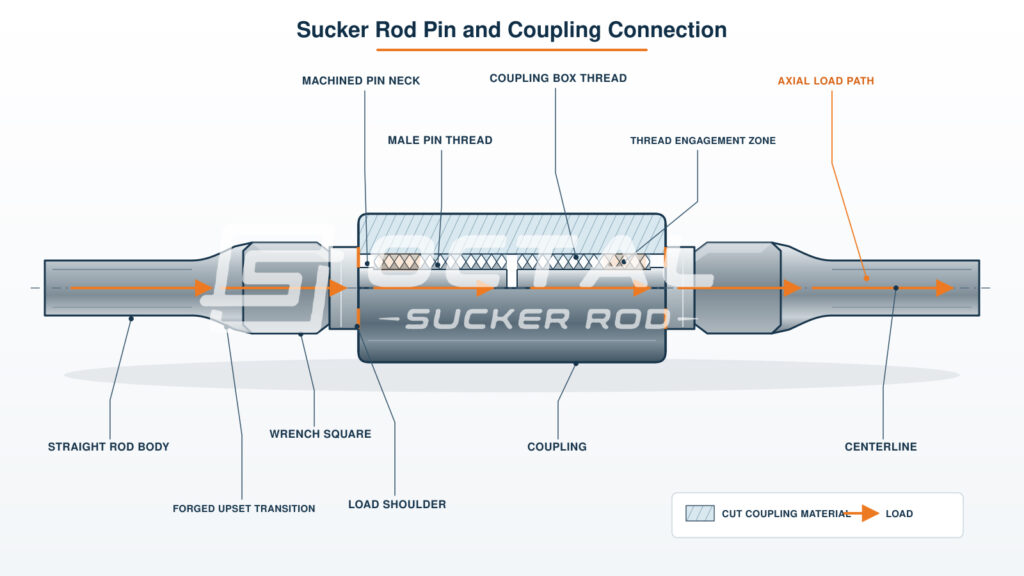
Циклы передаются через два ниппеля, два торца и муфту. Правильное зацепление само не делает несовместимые детали взаимозаменяемыми: ниппель, муфта, диаметр, класс, торец и процедура работают как система.
| Элемент соединения | Основная функция | Предмет контроля |
|---|---|---|
| Резьба ниппеля | Зацепляет муфту и передаёт осевую силу | Профиль, применимые конусность/ход, средний диаметр, повреждения и калибры |
| Торец | Задаёт положение затяжки и путь нагрузки | Плоскостность, перпендикулярность, поверхность и положение |
| Квадрат под ключ | Управляемая сборка и разборка | Ширина, соосность, инструментальные повреждения и ковочная поверхность |
| Переход высадки | Переход от тела к увеличенному концу | Плавный профиль, течение металла, без очагов усталости |
| Муфта | Соединяет ниппели и сохраняет соосность | Резьба, класс муфты, диаметр, износ и коррозия |
Калибры API идентифицированы и действующе калиброваны. В протоколе — номер и результат, не «на вид допустимо». Полевая затяжка по процедуре; момент другого размера, муфты или изготовителя не универсален.
Усталость, износ и поверхность
Даже ниже однократной прочности повторные циклы вызывают отказ, если язва, закат, след ключа, дефект впадины или контакт с НКТ повышает локальное напряжение. Статическая прочность не заменяет расчёт усталости и контроль.
Пример: 7/8 in., статические 20,000 lbf, равномерная потеря диаметра. Локальные канавки и язвы опаснее из-за концентрации.
| Остаточный диаметр | Потеря диаметра | Остаточная площадь | Потеря площади | Расчётное напряжение тела | Рост напряжения |
|---|---|---|---|---|---|
| 0.875 in. | 0% | 0.6013 in² | 0% | 33.3 ksi | 0% |
| 0.831 in. | 5% | 0.5427 in² | 9.8% | 36.9 ksi | 10.8% |
| 0.788 in. | 10% | 0.4871 in² | 19.0% | 41.1 ksi | 23.5% |
Возвращённые штанги проверяют не только по среднему диаметру: глубина язв/канавок, окружной износ, изгиб, прямолинейность, высадка, торец и резьба определяют повторное использование. Критерии списания согласуют до контроля для единых решений.
| Механизм повреждения | Собираемые данные | Инженерное последствие |
|---|---|---|
| Износ от НКТ | Профиль диаметра, место износа, траектория и направляющие | Уменьшает площадь, повышает изгиб/контакт |
| Коррозионные язвы | Глубина, плотность, положение и анализ продуктов коррозии | Повышают локальное напряжение, ускоряют зарождение усталости |
| Повреждения обращения | Следы ключей, риски, вмятины и изгиб | Концентрации и несоосность |
| Повреждение соединения | Профиль, торец, история затяжки и калибр | Меняет передачу, увеличивает ослабление или усталость |
| Ковочный дефект | Визуальный, МПК или заданный метод | Может инициировать трещину перехода |
Среда и коррозионные ограничения
Cr и Mo 4130 улучшают прокаливаемость и обработку, но не обеспечивают собственной стойкости к добываемой жидкости. Важны циклическое напряжение и фактическая среда.
| Условие | Главный риск | Данные до выбора |
|---|---|---|
| CO₂ и добываемая вода | Общая/локальная коррозия и коррозионная усталость | Давление CO₂, химия воды, pH, температура, измеренный остаток ингибитора |
| Добыча с H₂S | Сульфидные и водородные трещины | Давление H₂S, pH, хлориды, твёрдость, напряжение и квалификация |
| Хлориды и растворённый кислород | Ускоренные язвы и слабая работа ингибитора | Хлориды, кислород, температура и источник воды |
| Песок и взвешенные частицы | Абразивный износ направляющих и зон контакта | Концентрация, размер частиц, скорость потока и место износа |
| Наклонные участки | Дополнительный изгиб и повторный контакт | Наклон, искривление, контактная сила, НКТ и направляющие |
Консервация и транспортное покрытие защищают до монтажа, не устанавливают скважинной стойкости. H₂S требует проектной проверки: состав не квалифицирует 4130. Совместно оценивают твёрдость, микроструктуру, напряжение и среду.
Где 4130 имеет преимущества и ограничения
4130 занимает середину между обычной углеродистой штангой и дорогим специальным сплавом. Подходит выше практического диапазона API C, когда прочность, сечение и вязкость ещё не оправдывают 4330 или фирменный высокопрочный маршрут.
Квалифицированный DA повышает минимум текучести C с 60 ksi (414 MPa) до 85 ksi (586 MPa), прочности — с 90 ksi (621 MPa) до 115 ksi (793 MPa): соответственно 41.7% и 27.8%. Это нагрузочное повышение для умеренно-высокой работы, не максимальная прочность или универсальное коррозионное решение.
| Альтернативный материал | Положение относительно 4130 | Преимущество 4130 | Когда лучше альтернатива |
|---|---|---|---|
| Углеродистый API C | Меньшие минимумы API | Повышенная база DA и лучшая обработка | Дешевле при умеренной нагрузке и контролируемой коррозии |
| Легированный API K | Меньший механический минимум, другое семейство | Больший механический минимум для нагрузки | Квалифицированный K для меньшей нагрузки с акцентом на коррозию |
| Штанга Cr-Mo 4140/4142 | Больше углерода и потенциал прочности/твёрдости | Проще баланс прочности/пластичности умеренного сечения; возможно меньше стоимость и интенсивность обработки | Высокая прочность может оправдывать больший углерод при контроле вязкости/твёрдости |
| Ni-Cr-Mo типа 4330 | Никелевый специальный сплав с потенциалом вязкости по сечению | Экономичнее там, где дорогой маршрут не нужен | Тяжёлые циклы или большие сечения оправдывают легирование и вязкость |
| Фирменная коррозионно-квалифицированная штанга | Состав, обработка и пределы для заданной среды | Подходит, если главный фактор — нагрузка, коррозия контролируется | Лучше при определяющих проверенных CO₂, H₂S или хлоридных свойствах |
Сравнение предотвращает выбор максимальной прочности без понимания отказа. Прочная штанга всё ещё разрушается от коррозионной усталости или НКТ, а коррозионная — перегружается неподходящей ступенчатостью.
4130 выбирают расчётом максимума/минимума каждого участка, проверкой соединений, усталости, отклонения, контакта и жидкости. DA выдерживает большие расчётные нагрузки, но не компенсирует малое сечение, коррозию, абразивы или несовместимую муфту.
При заказе Octal согласует 4130, DA, диаметр, муфты и документы до производства, чтобы общее название стали не принималось за полную квалификацию.
Часто задаваемые вопросы
Вопрос: становится ли AISI 4130 автоматически API DA?
Ответ: Нет. 4130 — состав G41, совместимый с семейством DA. Для маркировки готовая штанга также должна соответствовать механике, размерам, соединению, контролю и прослеживаемости.
Вопрос: какой прочности должна достигать 4130 класса DA?
Ответ: Минимумам DA из таблицы. Это приёмка, не рабочие напряжения. Заказ может ужесточать диапазон; проект использует циклы, коэффициенты и ограничения соединений.
Вопрос: коррозионностойка ли 4130 в CO₂ или H₂S?
Ответ: Это не нержавеющая сталь и не автоматический допуск к H₂S. Совместно оценивают CO₂, H₂S, хлориды, температуру, pH, воду, твёрдость, напряжение и ингибитор; нужны применимые квалификации среды и материала.
Вопрос: какие данные нужны для выбора диаметра и класса?
Ответ: Нужны нагрузки полного цикла, насос/ход, плотность, геометрия, отклонение, НКТ, CO₂/H₂S/хлориды, твёрдые частицы, программа защиты и соединения. Они определяют ступенчатость, класс, муфты, направляющие и интервал контроля.