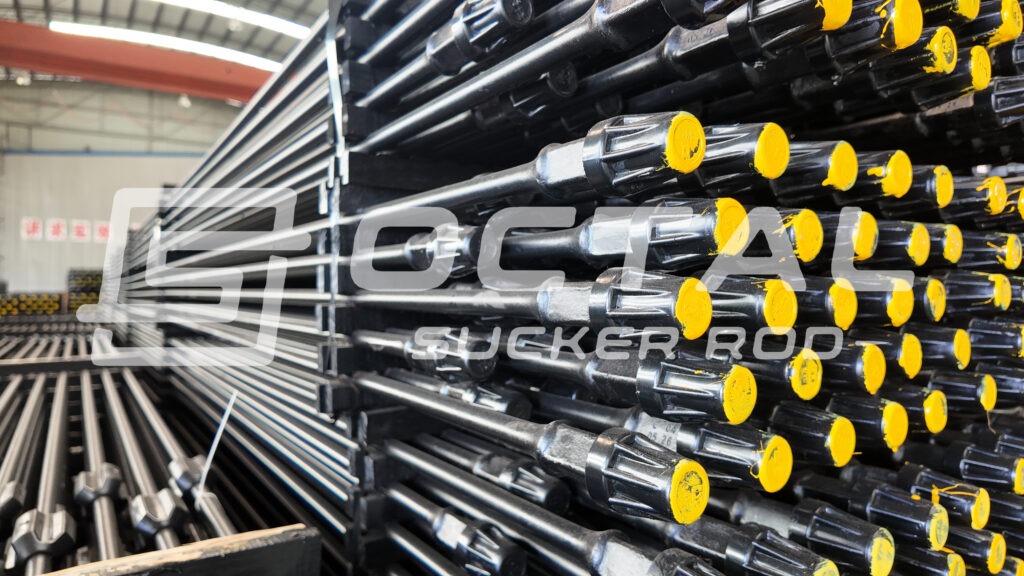
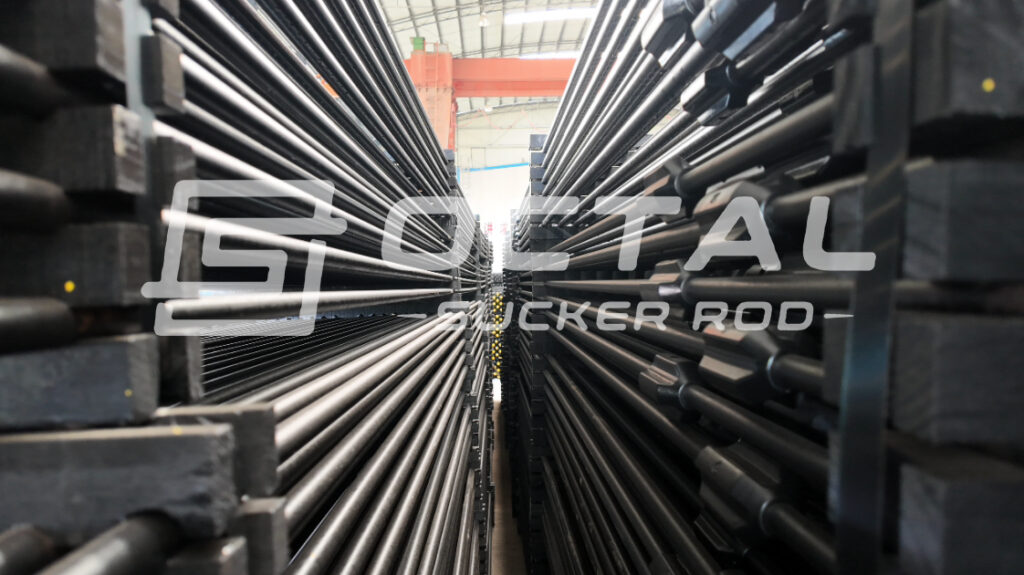
Насосная штанга AISI 4120 — сплошная штанга из хромомолибденовой стали, соединяющая наземный привод со скважинным насосом в возвратно-поступательной системе. Термообработанное тело, кованые высадки, квадраты под ключ и ниппели соединяются стальными муфтами в непрерывную колонну, передающую движение и осевую нагрузку плунжеру. Стандартные диаметры — 5/8–1 1/8 in. (15.88–28.58 mm), полные длины — 25 или 30 ft (7.620 или 9.144 m).
Материал — легированная сталь 4120 с опубликованным номинальным содержанием углерода 0.18–0.23% и добавками хрома и молибдена. Конечные свойства определяются термообработкой и классом. При изготовлении и квалификации по применимым требованиям API D задаются пределы, обычно: минимум текучести 85,000 psi (586 MPa), прочность 115,000–140,000 psi (793–965 MPa). Это свойства квалифицированного изделия, а не автоматический результат обозначения AISI 4120.
| Характеристика изделия | Справочная спецификация | Техническое значение |
|---|---|---|
| Форма изделия | Сплошная составная стальная насосная штанга | Соединяет наземный привод со скважинным насосом |
| Материал тела штанги | Хромомолибденовая легированная сталь AISI 4120 | Материал должен быть прослеживаем до анализа плавки |
| Опубликованный номинальный диапазон углерода | 0.18–0.23% по массе | Справочные данные; проверить утверждённую спецификацию поставки |
| Стандартные номинальные диаметры тела | 5/8–1 1/8 in. | Диаметр влияет на напряжение сечения и вес колонны |
| Справочные варианты полной длины | 25 ft / 7.620 m; 30 ft / 9.144 m | Подтвердить заказанную длину и допуск |
| Схема соединения | Резьбовые ниппели со стальными муфтами | Размеры ниппеля, торца и муфты должны совпадать |
| Спецификация готового изделия | API Spec 11B, если задано | Указать редакцию и сертифицированный конечный класс |
Размеры описывают стандартные конфигурации, а не наличие на складе. Поставка определяется утверждённой спецификацией материала и документацией готового изделия.
Состав и идентификация материала
4120 относится к хромомолибденовым низколегированным сталям. Состав влияет на термообработку, но название сплава не задаёт конечную текучесть, пластичность или усталостные свойства.
Ниже приведён опубликованный номинальный состав. Его проверяют по стандарту материала и редакции в заказе, а не используют вместо фактического сертификата плавки.
| Элемент | Опубликованное номинальное значение, масс. % | Требование проверки материала |
|---|---|---|
| Углерод, C | 0.18–0.23 | Записать измеренное значение плавки |
| Марганец, Mn | 0.90–1.20 | Проверить утверждённый состав сплава |
| Кремний, Si | 0.15–0.35 | Записать измеренное значение плавки |
| Хром, Cr | 0.40–0.60 | Проверить заданные пределы материала |
| Молибден, Mo | 0.13–0.20 | Проверить заданные пределы материала |
| Фосфор, P | ≤0.035 | Не превышать договорный максимум |
| Сера, S | ≤0.040 | Не превышать договорный максимум |
| Железо, Fe | Остальное | Основной металл |
Коммерческие таблицы аналогов не всегда различают обычный и модифицированный состав. Модифицированные марки или региональные аналоги до замены согласуют по составу, состоянию поставки и требованиям готового компонента.
Сертификат сырья подтверждает исходную сталь; испытания готовой штанги показывают, достигла ли последующая обработка заданных свойств.
Изготовление и термообработка
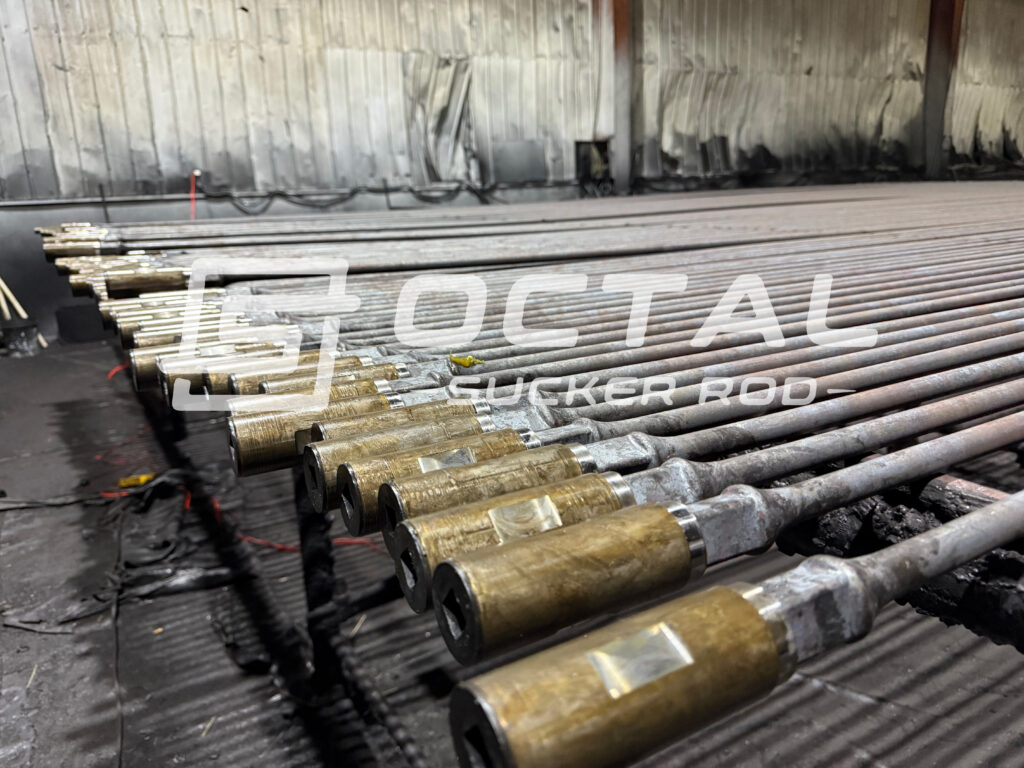
Изготовление 4120 сочетает горячую высадку, управляемую термообработку и точную обработку резьбы. Ковка формирует увеличенные концы, нагрев развивает свойства; обработка и калибры контролируют сопряжение ниппеля, торца и муфты.
Ковка и тепловая обработка
Горячая высадка формирует концы для квадрата, торца и ниппеля. Переход к телу не должен иметь недопустимых закатов и трещин: поверхностные дефекты здесь могут инициировать усталость.
Опубликованные данные 4120 дают следующие справочные режимы материала. Это возможные условия обработки, а не предписанный API график изготовления штанг.
| Операция | Опубликованные данные материала | Применение в производстве |
|---|---|---|
| Начальная температура ковки | 1,200°C | Справочная температура начала горячей ковки |
| Конечная температура ковки | 800°C | Приведённая температура окончания; рабочий предел задаёт утверждённая процедура |
| Нормализация | 880–920°C, затем охлаждение на воздухе | Справочное условие нормализации материала |
| Аустенитизация перед закалкой | 870–890°C | Справочный нагрев для закалки и отпуска |
| Отпуск | 500°C | Опубликованный режим отпуска, не универсальная настройка всех классов |
Операции не составляют обязательной последовательности. Маршрут квалифицируют для фактического состава, геометрии и конечных свойств.
Увеличенные концы и тонкое тело нагреваются и охлаждаются по-разному. Квалификация учитывает эффективное сечение, выдержку, закалку и отпуск. Одна температура печи не доказывает нужное состояние всего изделия.
Испытания после обработки и доводка соединений
Механические испытания оценивают тепловую обработку, рабочие калибры — готовое соединение. Ниже — ссылки на API Spec 11B, 27-я редакция, A.4.2 и таблицу A.6. Применимость проверяют по редакции заказа.
| Контролируемый параметр | Опубликованное справочное требование | Толкование |
|---|---|---|
| Выборка механических испытаний | Не менее 2 испытаний на не менее 2 телах штанг каждой плавки | Образцы около начала и конца производства плавки |
| Состояние при механических испытаниях | После окончательной тепловой обработки | Результаты должны отражать конечное термическое состояние |
| Метод механического испытания | ASTM A370 или ISO 6892 | Соблюдать заданные требования к образцам и испытанию |
| Проверка заниженного размера ниппельной резьбы | Непроходное кольцо P6: не более 3 полных оборотов зацепления | Избыточное зацепление означает несоответствие критерию |
| Проверка завышенного размера ниппельной резьбы | Проходное кольцо P8 достигает торца ниппеля | Ниппель должен собираться до заданного контакта |
| Параллельность торца ниппеля | Плоский щуп 0.002 in. / 0.051 mm не должен входить между посаженным калибром и торцом | Проверить по периметру контакта |
Указанная редакция также допускает соответствующий непрерывный мониторинг или статистический контроль процесса вместо указанной схемы механической выборки.
Резьба и торец подтверждают размеры соединения. Механические испытания отдельно подтверждают заказанный класс: правильная посадка калибра не устанавливает прочность или качество термообработки.
Механические свойства и требования конечного класса
AISI 4120 не означает автоматически API D. Материал и конечный класс описывают разные стороны изделия; оба должны быть ясно указаны в документах.
Для заказа D таблица даёт базовую прочность из API Spec 11B, 27-я редакция, A.5. Договорную приёмку сверяют с применимой редакцией и точным обозначением класса.
| Свойство | Опубликованные справочные данные D | Приёмочное толкование |
|---|---|---|
| Минимальный предел текучести | 85 ksi / 586 MPa | Измеренная текучесть не ниже заданного минимума |
| Определение текучести | Смещение 0.2% | Требуемый метод испытания и отчётности |
| Минимальный предел прочности | 115 ksi / 793 MPa | Результат ниже нижнего предела не соответствует базе |
| Максимальный предел прочности | 140 ksi / 965 MPa | Результат выше верхнего предела не соответствует базе |
| Относительное удлинение | Применимое требование класса или заказа | Сообщить измеренный результат и исходную базу измерения |
| Относительное сужение | Применимое требование класса или заказа | Сообщить результат и основу образца |
| Твёрдость | Утверждённое производственное или закупочное требование | Название сплава не задаёт универсальную твёрдость |
Верхний предел прочности так же важен, как нижний. Более высокое измеренное значение не обеспечивает соответствия классу с заданным диапазоном.
Ниже — только иллюстрации проверки прочности: гипотетические результаты, не производственные протоколы.
| Пример | Измеренный предел текучести, ksi | Измеренный предел прочности, ksi | Оценка по справочным пределам |
|---|---|---|---|
| Ниже минимальной текучести | 82 | 120 | Не соответствует требованию текучести |
| В пределах прочности | 92 | 125 | Проходит показанные проверки; остальные требования сохраняются |
| Выше максимальной прочности | 100 | 145 | Не соответствует верхнему пределу |
Для штанг API соответствие также зависит от размеров, соединений, поверхности, идентификации и других требований. Растяжение не устанавливает полного соответствия или допустимой рабочей нагрузки.
Размеры и характеристики соединений
Диаметр определяет номинальную площадь тела; ниппель и муфта — интерфейс соединения; полная длина — конфигурацию колонны и обращение с ней.
Таблица объединяет номинальные размеры и расчётные свойства тела.
| Номинальный диаметр тела | Диаметр тела, mm | Расчётная площадь, in² | Теоретическая масса тела, kg/m | Номинальный диаметр резьбы ниппеля, in. |
|---|---|---|---|---|
| 5/8 in. | 15.875 | 0.3068 | 1.554 | 15/16 |
| 3/4 in. | 19.050 | 0.4418 | 2.237 | 1 1/16 |
| 7/8 in. | 22.225 | 0.6013 | 3.045 | 1 3/16 |
| 1 in. | 25.400 | 0.7854 | 3.978 | 1 3/8 |
| 1 1/8 in. | 28.575 | 0.9940 | 5.034 | 1 9/16 |
| Основа расчёта | Значение или метод | Ограничение |
|---|---|---|
| Принятая плотность стали | 7,850 kg/m³ | Инженерное допущение, не измерение конкретной плавки |
| Площадь круглого тела | A = πd²/4 | По номинальному неизношенному диаметру |
| Масса единицы длины | m′ = ρA | Без дополнительного металла высадки, муфт и покрытий |
Номинальный диаметр ниппеля — только часть спецификации. Профиль, шаг, допуски, торец и муфта следуют стандарту и чертежу.
Муфта должна соответствовать соединению, классу и наружному диаметру. Сборка выполняется по утверждённой процедуре выбранного соединения.
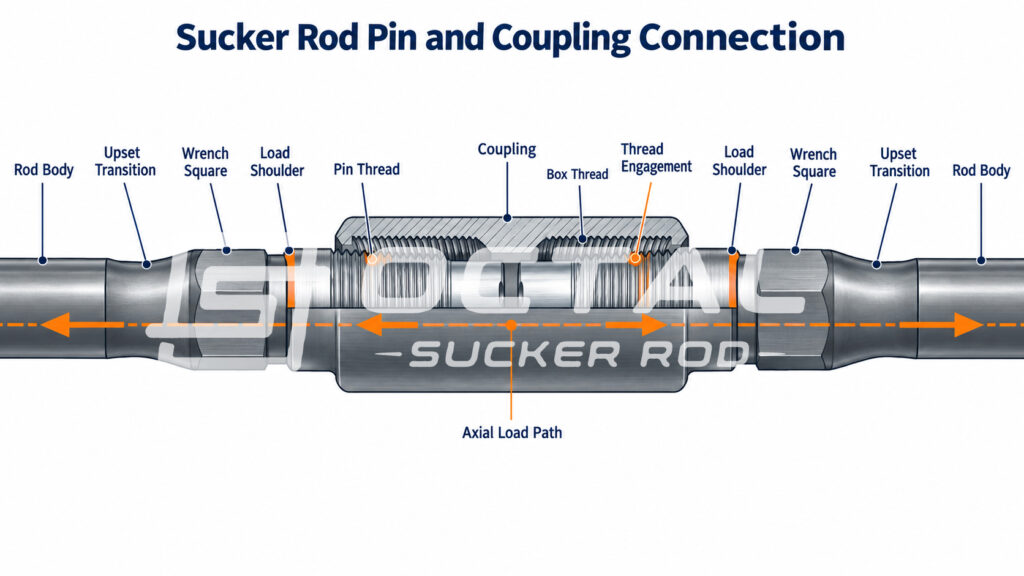
Осевое напряжение и рабочая нагрузка
Нагрузка меняется в течение цикла. Диаметр влияет на осевое напряжение, но пригодность зависит также от сертифицированных свойств, конфигурации и скважины.
Ниже сравниваются неизношенные сплошные тела при разных нагрузках сечения.
| Номинальный диаметр тела | Расчётная площадь, in² | Напряжение при 10,000 lbf, ksi | Напряжение при 20,000 lbf, ksi |
|---|---|---|---|
| 5/8 in. | 0.3068 | 32.6 | 65.2 |
| 3/4 in. | 0.4418 | 22.6 | 45.3 |
| 7/8 in. | 0.6013 | 16.6 | 33.3 |
| 1 in. | 0.7854 | 12.7 | 25.5 |
| 1 1/8 in. | 0.9940 | 10.1 | 20.1 |
Расчёт использует σ = F/A без изгиба, концентрации соединения, коррозии и износа. Это не допустимые нагрузки.
При одинаковой нагрузке больший диаметр снижает напряжение, но повышает вес. Нагрузки участков получают из анализа колонны, а не одинаково прикладывают поверхностную нагрузку полированного штока ко всей скважине.
Для 4120 учитывают максимальные и минимальные рабочие напряжения совместно. Одна текучесть не описывает усталость повторных циклов.
В наклонных скважинах контакт с НКТ создаёт изгиб и локальный износ: важны направляющие и контактные зоны. Коррозионные язвы могут инициировать усталостные трещины даже ниже текучести. Выбор 4120 учитывает цикл напряжений, износ и защиту от коррозии. Работа с H₂S требует квалификации фактического материала и термообработки.
Контроль и приёмка
Измерения связываются с критериями приёмки. Таблица предлагает основу закупочного контроля; охват, методы и документы согласуют до производства.
| Объект контроля | Предлагаемый охват | Приёмочное требование | Подтверждение |
|---|---|---|---|
| Материал и химический состав | Каждая плавка | Соответствие утверждённой спецификации и пределам состава | Сертификат плавки и реестр прослеживаемости |
| Конечные механические свойства | Применимая спецификация и утверждённый план партии | Все пределы прочности и пластичности соблюдены | Отчёт растяжения в конечном состоянии |
| Диаметр тела и длина | Утверждённый план размерного контроля | В пределах заказанных допусков | Записи калиброванных измерений |
| Калибровка ниппеля и торца | 100% готовых концов | Соответствие рабочим калибрам и критериям торца | Идентификация калибра и протокол |
| Визуальное состояние поверхности | 100% готовых штанг | Без недопустимых трещин, закатов, продольных дефектов или повреждений перемещения | Результаты и решение по контролю |
| Заданный неразрушающий контроль | Охват по утверждённой процедуре | Без индикаций выше браковочных пределов | Метод, калибровка и отчёт исследования |
| Идентификация изделия | 100% поставленных штанг | Связь с плавкой и испытательной партией | Сверка маркировки и упаковки |
Механические отчёты сохраняют числовые результаты, идентификацию образца и основу испытания. Общая декларация соответствия не заменяет требуемые измерения.
НК указывает метод, область, калибровку и критерии браковки. Одно название метода не задаёт достаточной приёмочной процедуры.
Тело, соединения и комплектующие API проверяют по их требованиям. Сертификат тела не подтверждает муфту или правильную полевую сборку.
Свяжитесь с Octal для подтверждения размеров, классов, муфт и контроля заказа штанг AISI 4120.
Часто задаваемые вопросы
Вопрос: что такое насосная штанга AISI 4120?
Ответ: Штанга из хромомолибденовой стали AISI 4120 для возвратно-поступательной откачки. Стандартные составные штанги имеют сплошное тело и резьбовые концы с муфтами. Материал определяет сталь, конечный класс и испытания — характеристики изделия.
Вопрос: является ли AISI 4120 автоматически API D?
Ответ: Нет. AISI 4120 определяет химический состав, не автоматический класс. Изготовитель указывает заказанный класс и подтверждает производство, механические свойства, размеры и контроль.
Вопрос: можно ли заменить 4120 модифицированной сталью или аналогом?
Ответ: Только после технического согласования. Сравнивают состав, состояние поставки, при необходимости прокаливаемость и квалификацию штанги. Сходного названия или коммерческой таблицы аналогов недостаточно.
Вопрос: можно ли применять AISI 4120 в коррозионных или сероводородных скважинах?
Ответ: Пригодность зависит от среды, конечного состояния, напряжений и программы защиты. Название сплава не подтверждает коррозионную стойкость или сероводородную пригодность; нужны оценка скважины и соответствующие доказательства.