Насосная штанга класса KD — изделие API 11B из легированной стали для штанговых насосных систем, требующих сочетания прочности, усталостной стойкости и повышенной эксплуатационной надёжности в сложных скважинах. Тело, кованые высаженные концы и резьбовые ниппели передают повторную растягивающую нагрузку от наземного привода к насосу. Колонна постоянно испытывает циклические растяжение, сжатие, изгиб и напряжения соединений; поэтому KD выбирают для сохранения механических характеристик при длительной возвратно-поступательной работе.
По сравнению со стандартными C и D, KD сочетает повышенные механические характеристики со свойствами легированной стали для более сложных условий добычи. Его рассматривают, когда нагрузки, усталость и условия эксплуатации требуют дополнительного запаса. Выбор зависит от расчётных напряжений, глубины, жидкости, зазора в НКТ и требуемого срока службы, а не одного обозначения.
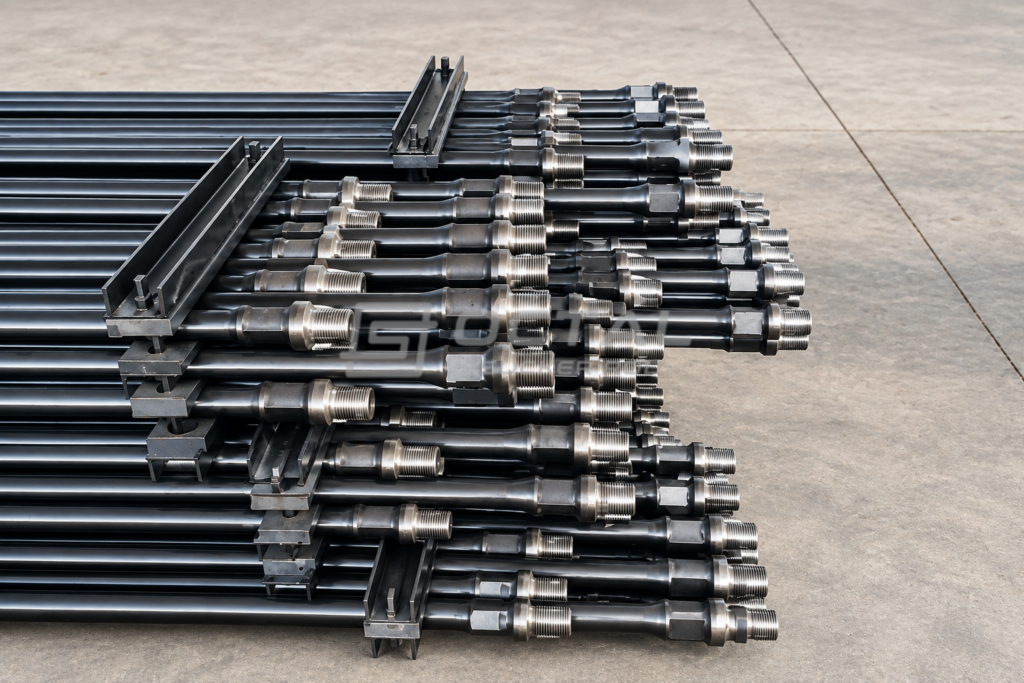
KD изготовляют по требованиям API 11B к насосным штангам: контроль размеров, механические испытания, резьба и прослеживаемость. Производство включает ковку, высадку, термообработку, правку, механическую обработку и окончательный контроль для стабильной работы всей колонны.
Технические характеристики штанг KD API 11B
Работа колонны зависит от сочетания размера тела, соединения, механических свойств и условий эксплуатации. API 11B определяет базовые размеры и качество изготовления; окончательный выбор задаёт реальный проект скважины.
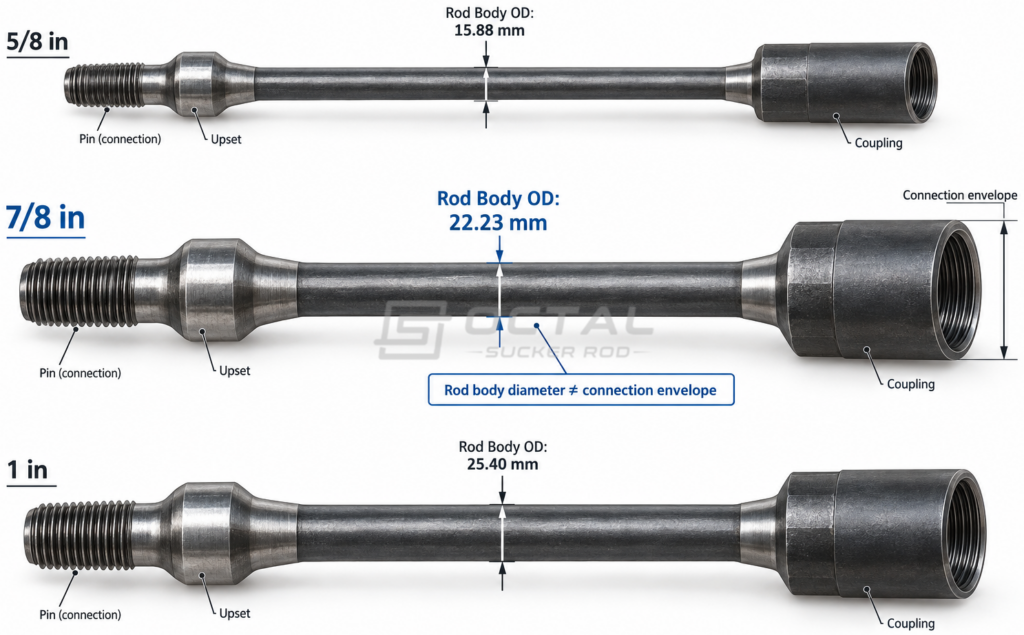
Номинальный размер означает диаметр тела, а не максимальный диаметр соединения в сборе. Высадка и муфта намеренно крупнее для запаса сечения под обработку резьбы и передачу нагрузки.
| Номинальный размер штанги | Диаметр тела штанги |
| 5/8 in. | 15.88 mm |
| 3/4 in. | 19.05 mm |
| 7/8 in. | 22.23 mm |
| 1 in. | 25.40 mm |
| 1-1/8 in. | 28.58 mm |
Например, 7/8 in. означает диаметр тела около 22.23 mm. Диаметр муфты, ниппель и высадка крупнее тела, поскольку соединение выдерживает повторное растяжение при откачке.
Основные размерные факторы при закупке:
| Параметр | Инженерный критерий |
| Диаметр тела | Определяет несущую способность при растяжении и совместимость с НКТ |
| Длина | Влияет на общий вес колонны и схему монтажа |
| Геометрия высадки | Обеспечивает дополнительный металл вокруг резьбы |
| Конфигурация резьбы | Определяет прочность и взаимозаменяемость соединений |
| Прямолинейность | Снижает эксцентричный износ между штангой и НКТ |
| Тип муфты | Влияет на зазор в НКТ и наклонных скважинах |
Сравнение KD с C, D и K
Классы API 11B выбирают по совокупности механических нагрузок, характеристик материала и условий скважины. KD сравнивают с C, D и K как с разными подходами к выбору. Главные различия — прочность, материал и подходящие условия эксплуатации.
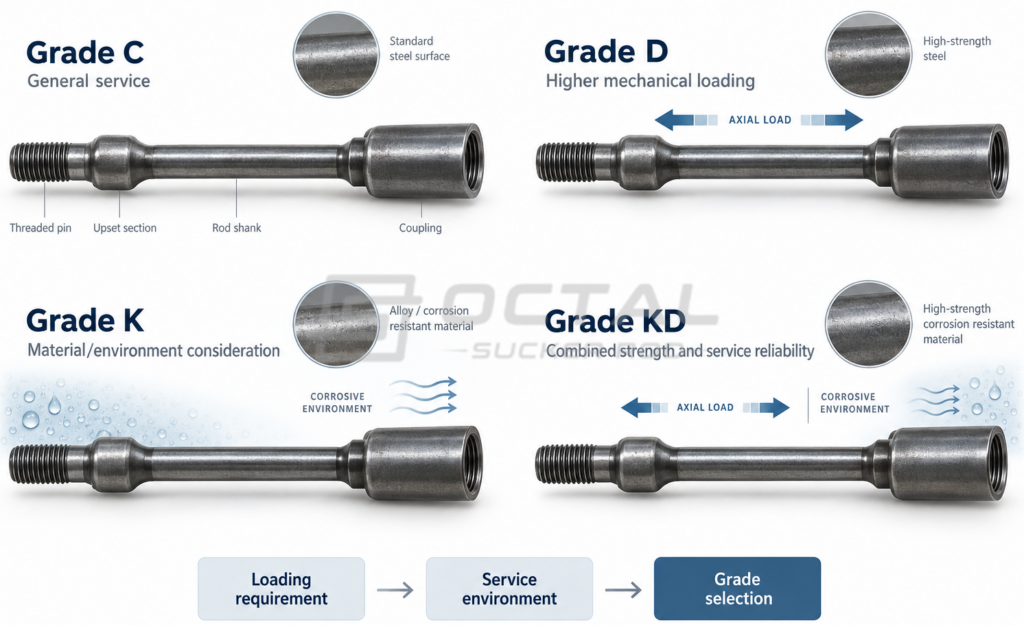
| Класс | Предел текучести | Предел прочности | Механические характеристики | Типичный критерий выбора |
| Класс C | 60,000 psi / 414 MPa | 90,000–115,000 psi / 621–793 MPa | Стандартная прочность со сбалансированной пластичностью | Обычная штанговая откачка при умеренных нагрузках |
| Класс D | 85,000 psi / 586 MPa | 115,000–140,000 psi / 793–965 MPa | Повышенная прочность и несущая способность | Более глубокие скважины или повышенные растягивающие нагрузки |
| Класс K | 60,000 psi / 414 MPa | 90,000–115,000 psi / 621–793 MPa | Легированный класс с акцентом на свойства материала | Скважины, где коррозионные условия влияют на выбор материала |
| Класс KD | На основе механических свойств уровня D | Прочность при растяжении уровня D со свойствами материала KD | Сочетает повышенную прочность с преимуществами легированного материала | Сложные скважины, требующие механических характеристик и надёжности |
С механической точки зрения основное различие — баланс несущей способности и требований рабочей среды.
C — стандартный выбор для обычной штанговой откачки с достаточными свойствами, когда напряжения остаются в нормальных пределах.
D повышает прочность относительно C. Предел текучести около 85 ksi (586 MPa) и предел прочности 115–140 ksi (793–965 MPa) дают запас нагрузки, когда растягивающие напряжения и циклы определяют проект.
K имеет иной принцип выбора: прочность близка к C, но легированный материал учитывает дополнительные требования жидкости и коррозионных факторов.
KD объединяет критерии выбора D и K. Это не просто более прочный D или коррозионностойкий K: его выбирают при одновременной потребности в повышенных механических свойствах и лучшей пригодности материала для сложных условий.
Класс должен определяться главным риском отказа. При преимущественном растяжении может хватить D; при повышенных циклических нагрузках и сложных условиях добычи KD даёт более сбалансированное решение. Учитывают расчёт напряжений, глубину, отклонение, жидкость, зазор и ожидаемый ресурс.
Выбор между KD, D и K
KD сравнивают с D и K, поскольку они учитывают разные сочетания механических требований и требований среды.
D прежде всего повышает механическую прочность и применяется, когда главный фактор — несущая способность при растяжении.
K акцентирует свойства легированного материала для условий с дополнительными коррозионными требованиями.
KD объединяет оба подхода: повышенные механические характеристики и улучшенные свойства материала относительно стандартных классов.
| Критерий выбора | Класс D | Класс K | Класс KD |
| Механическая нагрузка | Высокая | Умеренная | Высокая |
| Материал | Акцент на прочность | Акцент на среду | Совместные требования |
| Типичная причина выбора | Повышенное растягивающее усилие | Коррозионные условия эксплуатации | Баланс прочности и надёжности |
| Основной расчётный фактор | Напряжение штанги | Условия добываемой жидкости | Напряжение штанги + рабочая среда |
Выбор основывают на инженерном расчёте, а не максимальном классе. Избыточная прочность не увеличивает ресурс автоматически, если главным механизмом отказа являются коррозия, износ НКТ или состояние соединений.
Выбор материала и термообработка
Работа KD зависит от контролируемого выбора легированной стали и стабильной термообработки. Требуется баланс прочности, вязкости и усталостной стойкости при повторном растяжении в циклах откачки.
Сначала проверяют сталь, чтобы состав обеспечивал требуемые свойства после термообработки. Концы формируют ковкой и высадкой для достаточного металла под резьбу и несущей способности соединения.
Термообработка включает управляемые нагрев, закалку и отпуск. База использует линии закалки и отпуска в камерных печах сопротивления с зонами нагрева, управляемыми термопарами, для независимой настройки температуры и равномерного нагрева по длине. Это поддерживает однородную микроструктуру и стабильные свойства.
После термообработки штанги правят перед обработкой и контролем. Оборудование включает горизонтальную ковочную машину 800 тонн, гидравлическую высадку 800 тонн и гидравлическую правку 1,000 тонн для стабильной геометрии и качества соединений.
Цель термообработки KD — не только твёрдость, а надёжный баланс несущей способности, усталостной стойкости и длительной стабильности при циклической нефтепромысловой работе.
Применение насосных штанг KD
KD выбирают для систем, требующих большей механической надёжности, чем стандартные классы. Применение определяется совместным влиянием нагрузки колонны, циклической усталости и рабочей среды.
Колонна непрерывно испытывает растяжение, разгрузку, напряжения соединений и возможный изгиб из-за отклонения ствола. KD рассматривают для дополнительного запаса при надёжной длительной циклической работе.
При выборе KD обычно оценивают следующие факторы:
| Расчётный фактор | Влияние на выбор KD |
|---|---|
| Нагрузка колонны | Повышенное растяжение усиливает требования к пределу текучести и усталостной стойкости |
| Частота циклов откачки | Больше циклов увеличивает накопленную усталость и требует стабильного материала |
| Глубина скважины | Большая глубина повышает вес колонны и общие растягивающие напряжения |
| Отклонение ствола | Большее отклонение усиливает изгиб и контакт с НКТ |
| Условия добываемой жидкости | Коррозионная или агрессивная среда влияет на требования к материалу |
| Зазор НКТ и муфты | Определяет подходящий размер штанги и соединения |
Если преобладают только механические нагрузки, D может удовлетворять проекту. При совместном учёте повышенных циклических нагрузок и среды KD даёт более сбалансированный выбор. Решение основывают на расчёте колонны, рабочих параметрах, соединениях и контроле.
Контроль размеров и конструкция соединений
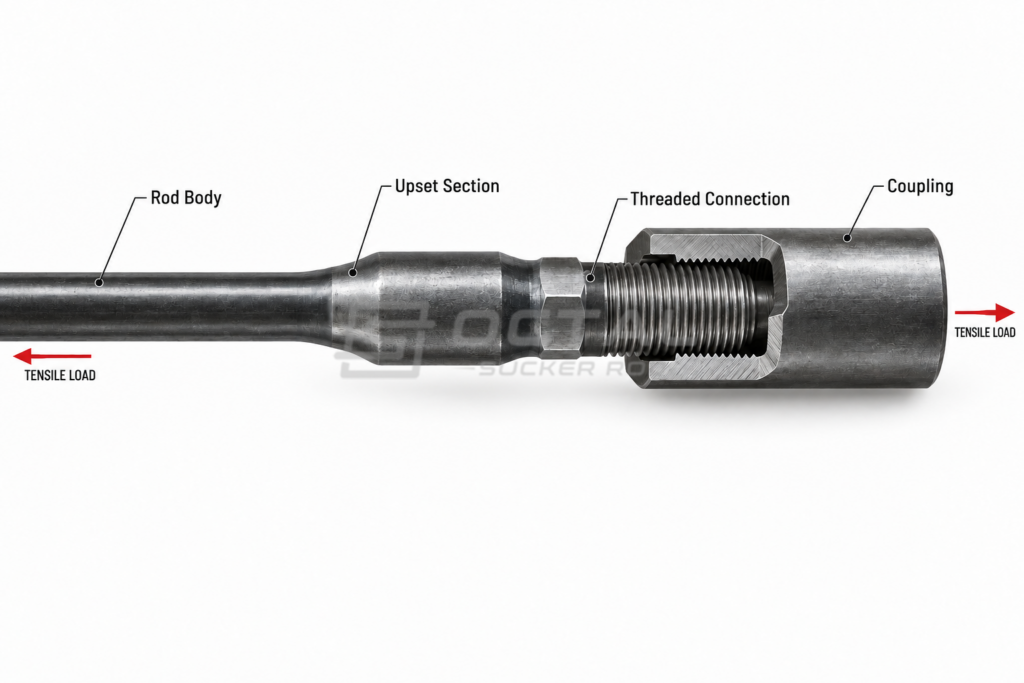
Соединение — один из самых ответственных участков: оно передаёт всю нагрузку между отдельными штангами.
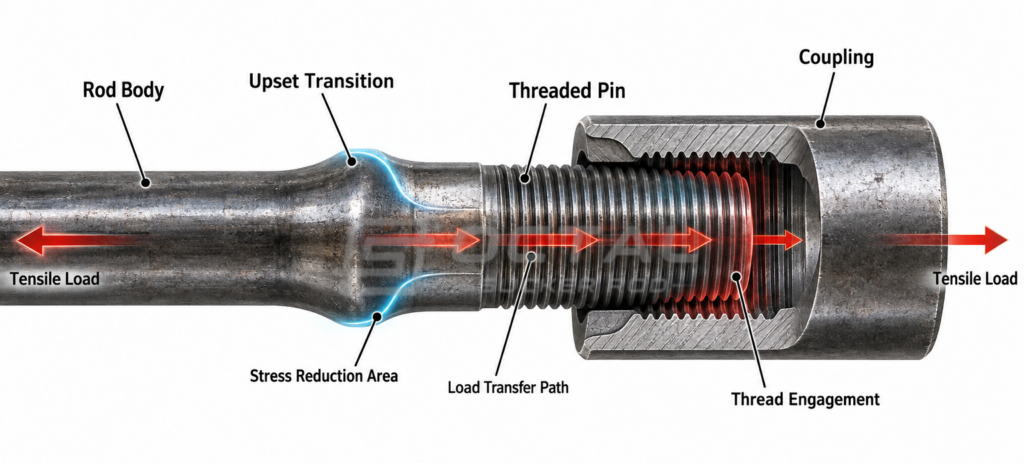
Полная сборка KD включает:
| Участок | Функция |
| Тело штанги | Несёт основную осевую нагрузку |
| Переход высадки | Снижает концентрацию между телом и соединением |
| Кованый конец | Обеспечивает металл под обработку резьбы |
| Резьбовой ниппель | Соединяет штанги в колонну |
| Муфта | Передаёт нагрузку между соединёнными штангами |
Соединение испытывает растяжение, момент затяжки и повторную усталостную нагрузку. Поэтому важны точность резьбы, поверхность и стабильность размеров.
Производственная база, описанная в документе о возможностях изготовления, имеет специализированное оборудование ковки, сварки трением, высадки, правки, термообработки и контроля насосных штанг. Крупное оборудование включает горизонтальную ковочную машину 800 тонн, гидравлическую правильную машину 1,000 тонн, гидравлическую высадочную установку 800 тонн и несколько установок термообработки.
Производственный контроль качества и инспекция
Контроль KD охватывает материал, производственные процессы, механические испытания, размеры и прослеживаемость.
Процесс контроля включает:
| Объект контроля | Назначение |
| Химический анализ | Подтверждает состав сплава |
| Испытание на растяжение | Проверяет пределы текучести и прочности |
| Контроль твёрдости | Подтверждает стабильность термообработки |
| Металлографическое исследование | Оценивает микроструктуру |
| Контроль размеров | Подтверждает размеры и допуски |
| Контроль резьбы | Обеспечивает точность соединения |
| Контроль прямолинейности | Контролирует выравнивание штанги |
Производственная система включает несколько линий штанг и установок термообработки. Управляемый процесс обеспечивает стабильные нагрев, охлаждение и механические свойства между партиями.
Для международных закупок документация обычно включает сертификаты материала, отчёты механических испытаний, протоколы размеров, резьбы, термообработки и прослеживаемости.
Поставки и техническая поддержка Octal
Octal поставляет штанги KD с соответствующими муфтами, укороченными штангами и связанными компонентами, позволяя проверять размер соединения, резьбу и класс как единую систему. База также выполняет испытания на растяжение и удар, контроль твёрдости, металлографии, размеров и соединений.
При закупке Octal предоставляет поддержку по требуемым размеру, классу, длине, муфте, условиям и контролю. Документы организуются по партиям для прослеживаемости материала, термообработки, механических испытаний и размеров до доставки. Это облегчает проверку KD по спецификации до монтажа.
Часто задаваемые вопросы
Что такое насосная штанга KD?
KD — класс API 11B для сочетания повышенных механических характеристик и эксплуатационной надёжности по сравнению со стандартными классами.
Чем отличаются KD и D?
D преимущественно ориентирован на повышенную прочность, KD — на механические свойства и характеристики сплава для более сложных условий.
Прочнее ли KD класса K?
KD обычно выбирают при требованиях к механическим свойствам выше стандартного K. Однако выбор зависит от реальной скважины, а не только прочности.
Определяет ли твёрдость срок службы штанги?
Твёрдость — лишь показатель состояния материала. Ресурс зависит от механических свойств, усталостной стойкости, коррозионной среды, соединений и рабочих условий.
Какие документы нужны для KD?
Типичные документы: сертификаты материала, отчёты механических испытаний, протоколы размеров, результаты проверки резьбы, записи термообработки и прослеживаемость.