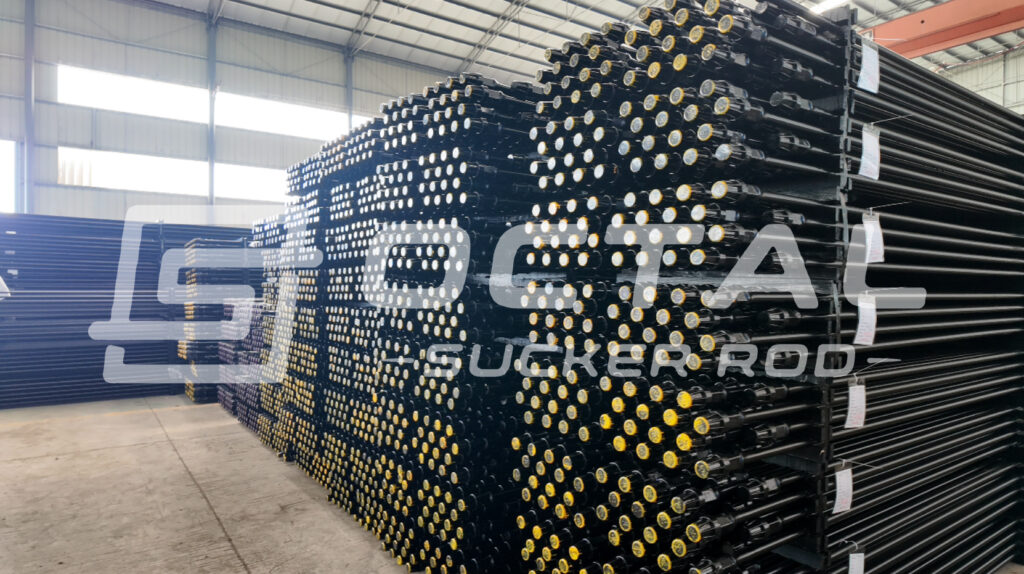
Насосная штанга AISI 4140 передаёт циклическую растягивающую нагрузку от наземного привода к скважинному насосу и лучше поддаётся термообработке, чем низкоуглеродистые хромомолибденовые стали. AISI 4140, также обозначаемая UNS G41400, обычно содержит 0.38–0.43% углерода, 0.80–1.10% хрома и 0.15–0.25% молибдена. Стандартный диаметр тела — от 5/8 до 1-1/8 in., распространённая номинальная длина — 25 и 30 ft. Для готовой штанги, заказанной и квалифицированной как API DA, действующие минимумы составляют 85 ksi по пределу текучести и 115 ksi по пределу прочности.
По сравнению с менее углеродистой сталью 4130, сталь 4140 легче достигает повышенной прочности и твёрдости после квалифицированной термообработки. Это полезно для глубоких скважин со станком-качалкой, высоконагруженных верхних участков колонны и некоторых винтовых насосов, где требуется высокопрочная насосная штанга. Вместе с тем необходим более строгий контроль ковки, термообработки, правки, поверхности и конечной твёрдости. Более твёрдая штанга не гарантирует лучшей усталостной долговечности при опасных концентрациях напряжений в переходе высадки, впадине резьбы или теле.
Octal Sucker Rod согласует материал 4140 с требуемым классом API, диаметром, конфигурацией ниппеля и геометрией муфты: обозначение сплава не заменяет полной спецификации изделия. Комплект поставки может включать полноразмерные муфты или муфты уменьшенного диаметра, отчёты механических испытаний с привязкой к плавкам, протоколы контроля и прослеживаемость производственной партии.
Краткие данные об изделии
| Характеристика изделия | Стандартное или справочное значение | Инженерное значение |
|---|---|---|
| Основной материал | AISI 4140 / UNS G41400 | Среднеуглеродистая хромомолибденовая легированная сталь |
| Типичное содержание углерода | 0.38–0.43% | Повышает прокаливаемость и достижимую прочность по сравнению с 4130 |
| Типичное содержание хрома | 0.80–1.10% | Повышает прокаливаемость и эффективность отпуска |
| Типичное содержание молибдена | 0.15–0.25% | Улучшает свойства по сечению и стойкость к разупрочнению при отпуске |
| Применимое семейство материалов API | Серия UNS G41XX0 | Допустимое семейство материалов для квалификации API DA |
| Минимальный предел текучести API DA | 85 ksi / 586 MPa | Минимум при приёмке готовой штанги |
| Минимальный предел прочности API DA | 115 ksi / 793 MPa | Минимум при приёмке готовой штанги |
| Стандартные диаметры тела | 5/8–1-1/8 in. / 15.88–28.58 mm | Выбор по нагрузке колонны, подвешенному весу и зазору в НКТ |
| Распространённые номинальные длины | 25 или 30 ft / 7.62 или 9.14 m | Номинальную длину следует отличать от длины в сборе |
| Ссылка на стандарт | API Spec 11B, 28-я редакция с применимыми дополнениями | В заказе следует указать требуемую редакцию |
| Варианты муфт | Полноразмерная или уменьшенного диаметра | Выбор по внутреннему диаметру НКТ, несущей способности соединения и запасу на износ |
| Рабочая нагрузка | Циклическая осевая; при необходимости — совместная осевая и крутящая | Модель нагрузки должна соответствовать станку-качалке или винтовому насосу |
Обозначение сплава определяет химический состав стали. Само по себе оно не устанавливает конечный класс API, механические свойства, усталостную стойкость, точность соединений или пригодность для конкретной скважинной среды.
Идентификация материала и квалификация класса API
AISI 4140 — обозначение сырьевого материала, а API DA — классификация готового изделия. Эти характеристики связаны, но не взаимозаменяемы.
| Идентификационный признак | Что подтверждает | Чего не подтверждает |
|---|---|---|
| AISI 4140 | Номинальный состав сплава и семейство материалов | Конечные пределы текучести и прочности или класс штанги API |
| UNS G41400 | Унифицированное обозначение стали 4140 | Соблюдение требований к изготовлению насосных штанг |
| Класс API DA | Конечный класс прочности с допустимым сплавом G41XX0 | Автоматическую пригодность для всех коррозионных или сероводородных скважин |
| Номер плавки | Прослеживаемость до сталеплавильной плавки и химического анализа | Однородность конечных свойств без квалифицированной термообработки |
| Партия термообработки | Связь протоколов обработки с механическими испытаниями | Взаимозаменяемость со штангами другой партии |
| Маркировка штанги | Изготовитель, размер, класс и данные прослеживаемости | Остаточное состояние после эксплуатации |
| Идентификация муфты | Тип, размер и класс муфты | Правильную полевую затяжку без квалифицированной процедуры |
Готовое изделие также должно соответствовать применимым требованиям к насосным штангам API 11B по размерам, соединениям, калибровке и контролю. Для выпуска нужны подтверждения как идентичности материала, так и характеристик готового изделия. Указание AISI 4140 в сертификате не заменяет механических испытаний, проверки размеров, контроля резьбы калибрами и окончательного контроля штанги.
Химический состав и результат термообработки
Следующие диапазоны описывают обычно задаваемые свойства стали 4140 на уровне сырья. Окончательная приёмка должна соответствовать спецификации материала в заказе и фактическому анализу плавки в сертификате.
| Элемент | Типичный диапазон AISI 4140 | Функция в насосной штанге | Контролируемый риск |
|---|---|---|---|
| Углерод | 0.38–0.43% | Повышает прочность, твёрдость и восприимчивость к термообработке | Чрезмерная конечная твёрдость снижает стойкость к надрезам |
| Марганец | 0.75–1.00% | Повышает прокаливаемость и прочность, способствует раскислению | При выплавке необходимо контролировать ликвацию |
| Кремний | 0.15–0.30% | Раскислитель с умеренным упрочняющим действием | Должен соответствовать заказанному диапазону состава |
| Хром | 0.80–1.10% | Повышает прокаливаемость и эффективность отпуска | Не делает штангу коррозионностойкой |
| Молибден | 0.15–0.25% | Улучшает свойства по сечению и стабильность при отпуске | Требует подтверждения анализом плавки |
| Фосфор | 0.035% максимум | Остаточный элемент | Избыток может снизить вязкость |
| Сера | 0.040% максимум | Остаточный элемент | Сульфидные включения могут стать очагами усталостных трещин |
| Железо | Остальное | Основной металл | Важны внутренняя чистота и отсутствие дефектов |
Повышенная прокаливаемость полезна только при стабильных свойствах от прямого тела до кованой высадки. Протокол термообработки должен указывать партию, печь, записанный цикл, приборы контроля и последующий отпуск. Образцы для механических испытаний должны быть прослеживаемы до той же обработанной партии.
Общие свойства отожжённого или нормализованного прутка 4140 нельзя использовать как приёмочные значения готовой штанги. Свойства зависят от размера сечения, равномерности нагрева, интенсивности охлаждения, режима отпуска и места отбора механического образца.
Механические свойства готового изделия и основа приёмки
Механические требования относятся к готовой насосной штанге, а не к исходному легированному прутку. Химический состав определяет материал, а испытание на растяжение подтверждает достижение требуемого класса после изготовления и термообработки.
| Приёмочная характеристика | Минимум или требование API DA | Указание в спецификации заказа |
|---|---|---|
| Предел текучести | 85 ksi / 586 MPa минимум | Указать минимальное значение и метод испытания |
| Предел прочности | 115 ksi / 793 MPa минимум | Требовать результаты с привязкой к партии термообработки |
| Относительное удлинение | В действующей классификационной таблице DA нет универсального значения | Указать минимум, если требуется квалификацией проекта |
| Относительное сужение | В действующей классификационной таблице DA нет универсального значения | Добавить минимум при необходимости контроля пластичности |
| Максимальная твёрдость | Нет универсального ограничения DA | Задать для контроля сероводородной среды, водорода или усталости |
| Прямолинейность | По заказанным требованиям API и утверждённому чертежу | Требовать измеренные результаты, а не только визуальную приёмку |
| Состояние поверхности | Без недопустимых трещин, закатов и опасных продольных дефектов | Определить метод контроля и критерии приёмки |
| Резьба ниппеля | Должна соответствовать заказанному соединению и системе калибров | Требовать проверки калиброванными рабочими калибрами |
| Идентификация класса | Класс API и требуемая маркировка прослеживаемости | Подтвердить при окончательном контроле |
Минимальные пределы текучести и прочности — критерии выпуска, а не допустимые рабочие напряжения. При проектировании колонны нужно учитывать среднее напряжение, диапазон напряжений, динамическое усиление, изгиб, коррозию, износ, геометрию соединений и требуемый запас прочности.
Сравнение AISI 4140 и 4130
Практическое преимущество 4140 определяется не только углеродом. Его ценность — управляемое сочетание прочности, твёрдости и однородности по сечению после квалифицированной термообработки.
| Критерий сравнения | AISI 4130 | AISI 4140 | Влияние на выбор насосной штанги |
|---|---|---|---|
| Типичный диапазон углерода | 0.28–0.33% | 0.38–0.43% | При сопоставимой обработке 4140 обычно достигает большей прочности и твёрдости |
| Типичный диапазон хрома | 0.80–1.10% | 0.80–1.10% | В обоих материалах хром повышает прокаливаемость |
| Типичный диапазон молибдена | 0.15–0.25% | 0.15–0.25% | Молибден полезен обоим материалам при термообработке |
| Восприимчивость к термообработке | Умеренная | Повышенная | 4140 имеет больший потенциал высокой прочности |
| Запас пластичности при сопоставимой интенсивности обработки | Как правило, легче сохранить | Требует более строгого контроля твёрдости и отпуска | Испытания готового изделия важнее одного химического состава |
| Чувствительность к повреждению поверхности в высокопрочном состоянии | Значительная | Потенциально выше | Кованые переходы, резьба и следы перемещения требуют строгого контроля |
| Коррозионная стойкость | Материал не является коррозионностойким | Материал не является коррозионностойким | Ни один материал не заменяет ингибирование и мониторинг |
| Получаемый класс API | Зависит от квалификации готового изделия | Зависит от квалификации готового изделия | Название материала автоматически не устанавливает класс API |
При выборе 4140 или 4130 сталь 4140 предпочтительна, когда требуются повышенная прокаливаемость и конечная прочность. Однако правильно изготовленная штанга 4130 может служить лучше, чем штанга 4140 с некачественной термообработкой или повреждённой поверхностью.
Никельсодержащие высокопрочные сплавы могут обеспечивать лучшую вязкость или свойства по сечению при более тяжёлых нагрузках, но обычно дороже и всё равно требуют подтверждения совместимости со средой и соединениями. AISI 4140 занимает полезное промежуточное положение между стандартной низкоуглеродистой хромомолибденовой сталью и более легированными сверхвысокопрочными материалами штанг.
Размеры штанг и теоретическая масса тела
Значения рассчитаны для сплошного круглого тела при плотности стали 7,850 kg/m³. Кованые концы, резьба, муфты, покрытия и производственные допуски не учтены.
| Номинальный диаметр | Диаметр в метрических единицах | Площадь тела | Теоретическая масса | Масса только тела при 25 ft | Масса только тела при 30 ft |
|---|---|---|---|---|---|
| 5/8 in. | 15.88 mm | 0.3068 in² / 197.9 mm² | 1.554 kg/m | 11.84 kg | 14.21 kg |
| 3/4 in. | 19.05 mm | 0.4418 in² / 285.0 mm² | 2.237 kg/m | 17.05 kg | 20.46 kg |
| 7/8 in. | 22.23 mm | 0.6013 in² / 387.9 mm² | 3.045 kg/m | 23.20 kg | 27.84 kg |
| 1 in. | 25.40 mm | 0.7854 in² / 506.7 mm² | 3.978 kg/m | 30.31 kg | 36.38 kg |
| 1-1/8 in. | 28.58 mm | 0.9940 in² / 641.3 mm² | 5.034 kg/m | 38.36 kg | 46.03 kg |
Увеличение диаметра снижает номинальное осевое напряжение, но повышает подвешенный вес стали, воспринимаемый верхними штангами. Поэтому наибольший диаметр по всей скважине не гарантирует минимального максимального напряжения.
Справочная номинальная осевая нагрузка
| Номинальный диаметр | Напряжение при осевой нагрузке 20 klbf | Напряжение при осевой нагрузке 30 klbf | Теоретическая сила тела при 85 ksi |
|---|---|---|---|
| 5/8 in. | 65.2 ksi | 97.8 ksi | 26.1 klbf |
| 3/4 in. | 45.3 ksi | 67.9 ksi | 37.6 klbf |
| 7/8 in. | 33.3 ksi | 49.9 ksi | 51.1 klbf |
| 1 in. | 25.5 ksi | 38.2 ksi | 66.8 klbf |
| 1-1/8 in. | 20.1 ksi | 30.2 ksi | 84.5 klbf |
Теоретическая сила рассчитана по номинальной площади тела и минимальному пределу текучести DA. Это не допустимая рабочая нагрузка. Кованый переход, ниппель, впадина резьбы, коррозионная потеря, усталостный диапазон или минимальное эффективное сечение могут ограничить работу раньше номинальной текучести прямого тела.
Конечный диаметр должен определяться расчётным распределением нагрузок, а не только глубиной насоса. Подвешенный вес, нагрузка жидкости, нагрузка полированного штока, ускорение хода и ступенчатость задают основные осевые нагрузки; зазор в НКТ, отклонение ствола, коррозия и совместимость сохраняемых соединений — практические ограничения. Увеличение диаметра снижает номинальное напряжение, но добавленный вес повышает нагрузку верхних штанг. Поэтому правильно ступенчатая колонна может дать меньшие расчётные напряжения, чем единый большой диаметр.
Совместное действие осевой и крутящей нагрузок
В колоннах со станком-качалкой преобладает циклическая осевая нагрузка. Винтовой насос может одновременно прикладывать осевую силу и момент, поэтому расчёт только осевого напряжения способен недооценить нагрузку на стальную насосную штангу.
Для сплошной круглой штанги предварительно проверяют осевое напряжение, касательное напряжение кручения и эквивалентное напряжение по Мизесу. Концентрацию в соединении, изгиб, контакт с НКТ и коррозию учитывают отдельно.
| Пример исходных данных или результата | Значение |
|---|---|
| Диаметр штанги | 7/8 in. |
| Осевая нагрузка | 20,000 lbf |
| Приложенный момент | 300 lbf-ft / 3,600 lbf-in. |
| Расчётное номинальное осевое напряжение | 33.3 ksi |
| Расчётное номинальное касательное напряжение кручения | 27.4 ksi |
| Расчётное эквивалентное напряжение по Мизесу | 57.9 ksi |
| Минимальный предел текучести API DA для сравнения | 85 ksi |
Пример показывает увеличение эквивалентного напряжения из-за кручения даже при умеренном осевом напряжении. Результат предварительный: не учтены концентрация у корня ниппеля, боковая нагрузка, уменьшение диаметра, коррозионные язвы и переходные моменты.
Геометрия концов штанги и совместимость муфт
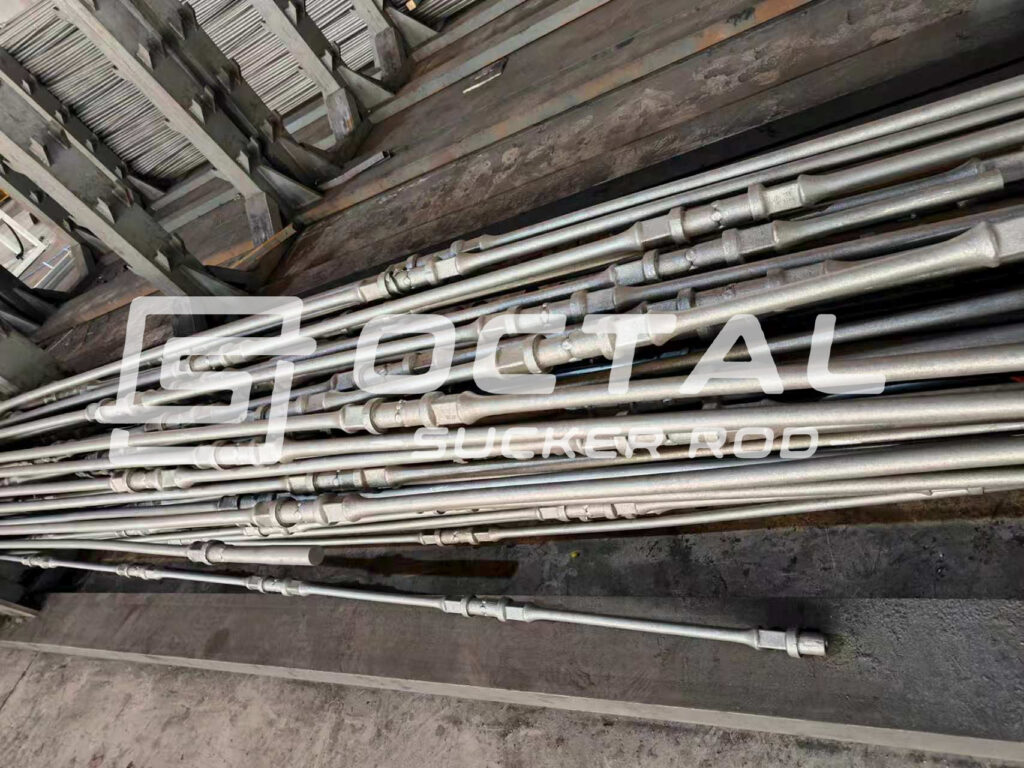
На каждом конце прямое тело переходит в кованую высадку, квадрат под ключ, опорный торец, обработанную шейку ниппеля и наружную резьбу. Этот участок воспринимает каждый рабочий цикл при нескольких изменениях геометрии.
| Элемент соединения | Требуемый контроль | Количественный объём контроля | Объективное подтверждение |
|---|---|---|---|
| Кованый переход высадки | Плавное изменение сечения, непрерывное течение металла, отсутствие недопустимых трещин, закатов и складок | 2 перехода на штангу; 100% визуальный контроль; поверхностный НК, если задан | Протокол визуального контроля и применимый отчёт МПК или другого поверхностного НК |
| Квадрат под ключ | Ширина, соосность, состояние углов и положение по утверждённому чертежу | 2 квадрата на штангу; контроль размеров обоих концов | Протокол калиброванных измерений |
| Опорный торец | Правильное положение, плоскостность, перпендикулярность и отсутствие повреждений при перемещении | 2 торца на штангу; 100% визуальная проверка и контроль размеров | Результат контроля с привязкой к партии штанг |
| Шейка ниппеля | Правильный диаметр, концентричность и состояние обработанной поверхности | 2 шейки на штангу; измерение обоих концов | Отчёт калиброванного контроля размеров |
| Наружная резьба ниппеля | Правильный профиль API, ход, средний диаметр и заказанная геометрия соединения | Обычно 10 TPI; 2 ниппеля на штангу; 100% контроль рабочими калибрами | Идентификация калибра, состояние калибровки и положительный результат |
| Внутренняя резьба муфты | Обозначение соединения и система калибров соответствуют ниппелю | Обычно 10 TPI; 2 резьбовых отверстия на муфту | Идентификация муфты и результат калиброванной проверки |
| Положение после затяжки | Полный контакт торцов и заданное окружное перемещение | Каждое полевое соединение; перемещение выбирается по размеру и классу штанги | Утверждённая процедура затяжки и полевой протокол |
| Защита резьбы | Ниппельная резьба и отверстия муфты очищены, покрыты при необходимости и защищены от ударов | 2 протектора ниппеля на штангу; защищены оба отверстия муфты | Окончательная проверка консервации и упаковки |
Указанный охват отличает контроль концов от общей производственной выборки. Стандартная штанга имеет два кованых перехода, два квадрата, два опорных торца и два наружных ниппеля; повреждение любого конца может нарушить передачу нагрузки, даже если прямое тело удовлетворяет требованиям по растяжению.
Номинальное обозначение и шаг резьбы сами по себе не доказывают взаимозаменяемость. Перед сочетанием штанг и муфт разных периодов выпуска при замене нужно определить редакцию API, версию соединения, систему рабочих калибров и состояние муфт.
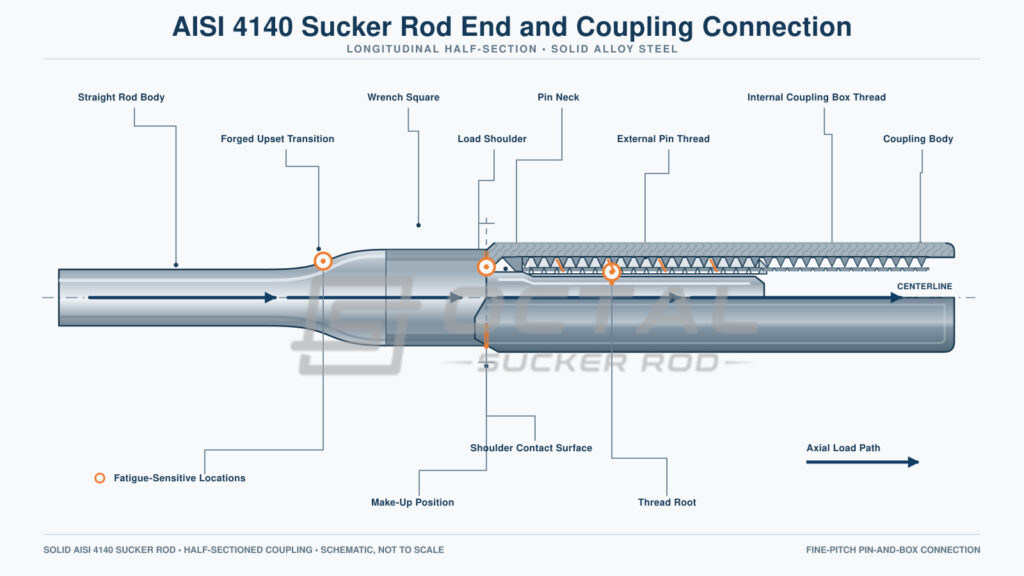
Размеры муфт и зазор в НКТ
| Размер штанги | Наружный диаметр полноразмерной муфты | Наружный диаметр муфты уменьшенного диаметра | Номинальная длина муфты |
|---|---|---|---|
| 5/8 in. | 1.500 in. / 38.1 mm | 1.252 in. / 31.8 mm | 4.000 in. / 101.6 mm |
| 3/4 in. | 1.625 in. / 41.3 mm | 1.500 in. / 38.1 mm | 4.000 in. / 101.6 mm |
| 7/8 in. | 1.811 in. / 46.0 mm | 1.626 in. / 41.3 mm | 4.000 in. / 101.6 mm |
| 1 in. | 2.189 in. / 55.6 mm | 2.000 in. / 50.8 mm | 4.000 in. / 101.6 mm |
| 1-1/8 in. | 2.375 in. / 60.3 mm | 2.258 in. / 57.4 mm | 4.500 in. / 114.3 mm |
Муфта уменьшенного диаметра увеличивает зазор в НКТ, но её нельзя выбирать только для устранения контакта. Нужно также проверить несущую способность соединения, износ НКТ, процедуру затяжки и заданный класс муфты.
Контроль изготовления и термообработки
Изготовление превращает сертифицированную сталь 4140 в несущий компонент, чувствительный к усталости. Процесс должен сохранять идентификацию плавки и контролировать кованые переходы, термообработанные свойства, прямолинейность, поверхность и геометрию соединений.
| Этап изготовления | Количественный уровень контроля | Основная цель контроля | Подтверждение для выпуска |
|---|---|---|---|
| Приёмка стали и контроль прутка | Идентификация каждой плавки; НК по всей длине, если задан планом | Проверить состав AISI 4140, плавку и отсутствие дефектов прутка до ковки | Сертификат материала, анализ и карта плавки, применимый отчёт НК |
| Нагрев концов и ковка | Визуальный контроль обоих концов каждой штанги после ковки | Сформировать переход, квадрат, торец и заготовку ниппеля без трещин, закатов, складок и перегрева | Протокол ковки, размеры концов и применимый результат поверхностного НК |
| Термообработка | Прослеживаемая запись печи для каждой партии обработки | Контролировать нагрев, закалку и отпуск как единый квалифицированный цикл | Диаграмма печи, идентификация оборудования, номер партии и состояние калибровки |
| Механические испытания и контроль твёрдости | Образцы на растяжение привязаны к каждой выпускаемой партии; твёрдость концов и представительных мест тела проверяется по утверждённому ITP | Проверить прочность DA и выявить аномальные различия между телом и коваными концами | Отчёт испытания на растяжение и протокол твёрдости |
| Правка | Проверка полной готовой длины каждой штанги | Обеспечить прямолинейность без следов инструмента и локальных повреждений от холодной деформации | Результат прямолинейности и контроль поверхности после правки |
| Контроль ниппеля, торца и муфты | Контроль обоих соединений; проверка класса, наружного диаметра и резьбы муфты | Подтвердить геометрию ниппеля, положение торца, совместимость калибров и соответствие муфты | Отчёт размеров, результат калиброванной проверки и прослеживаемость муфты |
| Окончательный выпуск и защита | Перед упаковкой каждая штанга проверена по поверхности, маркировке и защите резьбы | Предотвратить отгрузку повреждённых, смешанных по классу или неидентифицированных изделий | Протокол окончательного выпуска и упаковочный лист |
Числовой охват показывает места контроля, но не делает частоту каждой операции обязательным требованием API. Применимая редакция API и утверждённый план контроля и испытаний имеют приоритет при более строгой выборке или дополнительных проверках.
Приёмку термообработки следует основывать на конечных механических свойствах и однородности партии, а не только на температуре печи. Настройки нельзя напрямую переносить между разными диаметрами, печами, схемами загрузки или системами закалки. Записанный цикл полезен только при прослеживаемости до результатов растяжения и выпущенных штанг той же партии.
Контроль изготовления должен сосредоточиваться на наиболее вероятных очагах усталости. Ковочные закаты, резкие переходы, следы правки и повреждение впадин резьбы могут нивелировать выигрыш от прочности стали 4140.
Сертификат AISI 4140 сам по себе не квалифицирует готовую штангу. Выпуск должен включать прослеживаемость партии термообработки, результаты растяжения готового изделия, применимые протоколы НК, контроль размеров концов и результаты калиброванных резьбовых калибров. Маркировка штанг, идентификация муфт и упаковочные документы должны быть связаны с той же выпущенной партией.
Octal Sucker Rod поставляет штанги и соответствующие муфты с объединённым комплектом документов по материалу, термообработке, механическим испытаниям, контролю соединений и окончательному выпуску партии. Покупатель может проверить готовый класс API, а не полагаться только на номинальное обозначение 4140.
Усталость, поверхность и обращение с изделием
Непрерывно работающая штанга может накопить миллионы перемен нагрузки. Статический предел текучести отражает лишь часть эксплуатационных характеристик.
| Частота откачки | Циклов в сутки | Приблизительно циклов в год |
|---|---|---|
| 6 ходов/мин | 8,640 | 3.15 млн |
| 8 ходов/мин | 11,520 | 4.20 млн |
| 10 ходов/мин | 14,400 | 5.26 млн |
| 12 ходов/мин | 17,280 | 6.31 млн |
Средняя и переменная нагрузки определяют усталостные требования. Неглубокая царапина, коррозионная язва или след зажима способны создать локальное напряжение намного выше номинального, рассчитанного по исходному диаметру.
| Участок, чувствительный к усталости | Количественный ориентир | Почему это важно | Практический контроль |
|---|---|---|---|
| Кованый переход | 2 перехода на штангу; оба конца воспринимают каждый цикл | Переход от прямого тела к увеличенному кованому концу повышает чувствительность к локальным напряжениям | 100% визуальный контроль с поверхностным НК при необходимости |
| Впадина резьбы | Обычно 10 TPI; 2 наружных ниппеля на штангу | Повторная нагрузка действует через обработанную впадину с локальной концентрацией | 100% контроль рабочими калибрами, управляемая обработка и защита от ударов |
| Опорный торец | 2 торца на штангу | Контакт торцов задаёт положение соединения и передаёт преднатяг в муфту | Визуальный контроль и проверка размеров обоих торцов |
| Выправленное тело штанги | Полная готовая длина стандартной штанги 7.62 или 9.14 m | Следы инструмента или чрезмерная правка могут повредить поверхность и создать остаточные напряжения | Измерение прямолинейности всей длины с последующим контролем поверхности |
| Зона контакта штанги с НКТ | Полноразмерная муфта 7/8 in. имеет наружный диаметр 46.0 mm, уменьшенная — 41.3 mm | Уменьшение диаметра на 4.7 mm добавляет примерно 2.35 mm радиального зазора при неизменном внутреннем диаметре НКТ | Проверить внутренний диаметр НКТ, отклонение ствола, несущую способность муфты и направляющие |
| Равномерная потеря диаметра | Радиальная потеря 0.50 mm у штанги 7/8 in. уменьшает диаметр с 22.23 примерно до 21.23 mm | Расчётная площадь тела уменьшается примерно на 8.8%, номинальное осевое напряжение возрастает примерно на 9.7% | Измерить остаточный диаметр и оценить по диапазону нагрузки и критериям бывших в эксплуатации штанг |
| Коррозионная язва | Концентрация определяется глубиной язвы и радиусом вершины; средней потери диаметра недостаточно | Локальная язва может дать значительно больший пик напряжений, чем равномерная потеря той же средней глубины | Записать положение и геометрию язвы; оценить вместе с рабочими напряжениями и историей коррозии |
| След зажима или ключа | Каждая штанга требует визуального контроля перед монтажом или повторным использованием | Острая риска может вызвать усталостную трещину даже при приемлемом среднем остаточном диаметре | Применять защищённое подъёмное оборудование; острые и трещиноподобные следы направлять на инженерную оценку |
Эти значения — расчётные ориентиры, а не полевые браковочные пределы. Равномерную потерю металла оценивают по остаточной площади, но язва, дефект впадины резьбы или острая риска также создают локальную концентрацию, не определяемую по среднему диаметру. Приёмка должна учитывать геометрию и положение дефекта, остаточное сечение, диапазон рабочих нагрузок и применимую процедуру контроля бывших в эксплуатации штанг.
Эксплуатационные ограничения насосных штанг AISI 4140
Прочность AISI 4140 обеспечивается составом и контролируемой термообработкой, а не коррозионной стойкостью. Хром повышает прокаливаемость, но не защищает от коррозии добываемой водой, водородного повреждения или абразивного износа.
| Условия эксплуатации | Основной риск | Требуемая проверка |
|---|---|---|
| Жидкость с CO₂ или коррозионно-активная добываемая жидкость | Общая коррозия, язвы и зарождение усталостных трещин | Анализ добываемой воды, программа ингибирования и интервал контроля |
| Работа с H₂S | Водородное повреждение и сульфидное растрескивание, особенно при чрезмерной твёрдости | Квалификация для среды, предел конечной твёрдости и документированное разрешение материала |
| Наклонная скважина или добыча с твёрдыми частицами | Контакт с НКТ, усталость при изгибе и абразивная потеря диаметра | Проверка траектории, проектирование направляющих и мониторинг износа |
| Установка винтового насоса | Совместные осевые и крутильные напряжения и нагрузка соединения | Расчёты момента, осевой нагрузки, способности муфты и зазора в НКТ |
Насосную штангу AISI 4140 нельзя выбирать для сероводородной или сильно коррозионной среды только по пределу прочности. Конечную твёрдость, приложенные напряжения, химический состав жидкости, защиту от коррозии и состояние соединений оценивают совместно.
Описание закупки должно указывать редакцию API, конечный класс, диаметр и номинальную длину штанги, ниппельное соединение, тип муфты, объём контроля, уровень документации и рабочую среду. AISI 4140 можно задать как требуемый материал, а не вместо полной спецификации.
Часто задаваемые вопросы
Становится ли AISI 4140 автоматически штангой API DA?
Нет. AISI 4140 относится к допустимому семейству G41XX0, но готовая штанга должна соответствовать механическим, размерным, производственным, контрольным и маркировочным требованиям. Один химический состав не подтверждает соответствие API DA.
Чем отличаются штанги AISI 4140 и 4130?
AISI 4140 содержит больше углерода и обычно достигает большей прочности и твёрдости при сопоставимой термообработке. Это повышает потенциал прочности, но усиливает значение стабильной термообработки, конечной твёрдости и целостности поверхности.
Можно ли применять AISI 4140 в скважине с H₂S?
Обозначения сплава недостаточно для допуска в сероводородную среду. Требуется документированная оценка воздействия H₂S, химии жидкости, температуры, конечной твёрдости, напряжений, защиты от коррозии и применимых требований к пригодности для среды.
Какие данные нужны для заказа AISI 4140?
Укажите конечный класс API, диаметр и номинальную длину, ниппель, тип муфты, внутренний диаметр НКТ, ожидаемую осевую нагрузку, момент при необходимости, химию жидкости, отклонение ствола и документы контроля. Эти данные определяют пригодность материала, размера и соединения для рабочих условий.