Высокопрочная насосная штанга предназначена для глубоких скважин и добычи при высоких нагрузках, где обычные штанги испытывают повышенные механические напряжения. В штанговых насосных установках она передает возвратно-поступательное движение и растягивающую нагрузку от наземного привода к скважинному насосу через колонну штанг в непрерывных производственных циклах.
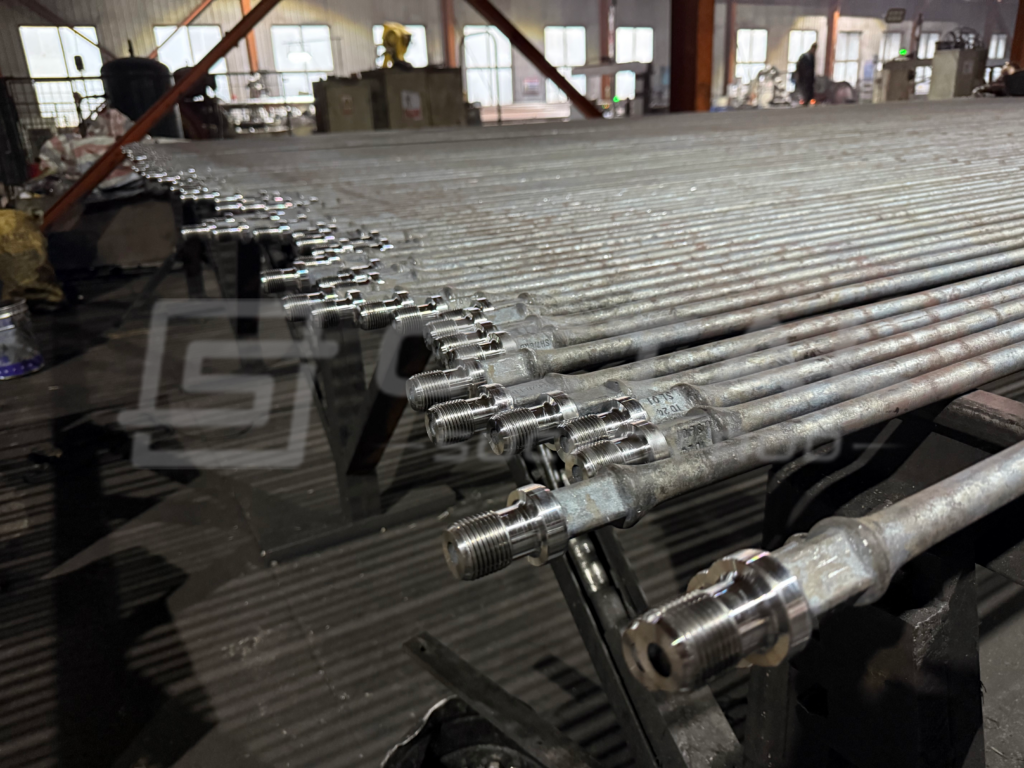
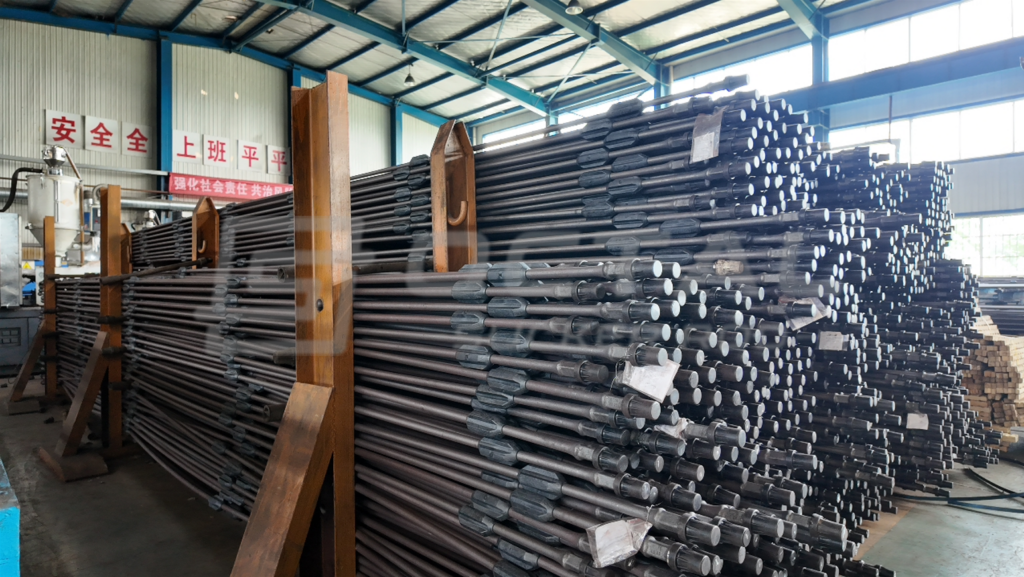
Повышенные характеристики высокопрочных насосных штанг достигаются благодаря оптимальному подбору легированной стали, контролируемой ковке, термической обработке и точной обработке резьбы. Это повышает несущую способность при растяжении, вязкость и усталостную стойкость при повторных нагрузках. Такие штанги обычно применяют в глубоких скважинах, длинных колоннах и тяжелонагруженных насосных установках, где требуется повышенная несущая способность. По сравнению с обычными классами насосных штанг высокопрочные штанги обеспечивают больший запас прочности благодаря улучшенным свойствам материала и контролю производства, помогая снизить риск преждевременного разрушения в сложных условиях эксплуатации. Octal поставляет высокопрочные насосные штанги разных диаметров, длин и высокопрочных классов; конфигурации соединений согласуются с требуемой конструкцией колонны и условиями эксплуатации.
Технические характеристики высокопрочных насосных штанг
Характеристики высокопрочных насосных штанг определяются на основе требований API Spec 11B к стальным насосным штангам с учетом конструкции колонны, глубины скважины, нагрузки при откачке, зазора внутри НКТ, требований к соединениям и условий эксплуатации. Основные параметры включают класс материала, номинальный диаметр, стандартную длину, тип соединения и применимые условия откачки.
| Параметр | Характеристика |
|---|---|
| Наименование продукции | Высокопрочная насосная штанга |
| Стандарт | API Spec 11B |
| Тип материала | Легированная сталь |
| Типовые классы | HL, HY, высокопрочные классы по индивидуальным требованиям |
| Номинальный диаметр | 5/8 in (15.88 mm), 3/4 in (19.05 mm), 7/8 in (22.23 mm), 1 in (25.40 mm), 1-1/8 in (28.58 mm) |
| Стандартная длина | 25 ft (7.62 m), 30 ft (9.14 m) |
| Тип соединения | Резьба насосных штанг API |
| Применение | Штанговые насосные установки, системы механизированной добычи, глубокие нефтяные скважины с высокой нагрузкой |
Механические свойства высокопрочных насосных штанг
Механические свойства определяют поведение штанги данного класса при разных нагрузках. Предел текучести характеризует сопротивление остаточной деформации, временное сопротивление — предельную несущую способность, а относительное удлинение и сужение отражают пластичность материала при нагружении.
| Класс | Минимальный предел текучести | Временное сопротивление | Относительное удлинение | Относительное сужение |
|---|---|---|---|---|
| Класс HL | 795 MPa (115 ksi) | 965–1195 MPa (140–173 ksi) | ≥13% | ≥45% |
| Класс HY | Высокопрочное исполнение | 965–1195 MPa (140–173 ksi) | Зависит от спецификации | Исполнение с высокой твердостью |
По сравнению с обычными классами насосных штанг C, K и D классы HL и HY обладают повышенной прочностью для более глубоких скважин, более нагруженных колонн и сложных условий откачки. Однако при подборе необходимо учитывать всю систему, включая диаметр штанги, несущую способность соединения, зазор внутри НКТ и циклические нагрузки.
Высокопрочные и стандартные насосные штанги
Повышенная несущая способность высокопрочной насосной штанги достигается без увеличения ее диаметра. Улучшение в основном обеспечивается классом материала, режимом термообработки и контролируемыми механическими свойствами стали.
При одинаковом номинальном размере разные классы насосных штанг могут иметь разную несущую способность при растяжении и эксплуатационные характеристики. Стандартные классы C, K и D обычно применяют в обычных условиях штанговой откачки, а HL и HY предназначены для условий, требующих повышенной прочности и устойчивости к циклическим нагрузкам.
| Характеристика | Стандартная насосная штанга | Высокопрочная насосная штанга |
|---|---|---|
| Типовые классы | C, K, D | HL, HY |
| Уровень прочности | Обычные классы API | Высокопрочные классы |
| Материал и обработка | Стандартная марка стали и термообработка | Оптимизированная легированная сталь и контролируемая термообработка |
| Несущая способность | Для обычных нагрузок на штанги | Повышенная несущая способность при растяжении |
| Типовые условия эксплуатации | Обычные добывающие скважины | Глубокие скважины и высоконагруженные колонны штанг |
Выбор между стандартными и высокопрочными насосными штангами зависит от фактических нагрузок на всю колонну. В глубоких скважинах или высоконагруженных насосных установках увеличение диаметра не всегда практично из-за ограниченного зазора внутри НКТ и конфигурации скважины.
Высокопрочные классы дают возможность увеличить несущую способность при тех же габаритах. Окончательный выбор должен учитывать размер штанги, прочность соединения, нагрузку откачки и рабочую среду, а не только механическую прочность.
Принцип работы высокопрочных насосных штанг
Высокопрочная насосная штанга является частью колонны, соединяющей наземный привод со скважинным насосом. Возвратно-поступательное движение наземного привода передается через полированный шток и колонну насосных штанг, обеспечивая повторяющиеся ходы плунжера вверх и вниз.
При ходе вверх колонна штанг поднимает плунжер насоса и воспринимает подъемную нагрузку от штанг, насоса и добываемой жидкости. При обратном ходе колонна движется вместе с приводом, и насос выполняет следующую часть цикла. Резьбовые концы и муфты соединяют отдельные секции, чтобы вся колонна двигалась как единая механическая система.
Высокопрочные насосные штанги работают по тому же принципу, что и обычные, но применяются там, где большая глубина, длинная колонна или повышенная нагрузка откачки предъявляют более высокие механические требования.
Процесс производства высокопрочных насосных штанг
Изготовление высокопрочной насосной штанги начинается с подбора легированной стали и контролируемой термической обработки для достижения необходимого сочетания прочности при растяжении, вязкости и усталостной стойкости. В отличие от обычных штанг высокопрочные классы требуют контролируемой металлургии и параметров обработки, позволяющих повысить несущую способность при том же номинальном диаметре.
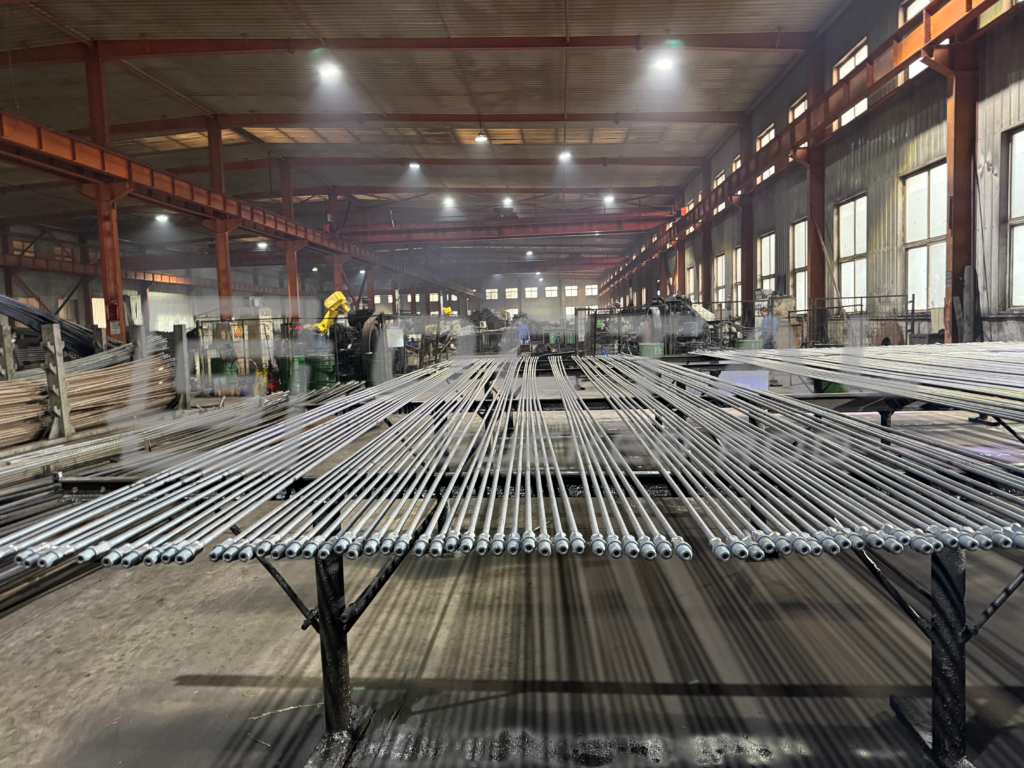
Основные этапы производства включают подготовку легированной стали, горячую ковку концов, закалку с отпуском, правку, обработку резьбы и проверку размеров. Каждый этап влияет на итоговые механические свойства и работу соединения при повторных нагрузках откачки.
Схема производства высокопрочных насосных штанг
| Этап производства | Основной процесс | Инженерная цель |
|---|---|---|
| Контроль исходного материала | Химический анализ и проверка материала | Подтверждение состава сплава и чистоты стали |
| Горячая ковка | Формирование концов и высаженных участков | Получение требуемой геометрии концов и улучшение структуры поковки |
| Термическая обработка | Закалка с отпуском | Получение требуемых прочности и вязкости |
| Правка | Контролируемая правка | Обеспечение прямолинейности и размерных допусков |
| Обработка резьбы | Точная обработка резьбы и проверка калибрами | Обеспечение правильного сопряжения и передачи нагрузки |
| Обработка поверхности | Отделка поверхности при необходимости | Улучшение состояния поверхности при эксплуатации |
| Итоговый контроль | Проверка механических свойств и размеров | Подтверждение соответствия техническим требованиям |
Контроль исходного материала и ковки
Для высокопрочных насосных штанг контроль исходного материала начинается с химического состава, прокаливаемости и чистоты легированной стали. Эти характеристики определяют равномерность результатов последующей закалки с отпуском и непосредственно влияют на достижимое сочетание прочности, вязкости и усталостной стойкости.
| Вариант материала | Металлургическая характеристика | Значение для процесса |
|---|---|---|
| Легированная сталь AISI 4138M | Контролируемая прокаливаемость с балансом прочности и вязкости | Обеспечивает равномерные результаты термообработки участков штанги |
| Легированная сталь AISI 4140 | Повышенная прокаливаемость и потенциал прочности | Подходит для процессов термообработки с повышенным уровнем прочности |
| Модифицированная легированная сталь | Химический состав, скорректированный под заданные механические свойства | Применяется при особых требованиях к прочности класса или условиям эксплуатации |
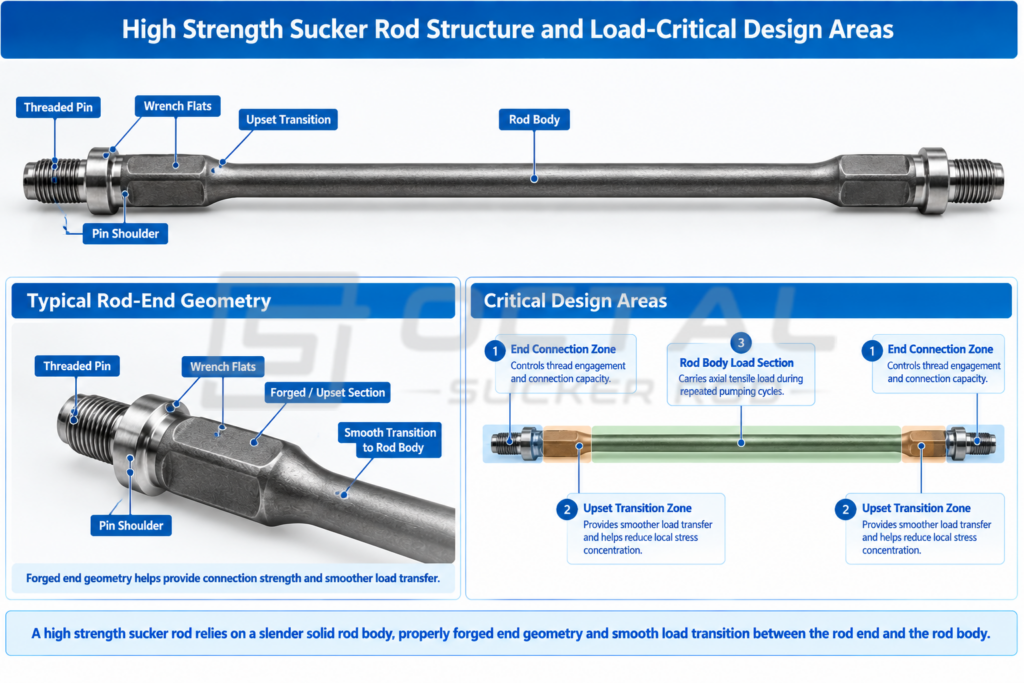
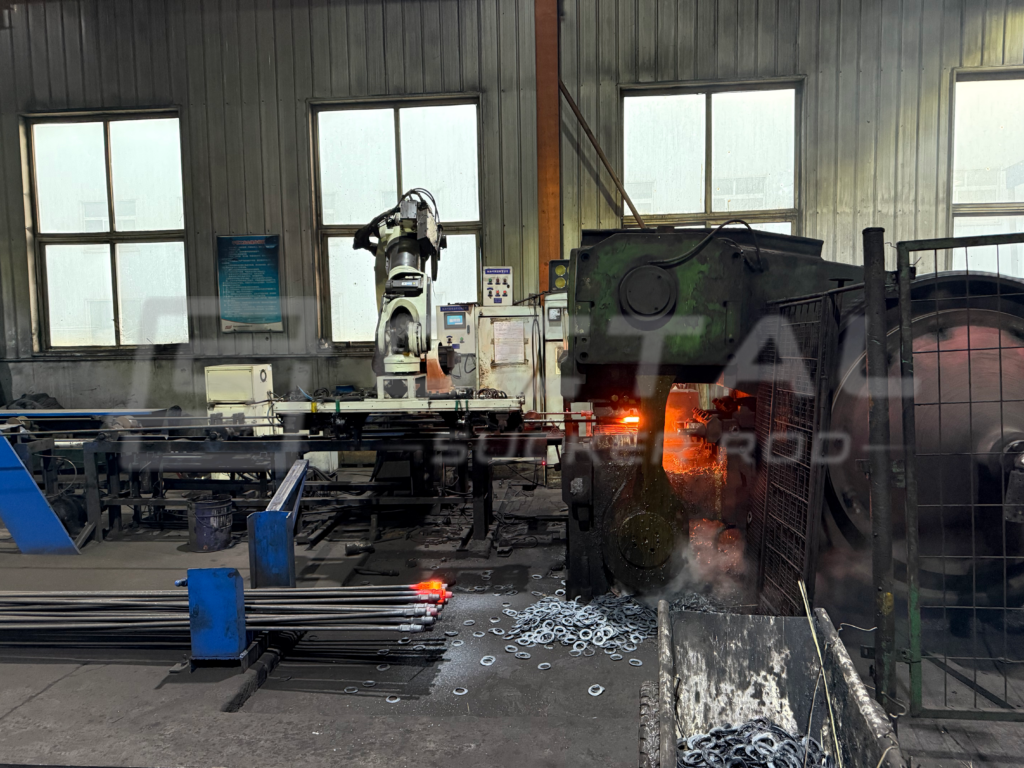
Горячая ковка формирует конец штанги, высаженный участок и переходную геометрию до обработки резьбы. Температуру ковки и деформацию необходимо контролировать, чтобы обеспечить непрерывность течения металла в переходе и исключить закаты, складки и резкие изменения сечения.
Высаженный переход передает нагрузку между номинальным телом штанги и резьбовым концом. Из-за изменения поперечного сечения неправильная геометрия или прерывистое течение металла могут создавать местную концентрацию напряжений при циклической откачке. Плавный кованый переход образует конструктивную основу для последующей термообработки и нарезания резьбы.
Термическая обработка и формирование механических свойств
Термическая обработка определяет итоговую прочность высокопрочных насосных штанг, изменяя внутреннюю структуру стали. Закалка с отпуском применяется для получения требуемого баланса предела текучести, временного сопротивления и вязкости.
По сравнению с обычными классами высокопрочные штанги требуют контролируемых параметров термообработки, поскольку повышение прочности должно сочетаться с устойчивостью к циклическим нагрузкам при непрерывной откачке.
| Этап термообработки | Основная функция | Влияние на характеристики штанги |
|---|---|---|
| Аустенитизация | Формирование подходящей металлургической структуры перед закалкой | Основа для стабильных механических свойств |
| Закалка | Повышение твердости и прочности | Увеличение предела текучести и несущей способности при растяжении |
| Отпуск | Повышение вязкости и снижение хрупкости | Баланс прочности и устойчивости к рабочим напряжениям |
| Контроль процесса | Поддержание стабильных температурных параметров на протяжении обработки | Обеспечение стабильных механических характеристик между секциями штанг |
Сочетание химического состава легированной стали и термообработки определяет диапазон характеристик высокопрочных классов HL и HY. Правильная термическая обработка позволяет штанге выдерживать более высокие растягивающие нагрузки, чем обычным классам того же номинального диаметра.
Обработка резьбы и точность соединения
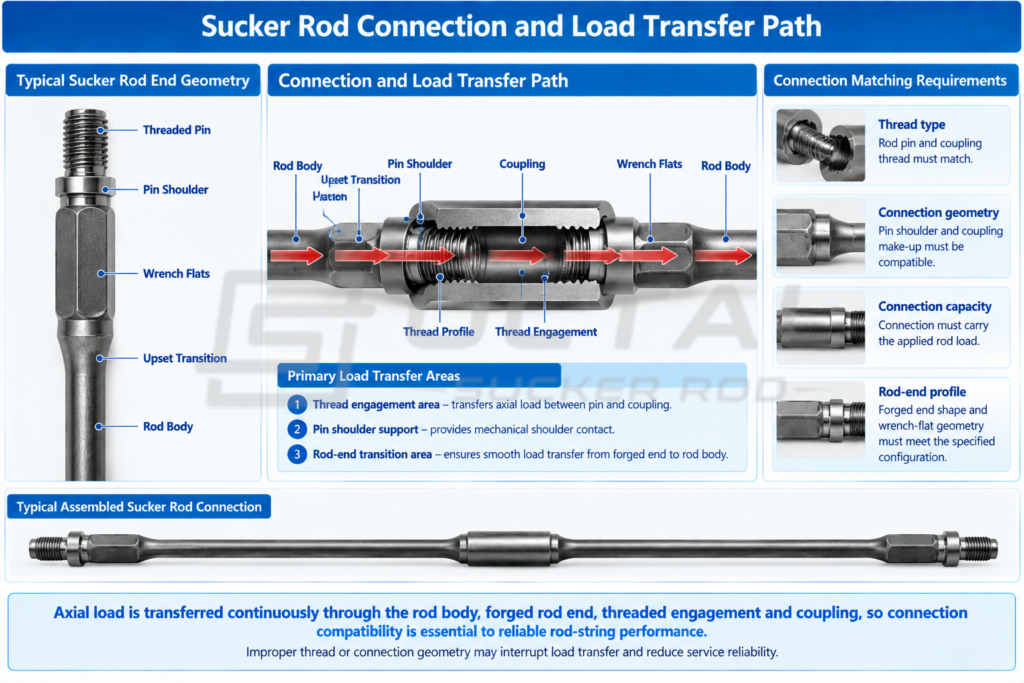
Резьбовое соединение — основная зона передачи нагрузки между отдельными секциями насосных штанг. Его работа зависит от точной геометрии резьбы, правильного зацепления и устойчивого контакта по бурту.
| Контролируемый параметр | Инженерное значение |
|---|---|
| Профиль резьбы | Обеспечивает правильное зацепление штанги и муфты |
| Точность шага резьбы | Обеспечивает совместимость соединения |
| Качество поверхности резьбы | Снижает местную концентрацию напряжений |
| Контакт по бурту | Обеспечивает стабильную передачу осевой нагрузки |
При работе насосные штанги испытывают повторяющиеся растягивающие и циклические нагрузки. Точная обработка резьбы помогает распределять нагрузки через соединение и снижает риск преждевременного разрушения, связанного с резьбой.
Применение высокопрочных насосных штанг
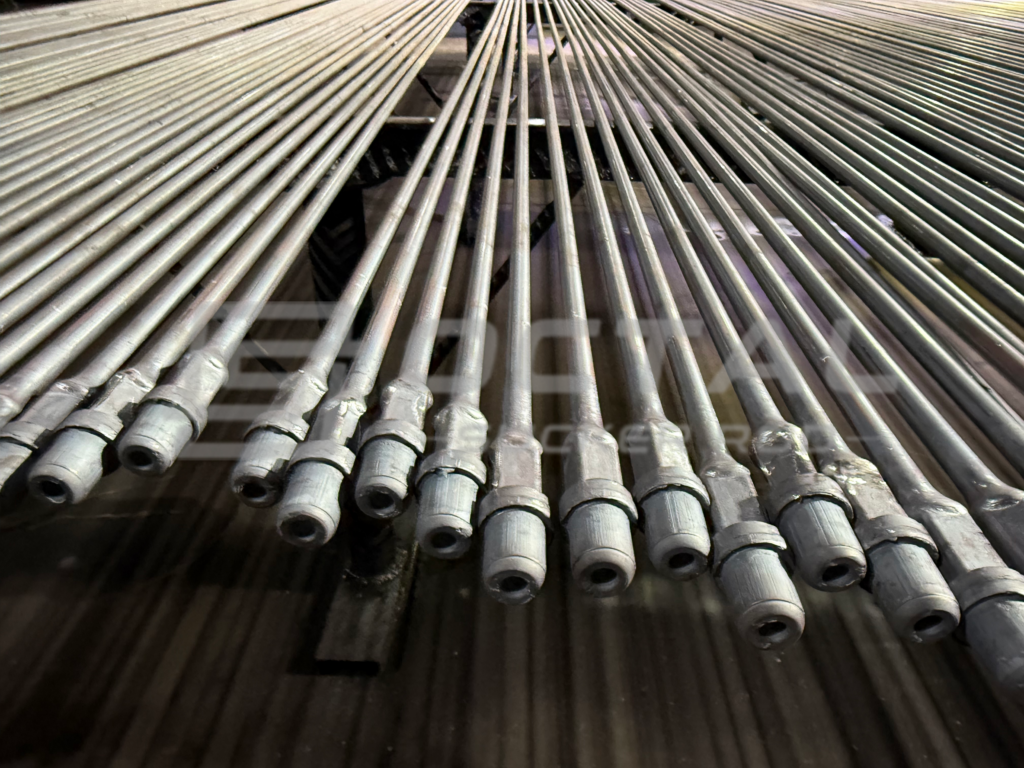
Высокопрочные насосные штанги в основном применяют при повышенных растягивающих нагрузках, длительных рабочих циклах или ограничениях по габаритам, затрудняющих увеличение диаметра. Область применения следует определять по нагрузкам всей колонны, а не только по глубине скважины или дебиту.
| Условия применения | Рабочие характеристики | Причина применения высокопрочных штанг | Основной расчетный фактор |
|---|---|---|---|
| Глубокие скважины | Более длинная колонна и больший суммарный вес штанг | Дополнительный запас несущей способности при растяжении в нагруженных участках | Распределение нагрузки и напряжения в верхнем участке |
| Длинные колонны штанг | Повышенная осевая нагрузка в верхней части колонны | Повышение несущей способности без обязательного увеличения диаметра | Ступенчатая конструкция колонны и совместимость муфт |
| Крупные скважинные насосы | Повышенная нагрузка насоса и усилие подъема жидкости | Увеличение доступной способности передавать нагрузку насоса через колонну | Размер насоса, уровень жидкости и нагрузка на полированный шток |
| Высокодебитные скважины | Повышенные требования к подъему и длительная нагрузка откачки | Применение там, где обычные классы обеспечивают ограниченный рабочий запас | Дебит, подача насоса и вес колонны штанг |
| Откачка с длинным ходом | Большие изменения нагрузки в каждом цикле | Повышенный механический запас при повторных изменениях нагрузки | Длина хода, пиковая нагрузка и динамика колонны |
| Высокая частота качаний | Большее число циклов нагрузки за время работы | Применение при существенном влиянии циклического нагружения на расчет | Скорость откачки и ожидаемое число рабочих циклов |
| Ограниченный зазор внутри НКТ | Больший диаметр штанги может уменьшить доступный зазор | Высокопрочные классы увеличивают несущую способность при том же номинальном размере | Диаметр штанги, наружный диаметр муфты и внутренний диаметр НКТ |
| Ступенчатые колонны штанг | Разные участки воспринимают разные осевые нагрузки | Высокопрочные классы можно размещать в наиболее нагруженных участках | Переход между классами, диаметр штанги и совместимость соединений |
| Искривленные скважины | Возможны дополнительный изгиб и контакт штанг с НКТ | Высокопрочные участки могут применяться при повышенных механических требованиях от комбинированных нагрузок | Траектория скважины, контакт с НКТ и характер износа |
Высокопрочные классы не обязательно нужны по всей колонне. Во многих конструкциях их применяют только в участках с максимальной механической нагрузкой, а в остальных используют обычные классы или меньшие диаметры для ограничения веса колонны и сохранения зазора внутри НКТ.
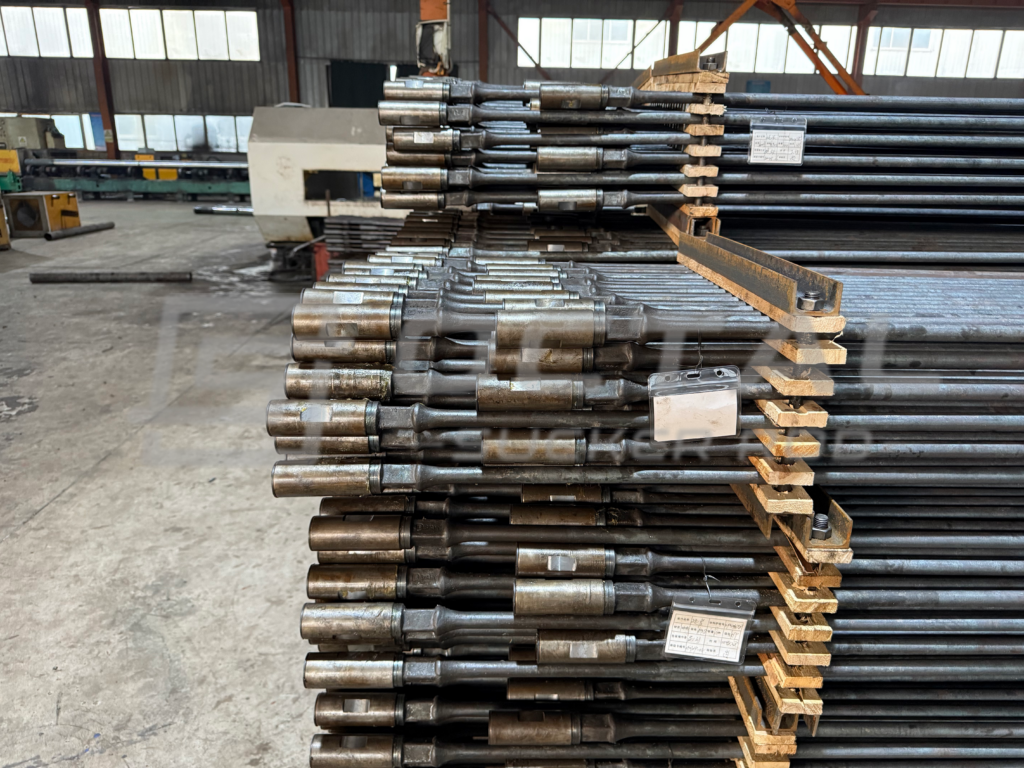
Как подобрать высокопрочные насосные штанги для нефтяных скважин
Подбор высокопрочной насосной штанги начинают после того, как условия эксплуатации показали, что обычный класс может не обеспечивать достаточный запас по нагрузке. Далее определяют требуемые класс штанги, номинальный диаметр, конфигурацию соединения и компоновку колонны по фактическим механическим и размерным требованиям скважины.
Вместо выбора самого прочного доступного класса штангу следует подбирать по расчетной нагрузке каждого участка колонны и доступному пространству внутри НКТ.
| Исходные данные | Инженерная проверка | Решение при выборе |
|---|---|---|
| Расчетная нагрузка на колонну | Сравнение максимальной рабочей нагрузки с допустимой несущей способностью выбранного класса и диаметра | Определение требуемого класса прочности |
| Номинальный диаметр штанги | Проверка площади сечения, веса штанг и доступного зазора внутри НКТ | Выбор размера 5/8 in, 3/4 in, 7/8 in, 1 in или 1-1/8 in |
| Распределение нагрузки по колонне | Определение участков с максимальной растягивающей нагрузкой | Определение необходимости высокопрочных штанг во всей колонне или только в отдельных участках |
| Муфта и резьбовое соединение | Подтверждение совместимости резьбы, размера муфты и несущей способности соединения | Согласование конфигурации конца штанги и муфты |
| Внутренний диаметр НКТ | Проверка зазора между штангой/муфтой и НКТ | Подтверждение пригодности выбранного диаметра и габаритов муфты |
| Ступенчатая конструкция колонны | Сравнение нагрузок в верхнем, среднем и нижнем участках | Сочетание разных диаметров или классов штанг при необходимости |
| Скважинная жидкость и рабочая среда | Проверка условий коррозии, износа и контакта штанг с НКТ | Определение необходимости корректировки требований к материалу или защите поверхности |
| Имеющаяся насосная установка | Подтверждение совместимости с полированным штоком, наземным приводом и скважинным насосом | Окончательное определение всей конфигурации колонны |
Высокопрочный класс не обязательно применять по всей колонне. В ступенчатой конструкции штанги HL или HY можно размещать в верхних или наиболее нагруженных участках, а в менее нагруженных — обычные классы или меньшие диаметры для уменьшения общего веса.
Поэтому окончательный выбор должен основываться на распределении нагрузки и совместимости системы, а не только на обозначении класса. Повышение прочности материала без проверки диаметра штанги, несущей способности муфты и зазора внутри НКТ может просто перенести ограничивающий фактор с тела штанги на другой элемент колонны.
Поставка высокопрочных насосных штанг и техническая поддержка
Octal поставляет высокопрочные насосные штанги для глубоких скважин и высоконагруженных штанговых насосных установок. Доступны различные диаметры, длины, классы прочности и соединения. Характеристики штанг можно согласовать с соответствующими муфтами и другими компонентами колонны для обеспечения совместимости всей насосной системы.
Техническая поддержка включает проверку спецификации, подтверждение класса и материала, подбор соединений и производственную документацию. По требованиям проекта Octal также может предоставить прослеживаемые записи идентификации материала, механических свойств, контроля размеров и маркировки, помогая закупочным и инженерным службам проверить поставляемые штанги до монтажа на скважине.
Часто задаваемые вопросы
Чем высокопрочная насосная штанга отличается от штанги класса D?
Штанги класса D предназначены для обычных средних и высоких нагрузок штанговой откачки, а высокопрочные классы HL и HY обеспечивают более высокий диапазон механической прочности для глубоких скважин и сильнее нагруженных колонн. Различие определяется не только диаметром: состав сплава, термообработка и полученные механические свойства задают доступный запас по нагрузке при том же номинальном размере.
Можно ли повысить несущую способность высокопрочной штангой без увеличения диаметра?
Да. Более высокопрочный класс может обеспечить большую несущую способность при растяжении в том же номинальном диаметре. Это полезно там, где увеличение размера добавило бы вес колонне или уменьшило зазор внутри НКТ. При окончательном расчете необходимо подтвердить несущую способность соединения, размер муфты и расчетную нагрузку данного участка.
Нужны ли высокопрочные насосные штанги по всей колонне?
Не обязательно. В ступенчатой колонне или колонне из разных классов высокопрочные штанги можно размещать в наиболее нагруженных при растяжении участках, а в остальных — обычные классы или меньшие диаметры. Это уменьшает лишний вес колонны, сохраняя необходимую механическую несущую способность в наиболее нагруженных зонах.
Обеспечивает ли высокопрочная насосная штанга лучшую коррозионную стойкость?
Не автоматически. Высокая механическая прочность и коррозионная стойкость — отдельные расчетные требования. Для скважин с агрессивными жидкостями или газами H₂S либо CO₂ класс штанги, химический состав стали, защиту поверхности и программу борьбы с коррозией необходимо оценивать отдельно; более высокий предел прочности сам по себе не гарантирует лучшей коррозионной стойкости.