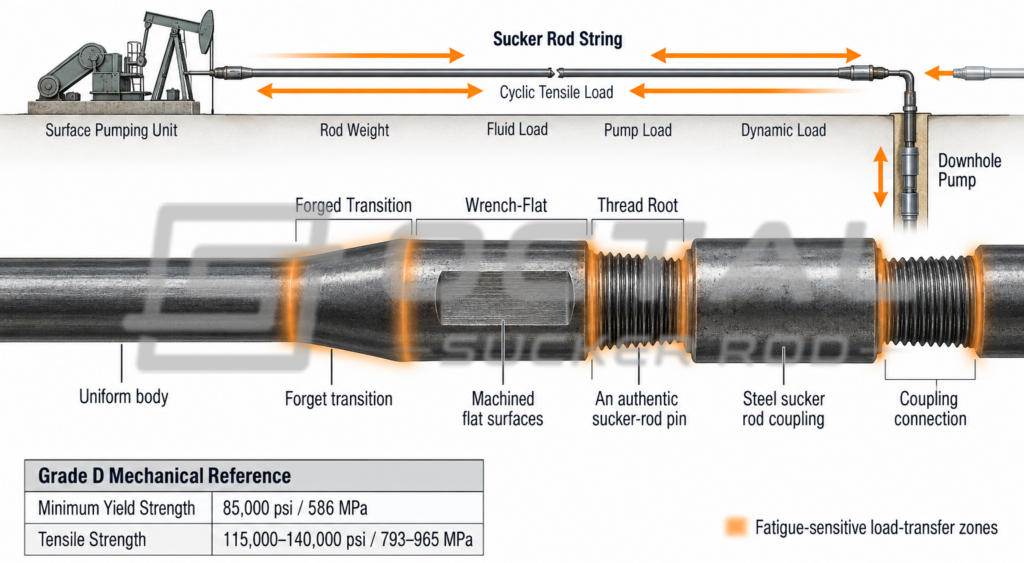
Насосная штанга класса D (API 11B) — термообработанный стальной элемент колонны, передающий циклическое растяжение и возвратно-поступательное движение от наземного привода к скважинному насосу. Она состоит из тела, кованых или высаженных концов, граней под ключ, точно обработанных резьбовых ниппелей и совместимых муфт, соединяющих штанги в непрерывную колонну. В эксплуатации колонна несёт собственный вес, нагрузку жидкости и насоса и динамические напряжения при реверсе хода. Класс D рассчитан на более высокие механические нагрузки, чем стандартный C, когда расчётные растягивающие и динамические напряжения требуют дополнительного запаса прочности. Выбор также должен учитывать коррозию, отклонение ствола, контакт с НКТ и совместимость соединений: одна повышенная прочность не устраняет коррозионные и износные риски.
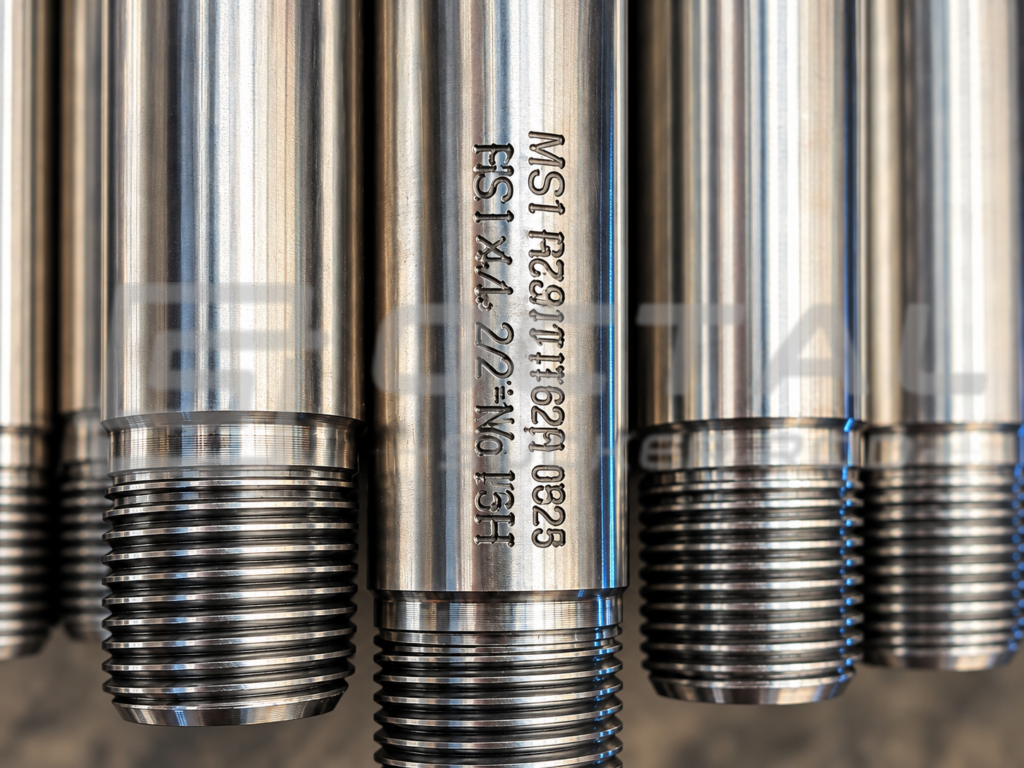
Для класса D действующий производственный справочник Octal устанавливает минимальный предел текучести 85,000 psi (586 MPa) и предел прочности 115,000–140,000 psi (793–965 MPa). Это повышает сопротивление остаточной деформации и растяжению относительно C при сохранении пластичности для повторяющихся циклов. D применяют, когда главным расчётным фактором является нагрузка колонны; если преобладают коррозия жидкости или износ при контакте с НКТ, коррозионностойкие классы или покрытия оценивают отдельно.
Технические характеристики насосных штанг класса D
Класс D определяет уровень механических свойств, а не конкретный диаметр или универсальный химический состав. Его диапазон прочности применим к разным номинальным размерам; диаметр определяет сечение тела и влияет на нагрузку каждого участка колонны.
| Характеристика | Справочные данные класса D |
| Изделие | Насосная штанга класса D |
| Базовый стандарт | API Spec 11B |
| Уровень прочности | Насосная штанга повышенной прочности |
| Минимальный предел текучести | 85,000 psi / 586 MPa |
| Предел прочности | 115,000–140,000 psi / 793–965 MPa |
| Удлинение, 200 mm | ≥13% |
| Относительное сужение | ≥50% — производственные справочные данные Octal |
| Твёрдость | Зависит от материала и термообработки |
| Распространённые номинальные размеры | 5/8″, 3/4″, 7/8″, 1″, 1-1/8″ |
| Распространённые номинальные длины | 25 ft / 7.62 m и 30 ft / 9.14 m |
| Конструкция конца | Кованый конец, участок под ключ и резьбовой ниппель |
| Варианты муфт | Полноразмерные или уменьшенного диаметра по требованиям соединения и эксплуатации |
Действующая публикация — API Specification 11B, 28-я редакция для насосных штанг и связанных изделий. В закупочных документах указывают редакцию, класс, размер, длину и конфигурацию соединения, а не только «насосная штанга API».
Механические свойства насосных штанг класса D
Механические свойства класса D важны, поскольку колонна испытывает не постоянное статическое усилие. В каждом цикле вес штанг, нагрузка жидкости и насоса и ускорение изменяют растягивающие напряжения. Предел текучести определяет начало риска остаточной деформации, а предел прочности — верхний уровень сопротивления перед разрушением при растяжении.
| Механическое свойство | Справочные данные Octal для D | Инженерное значение |
| Минимальный предел текучести | 85,000 psi / 586 MPa | Определяет сопротивление остаточной деформации при высокой нагрузке |
| Минимальный предел прочности | 115,000 psi / 793 MPa | Нижняя граница прочности класса D |
| Максимальный предел прочности | 140,000 psi / 965 MPa | Верхняя граница заданного диапазона |
| Удлинение на базе 200 mm | ≥13% | Показывает сохранённую пластичность после термообработки |
| Относительное сужение | ≥50% | Производственный ориентир Octal по пластичности при растяжении |
| Твёрдость | Зависит от материала / термообработки | Для проверки стабильности материала и термообработки |
Таблица производственных данных Octal не задаёт единую фиксированную твёрдость HRC или HB для D. Твёрдость должна соответствовать утверждённой спецификации сырья и термообработки и быть прослеживаемой до плавки и партии. Универсальная твёрдость всех штанг D игнорировала бы различия стали и обработки.
Инженерное отличие C от D состоит не просто в «большей твёрдости» D, а в повышенных пределах текучести и прочности. Твёрдость главным образом подтверждает изготовление, если проект не задаёт отдельный приёмочный диапазон.
Размеры насосных штанг класса D и контроль размеров
При закупке и замене размер штанги D означает номинальный диаметр прямого тела, а не наружный диаметр кованого конца, резьбового торца или муфты. Справочник Octal охватывает размеры 5/8–1-1/8 in. с номинальным диаметром 15.88–28.58 mm. Каждый размер имеет свой допуск; приёмка должна основываться на нём, а не только на номинальном значении.
| Номинальный размер штанги | Номинальный наружный диаметр тела | Допуск наружного диаметра тела |
| 5/8″ | 15.88 mm | +0.18 / −0.36 mm |
| 3/4″ | 19.05 mm | +0.20 / −0.41 mm |
| 7/8″ | 22.23 mm | +0.20 / −0.41 mm |
| 1″ | 25.40 mm | +0.23 / −0.46 mm |
| 1-1/8″ | 28.58 mm | +0.25 / −0.51 mm |
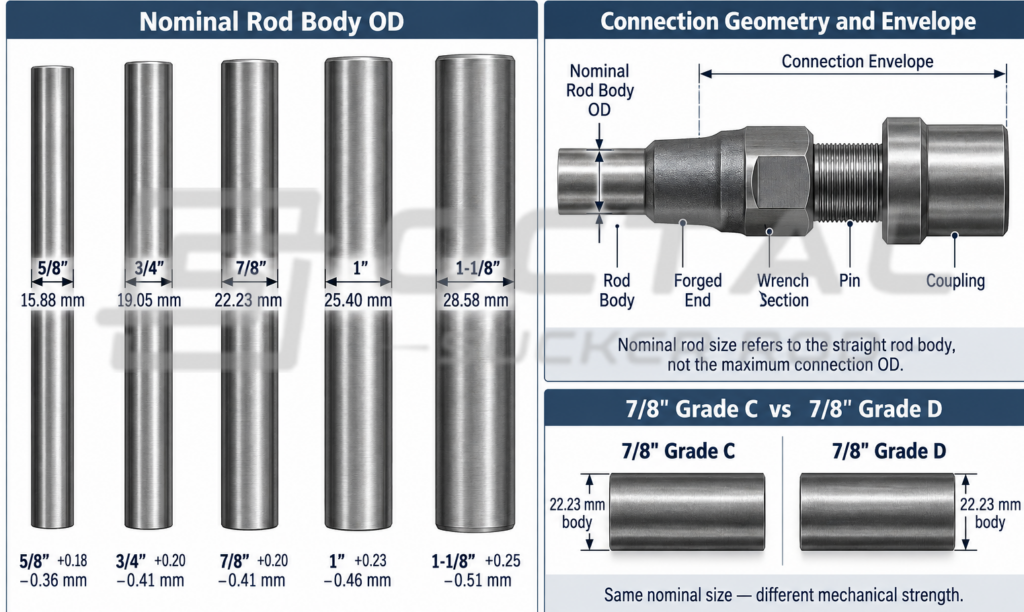
Диаметр влияет на площадь сечения стали, вес колонны и нагрузку каждого участка, а класс D определяет механические свойства материала. Это отдельные факторы выбора. Например, штанга D 7/8 in. имеет номинальный диаметр 22.23 mm с допуском +0.20/−0.41 mm. Штанга D 1 in. увеличивает диаметр до 25.40 mm и площадь сечения, но также добавляет вес и меняет габариты колонны. Размер выбирают по проекту и расчётным нагрузкам, а не по максимальному доступному диаметру.
Это особенно важно при замене. Штанги C и D 7/8 in. имеют одинаковый номинальный размер тела, но разные механические свойства. Замена C на D может сохранить диаметр и изменить прочность. Переход с 7/8 на 1 in. меняет и диаметр, и геометрию колонны, поэтому проверяют зазор в НКТ, муфты и соединения.
Сравнение классов C, D и K
C, D и K используют одну систему номинальных размеров, но класс выбирают по механическим нагрузкам и условиям эксплуатации, а не только диаметру. В справочнике Octal D имеет существенно больший диапазон прочности, а C и K — меньший диапазон, но разные эксплуатационные приоритеты.
| Класс | Минимальный предел текучести | Предел прочности | Удлинение | Относительное сужение | Главный критерий выбора |
| Класс C | 60,000 psi / 414 MPa | 90,000–115,000 psi / 621–793 MPa | ≥13% | ≥50% | Умеренная нагрузка при контролируемой коррозии |
| Класс D | 85,000 psi / 586 MPa | 115,000–140,000 psi / 793–965 MPa | ≥13% | ≥50% | Повышенные расчётные нагрузки колонны |
| Класс K | 60,000 psi / 414 MPa | 90,000–115,000 psi / 621–793 MPa | ≥13% | ≥50% | Больший акцент на коррозионные условия |
Значения основаны на действующем производственном справочнике Octal по механическим свойствам. Конечный материал и условия эксплуатации подтверждаются для проекта.
Числовое различие C и D значительно. D повышает минимальный предел текучести с 60,000 до 85,000 psi: на 25,000 psi, примерно на 42%. Минимальный предел прочности возрастает с 90,000 до 115,000 psi, верхний — с 115,000 до 140,000 psi. Этот запас — основная причина выбора D при повышенных расчётных растягивающих и динамических нагрузках.
Повышение прочности не требует простого увеличения диаметра. Например, штанги C и D 7/8 in. имеют тело 22.23 mm, но D обеспечивает более высокий диапазон свойств. Можно изменить прочность без автоматической смены размера, если соединения и расчёты нагрузки остаются подходящими.
Класс K рассматривают иначе. По справочнику Octal его пределы текучести и прочности близки к C; основное отличие — выбор по коррозионному поведению и условиям добываемой жидкости, а не повышенная прочность. D ориентирован на механическую нагрузку, K — больше на коррозионную среду.
При закупке класс должен соответствовать главному риску: D — когда расчётная нагрузка требует запаса прочности, C — при умеренной нагрузке; K или другие коррозионностойкие решения оценивают, если определяющей становится коррозия жидкости. Более высокий класс не устраняет коррозию, износ от НКТ или несовместимость соединений.
Соединения штанг D и совместимость муфт
Соединение несёт ту же циклическую растягивающую нагрузку, что тело, поэтому совместимость ниппеля и муфты — часть пути передачи нагрузки D, а не отдельный вопрос аксессуаров. Муфта соединяет два резьбовых ниппеля; её номинальный размер соответствует штанге. Справочник Octal включает полноразмерные, уменьшенного диаметра, переходные и переходные уменьшенного диаметра муфты, с вариантами T и SM по условиям эксплуатации.
| Размер штанги | Наружный диаметр полноразмерной муфты | Наружный диаметр муфты уменьшенного диаметра | Номинальная длина муфты |
| 5/8″ | 38.10 mm | 31.80 mm | 101.6 mm |
| 3/4″ | 41.28 mm | 38.10 mm | 101.6 mm |
| 7/8″ | 46.00 mm | 41.30 mm | 101.6 mm |
| 1″ | 55.60 mm | 50.80 mm | 101.6 mm |
| 1-1/8″ | 60.33 mm | 57.15 mm | 114.3 mm |
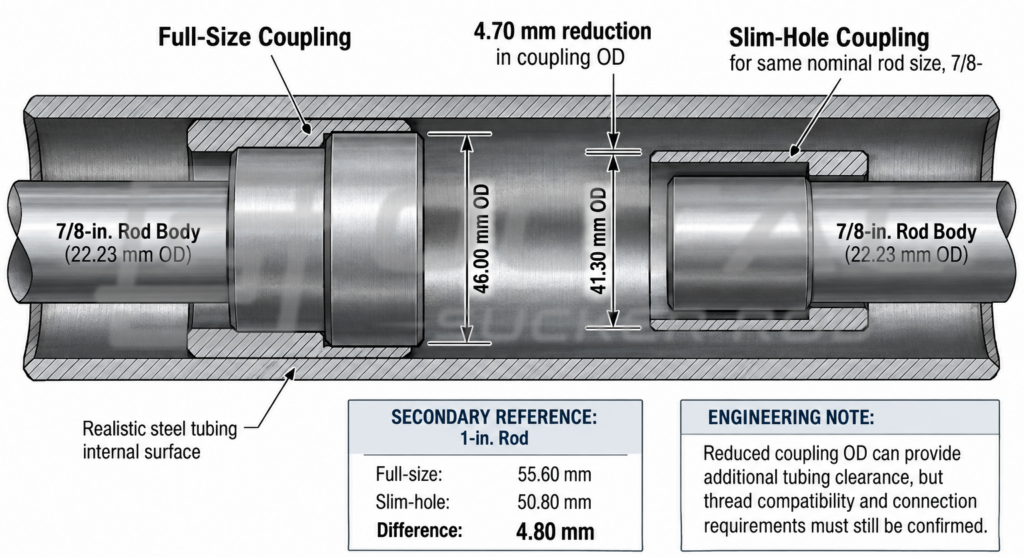
Разница муфт важна при ограниченном зазоре или контакте с НКТ. Полноразмерная муфта 7/8 in. имеет диаметр 46.00 mm, уменьшенная — 41.30 mm. Для 1 in. соответствующие диаметры — 55.60 и 50.80 mm. Меньший диаметр добавляет зазор, но выбор должен соответствовать резьбе штанги и требуемой схеме соединений.
Для переходных муфт обоих типов справочник Octal указывает: наружный диаметр и длина определяются большей резьбой. Это проверяют при соединении разных размеров в одной колонне, чтобы муфта соответствовала сочетанию резьб и пространству внутри НКТ.
Нагрузки и условия эксплуатации штанг D
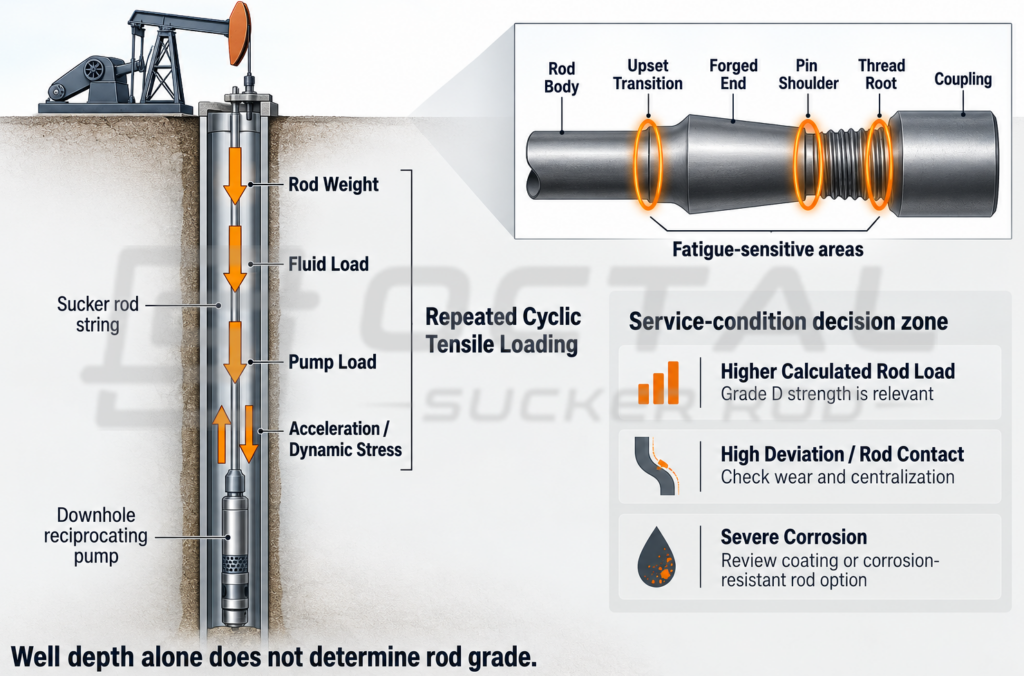
D выбирают главным образом при необходимости большей механической прочности, чем у C. В работе штанга несёт собственный вес, нагрузки жидкости и насоса и динамические напряжения каждого хода.
- Повышенная нагрузка колонны: D подходит, когда расчётные растягивающие и динамические нагрузки приближаются к пределу стандартной штанги. Повышенные пределы текучести и прочности дают запас при повторных циклах.
- Усталостно-чувствительные зоны: переход высадки, кованый конец, торец ниппеля, впадина резьбы и муфта требуют особого внимания: нагрузка проходит через изменения сечения и геометрии. Повреждение или плохая обработка сокращают усталостный ресурс даже при достаточной прочности тела.
- Условия для дополнительной оценки: большое отклонение ствола, сильную коррозию и частый контакт с НКТ нельзя компенсировать одной повышенной прочностью. Помимо D могут потребоваться центраторы, покрытие или другой материал. Ассортимент Octal также включает изделия с покрытием и коррозионностойкие варианты.
Критерий выбора: глубина сама по себе не определяет необходимость D. Вес колонны, нагрузку насоса, жидкость, характер хода и конфигурацию оценивают совместно.
Материал и термообработка штанг D
D не означает единого химического состава. Углеродистая или легированная сталь должна поддаваться термообработке и достигать требуемых пределов текучести, прочности и пластичности D. В спецификациях поставщиков встречаются 4130, 4138M или 4320, но они не являются универсальным определением D.
Термообработка — основной фактор свойств D. Совместная производственная база Octal использует линии закалки и отпуска с независимо управляемыми зонами нагрева и термопарами для равномерного нагрева и стабильных свойств тела.
При закупке и контроле готовую штангу принимают по фактическим испытаниям, а не только названию стали. Пределы текучести и прочности, твёрдость, прямолинейность и записи термообработки должны быть прослеживаемы до плавки и партии.
Контроль изготовления и инспекция
Производство D требует стабильного контроля ковки, термообработки, правки, механической обработки и геометрии резьбы. Совместная база Octal использует горизонтальную ковочную машину 800 тонн, гидравлическую высадочную установку 800 тонн и гидравлическую правильную машину 1,000 тонн, а также специализированное оборудование термообработки и обработки соединений для геометрии концов, прямолинейности и стабильных свойств.
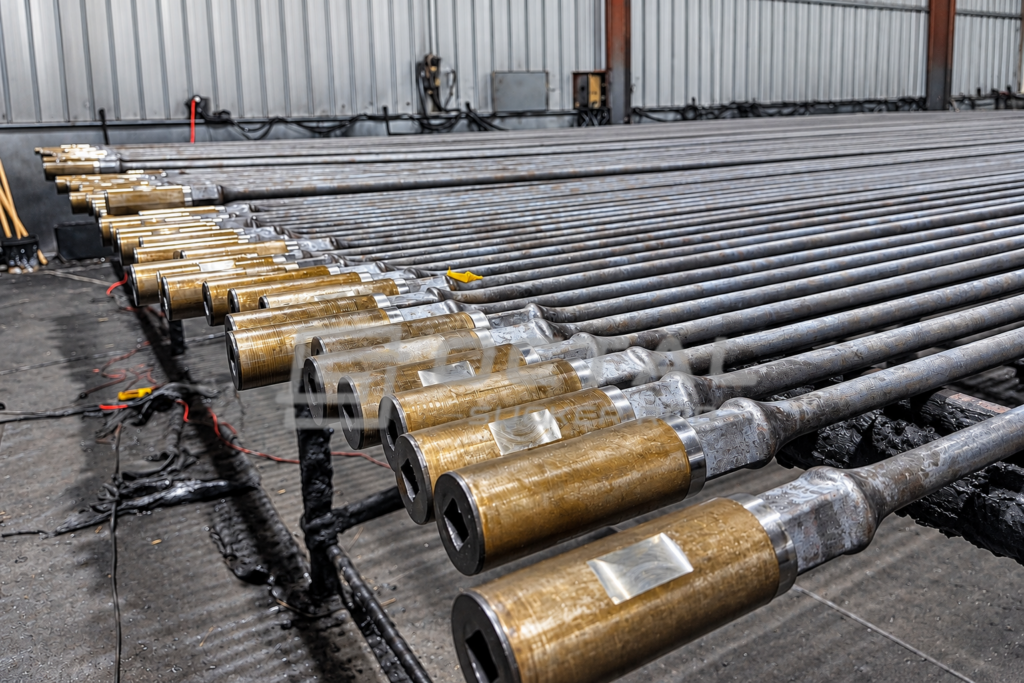
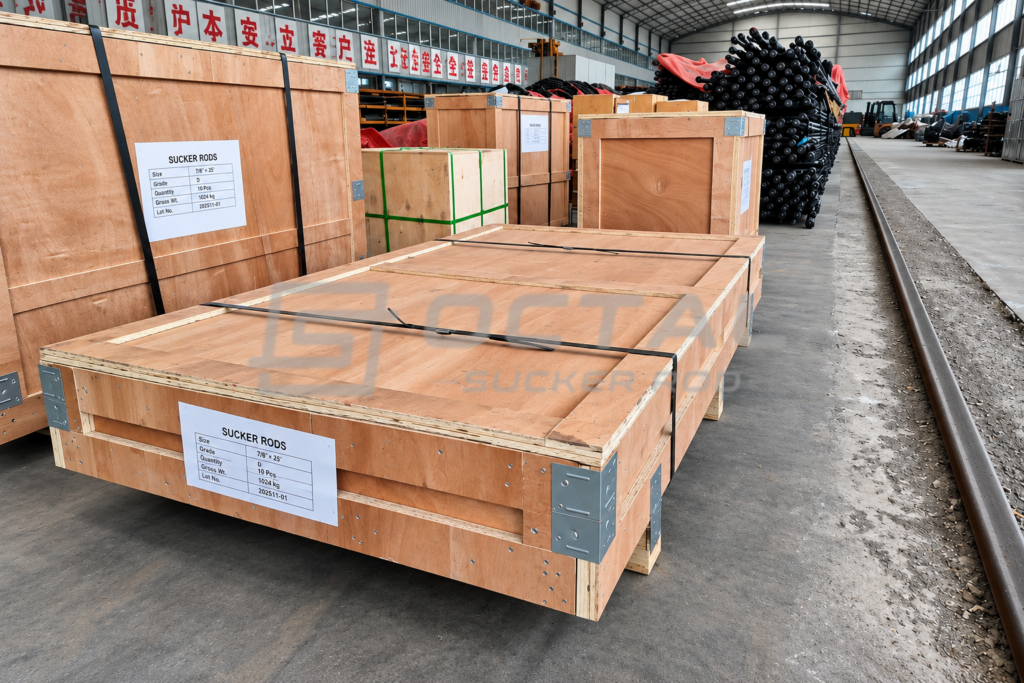
Готовые штанги проверяют испытаниями на растяжение и удар, контролем твёрдости и металлографии, размеров и резьбы. Результаты, номера плавок, термообработка, размеры, маркировка и упаковка могут быть связаны с партией, обеспечивая прослеживаемость от сырья до отгрузки.
Заказ, поставка и контроль штанг D
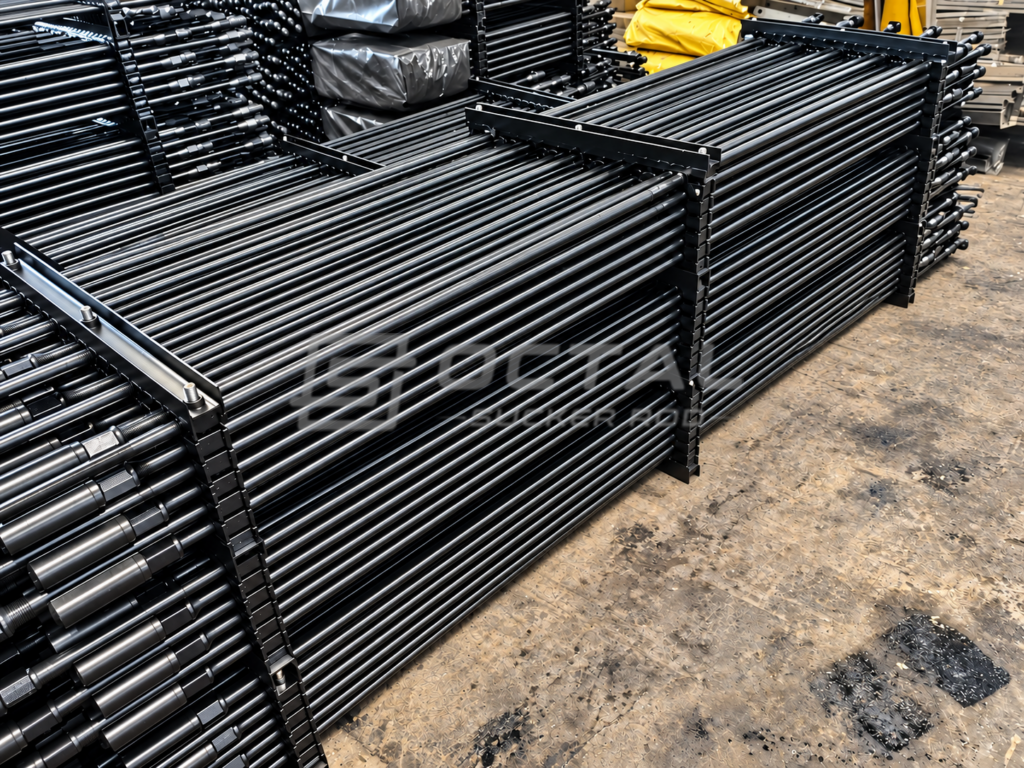
В заказе D подтверждают класс, номинальный диаметр, длину, ниппель/резьбу, муфту, условия эксплуатации и контроль, а не только размер. Octal поставляет D с совместимыми муфтами, укороченными и утяжелёнными штангами и другими элементами колонны; изготовление включает ковку, термообработку, правку, обработку и контроль. По проекту предоставляются механические испытания, размеры, записи термообработки и прослеживаемость партии, чтобы замена соответствовала прочности и существующим соединениям.
Часто задаваемые вопросы
Может ли D заменить C того же диаметра?
Диаметр может совпадать, но механические свойства классов различаются. При замене также подтверждают расчётную нагрузку, длину, ниппель/резьбу, муфту и условия эксплуатации.
Изготавливается ли D из одной конкретной марки стали?
Нет универсального химического состава D. Утверждённый материал и термообработка должны обеспечить свойства D и соответствовать производственной спецификации.
Почему у D нет единой фиксированной твёрдости?
Таблица Octal для D задаёт пределы текучести и прочности, удлинение и сужение, но не универсальную HRC или HB. Твёрдость определяется утверждённой спецификацией материала и термообработки с привязкой к партии.
Что проверить при заказе муфты для D?
Подтвердите размер, ниппель/резьбу, тип муфты, требуемую прочность соединения и зазор в НКТ. Полноразмерные и уменьшенные муфты различаются наружным диаметром; перед заменой или сборкой проверяют посадку.