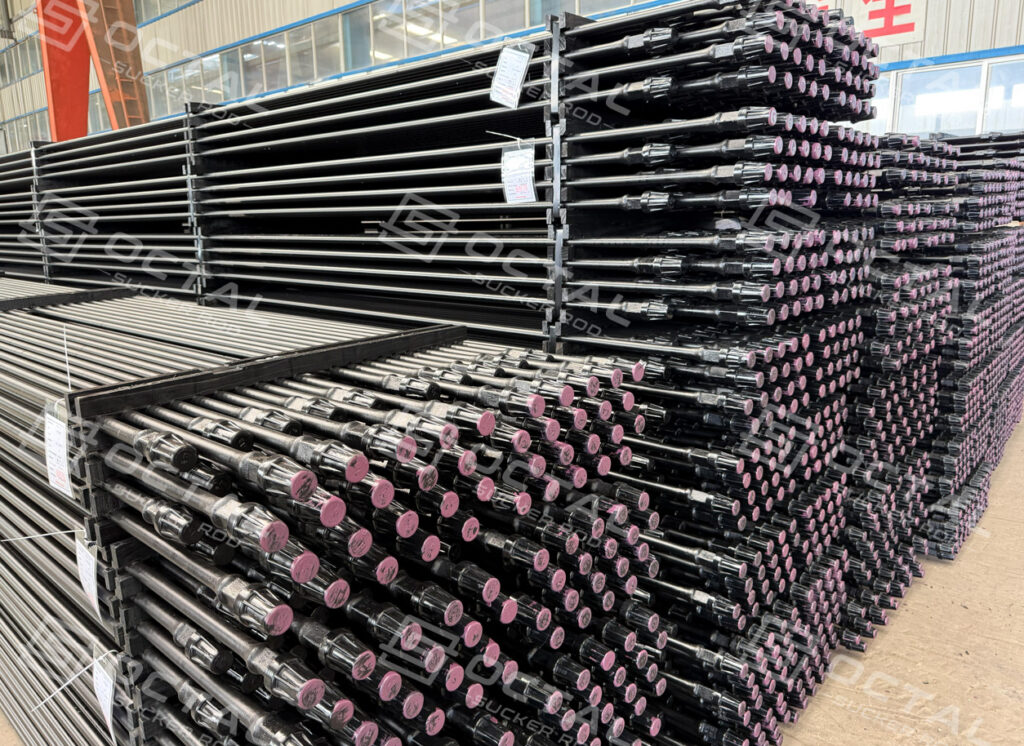
Насосные штанги API 11B передают переменную осевую нагрузку между наземным приводом и скважинным штанговым насосом. Каждая стальная штанга состоит из термически обработанного тела, кованых концевых переходов, лысок под ключ, ниппельных соединений с упорным буртом и соответствующих муфт. Эти элементы образуют непрерывную колонну штанг внутри эксплуатационных НКТ.
При работе колонна штанг испытывает повторяющиеся растягивающие нагрузки в каждом цикле откачки. Диаметр штанги, класс материала, режим термической обработки и геометрию соединения выбирают с учетом глубины скважины, нагрузки на полированный шток, темпа откачки и условий эксплуатации. Насосные штанги API 11B доступны с различными уровнями прочности и в разных конфигурациях, что позволяет комплектовать колонну как для обычных добывающих скважин, так и для более глубоких или более нагруженных насосных установок.
Технические характеристики насосных штанг API 11B
Спецификация API 11B распространяется на стальные насосные штанги и связанные изделия для штанговых насосных установок. Насосные штанги API 11B поставляются с различными диаметрами тела, стандартными длинами и классами материала. Конфигурацию соединения и концов можно подобрать в соответствии с требуемой конструкцией колонны штанг.
| Параметр | Характеристика / диапазон поставки |
|---|---|
| Стандарт продукции | Спецификация API 11B, 28-е издание, с применимыми дополнениями и исправлениями |
| Вид продукции | Стальные насосные штанги и укороченные насосные штанги |
| Диаметры тела штанги | 5/8, 3/4, 7/8, 1 и 1-1/8 in. |
| Метрические диаметры | 15.88, 19.05, 22.23, 25.40 и 28.58 mm |
| Стандартные длины насосных штанг | 25 ft и 30 ft |
| Стандартные метрические длины | 7.62 m и 9.14 m |
| Классы прочности / материала | C, K, DC, DA, DS, HA и HS; другие классы отдельных производителей могут поставляться по утвержденной производственной процедуре |
| Конфигурация концов | Кованый высаженный конец, лыски под ключ, упорный бурт ниппеля и наружный ниппель штанги API |
| Варианты муфт | Полноразмерные муфты или муфты уменьшенного диаметра; класса T, с металлизационным покрытием или в исполнении по требованиям проекта |
| Документы по контролю | MTC или CoC, протокол механических испытаний, протоколы контроля размеров и резьбы, применимые протоколы неразрушающего контроля и документы прослеживаемости по плавкам/партиям |
| Защита поверхности | Консервационное покрытие и резьбовые протекторы для транспортировки и хранения |
Диаметр штанги, класс материала, длину, размер ниппеля и тип муфты необходимо согласовывать как единую конфигурацию, особенно при замене штанг в существующей колонне. Если требуется монограмма API, лицензия API завода-изготовителя должна распространяться на соответствующую продукцию насосных штанг.
Размеры насосных штанг API 11B и подбор ниппелей
Диаметр тела штанги и размер ниппеля следует рассматривать как согласованную конфигурацию. Выбор сменной штанги только по диаметру тела может привести к несовместимому соединению на скважине.
| Номинальный диаметр тела штанги | Метрический диаметр | Типовой размер ниппеля API |
|---|---|---|
| 5/8 in. | 15.88 mm | 15/16 in. |
| 3/4 in. | 19.05 mm | 1 1/16 in. |
| 7/8 in. | 22.23 mm | 1 3/16 in. |
| 1 in. | 25.40 mm | 1 3/8 in. |
| 1 1/8 in. | 28.58 mm | 1 9/16 in. |
Увеличенный кованый конец и ниппель воспринимают нагрузку соединения, а бурт обеспечивает заданную опорную поверхность после правильного свинчивания. Поэтому диаметр ниппеля, профиль резьбы, состояние бурта и размер муфты необходимо проверять совместно.
Стандартный ряд диаметров тела стальных насосных штанг обычно заканчивается на 1 1/8 in. Большие размеры в общем каталоге оборудования для штанговых установок могут относиться к полированным штокам, утяжеляющим штангам или стеклопластиковым штангам.
Классы насосных штанг API 11B
Классы штанг API определяют класс материала и эксплуатационных свойств. Они не означают автоматически один фиксированный химический состав AISI или одинаковый производственный процесс на всех заводах.
| Группа классов | Типовой вариант материала | Минимальный предел текучести | Диапазон временного сопротивления | Общая область применения |
|---|---|---|---|---|
| C | Углеродистая сталь | 60 ksi / 414 MPa | 90–115 ksi / 621–793 MPa | Легкие и умеренные нагрузки в контролируемых условиях эксплуатации |
| K | Легированная сталь | 60 ksi / 414 MPa | 90–115 ksi / 621–793 MPa | Умеренные нагрузки, при которых утвержденная металлургия класса K соответствует свойствам рабочей жидкости |
| DC, DA, DS | Классы прочности D из углеродистой, легированной или специальной легированной стали | 85 ksi / 586 MPa | 115–140 ksi / 793–965 MPa | Средние и высокие нагрузки на штанги и более глубокие колонны |
| HA, HS | Высокопрочные классы из легированной или специальной легированной стали | 115 ksi / 793 MPa | 140–155 ksi / 965–1,069 MPa | Глубокие скважины и участки с высокой нагрузкой после оценки усталости и коррозии |
Эти значения служат ориентиром для групп классов. Определяющими остаются заказанное издание API, производственная спецификация изготовителя (MPS) и критерии приемки, указанные в заказе.
На рынке по-прежнему встречаются коммерческие обозначения D, KD, HL или HY. Их необходимо сопоставлять с точным классом материала, диапазоном механических свойств, химическим составом, термической обработкой и маркировкой, требуемыми для заказа. Устаревшего обозначения или цвета маркировки недостаточно для приемки материала.
Выбор класса и диаметра штанги
Нагрузки на колонну штанг
Размер тела штанги необходимо определять по расчету всей колонны. Обычно учитывают вес штанг в жидкости, нагрузку насоса, динамическое ускорение, максимальную и минимальную нагрузку на полированный шток, диапазон напряжений, длину хода, скорость откачки и положение каждого участка в ступенчатой колонне.
Высокопрочный класс может повысить допустимую нагрузку, но не компенсирует недостаточный размер соединения, неудачную конструкцию ступенчатой колонны или чрезмерные циклические напряжения.
Коррозионная среда
Добываемую воду, CO₂, H₂S, хлориды, поступление кислорода и историю химической обработки необходимо оценивать совместно. Более высокое временное сопротивление не означает автоматически более высокую коррозионную стойкость, а коррозионные язвы могут стать очагами зарождения усталостных трещин при циклических нагрузках.
В запросе следует указать имеющиеся результаты анализа воды, состав газа, температуру, программу применения ингибиторов и историю предыдущих разрушений штанг. Это позволяет подобрать материал с учетом фактической рабочей среды.
Искривление скважины и контакт с НКТ
В искривленных скважинах изгиб штанг и контакт с НКТ могут определять срок службы раньше, чем будет достигнута номинальная осевая прочность. При проверке конструкции необходимо учитывать интенсивность искривления, размер НКТ, наружный диаметр муфт, центраторы штанг и ожидаемые участки износа.
Муфты уменьшенного диаметра могут увеличить зазор, но их прочность, класс материала и требования к свинчиванию должны оставаться совместимыми с колонной штанг.
Возвратно-поступательная и вращательная работа
Насосные штанги API обычно применяют в установках с возвратно-поступательным штанговым насосом. Винтовые насосы создают крутильные нагрузки в дополнение к осевым напряжениям. Пригодность выбранных штанг, ниппелей и муфт для ожидаемого крутящего момента, направления вращения, скорости и процедуры свинчивания должна быть документально подтверждена.
Процесс производства
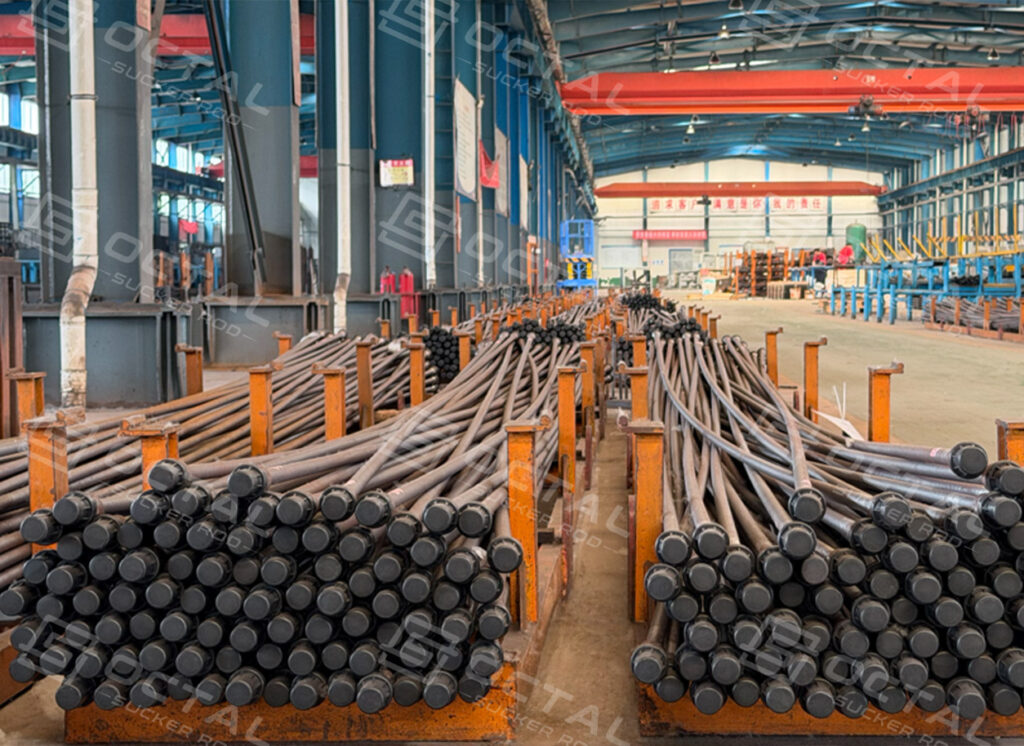
Производство начинается со стального прутка с идентифицированной плавкой, подобранного под требуемый класс API и утвержденную производственную спецификацию. До начала изготовления штанг химический состав проверяют на соответствие выбранному материалу.
Концы штанги нагревают и куют, формируя высаженный переход, лыски под ключ и участок ниппеля. Переход между телом штанги и кованым концом чувствителен к усталости, поэтому закаты, складки, разрывы поверхности и резкие изменения профиля требуют строгого контроля.
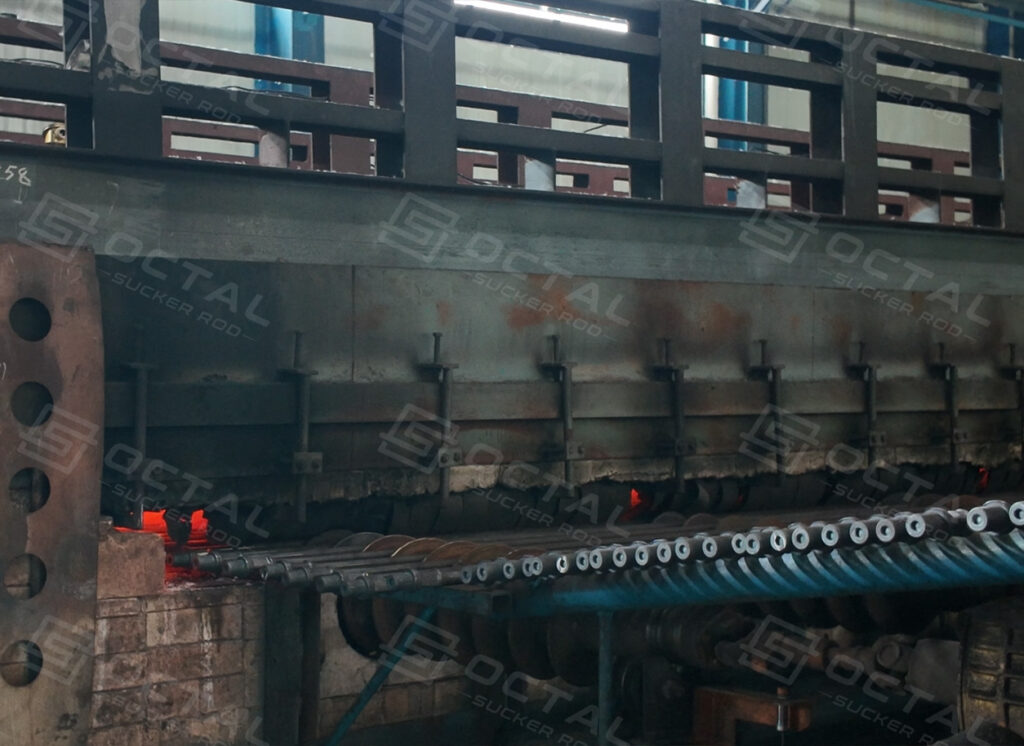
Термическую обработку выполняют в соответствии с классом и аттестованным производственным процессом. В зависимости от класса материала применяют нормализацию с отпуском или закалку с отпуском. Диаграммы печи, партии термообработки и образцы для механических испытаний должны быть связаны с исходной плавкой стали.
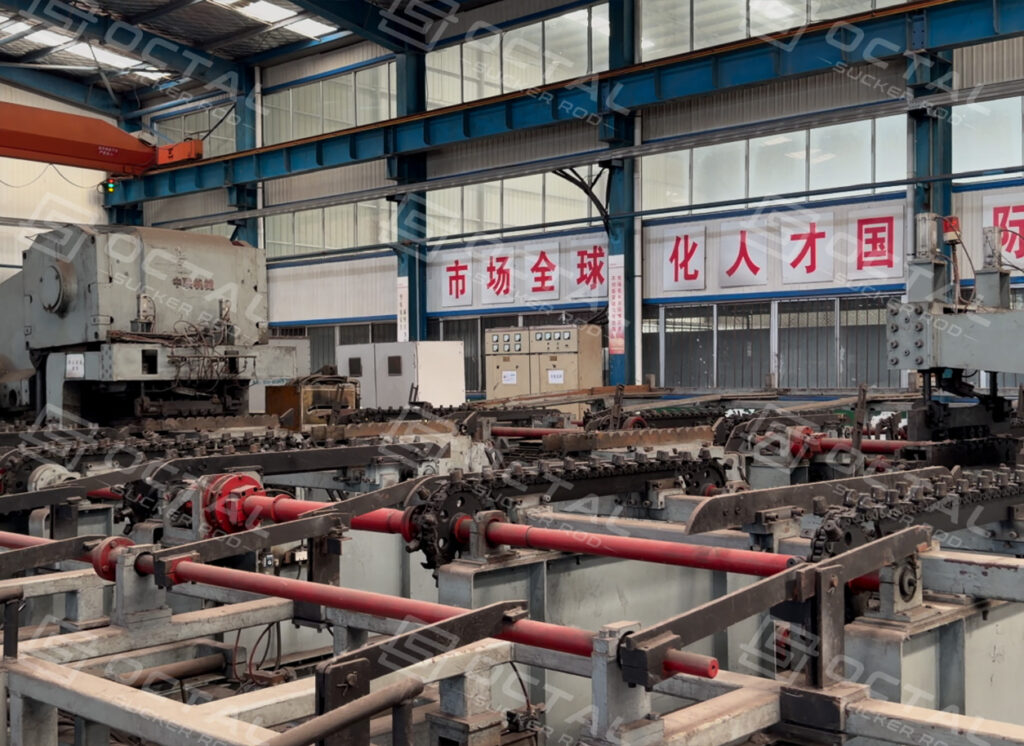
После термической обработки штангу правят, а ниппель, резьбовую канавку и бурт обрабатывают механически. Соединение проверяют рабочими калибрами. Готовую штангу контролируют, маркируют, защищают и упаковывают с идентификацией плавки или производственной партии.
Дробеструйное упрочнение, индукционная закалка, специальные покрытия и другие виды обработки для повышения усталостной или коррозионной стойкости следует указывать как опции конкретного производителя.
Контроль и прослеживаемость
| Этап контроля | Основные критерии приемки | Типовая проверка |
|---|---|---|
| Плавка стали и химический состав | Химический состав и идентификация класса материала | Анализ плавки, MTC и прослеживаемость по номеру плавки |
| Кованые концы | Профиль высадки, лыски под ключ, состояние поверхности и дефекты ковки | Визуальный контроль, проверка размеров и предусмотренный неразрушающий контроль, например магнитопорошковый контроль (MPI), если требуется |
| Термическая обработка | Аттестованный цикл термической обработки и контроль твердости | Диаграмма печи, запись производственной партии и образцы для механических испытаний |
| Механические испытания | Предел текучести, временное сопротивление, относительное удлинение и сужение в соответствии с классом | Результаты испытаний на растяжение, сопоставленные с соответствующим классом API 11B |
| Размеры тела штанги | Диаметр, длина, прямолинейность и состояние поверхности | Диапазон диаметров 5/8 in. — 1-1/8 in., стандартные длины 25 ft и 30 ft, протокол контроля размеров |
| Контроль ниппеля и бурта | Диаметр ниппеля, профиль резьбы, состояние бурта и результаты проверки калибрами | Протокол проверки резьбовыми калибрами и запись контроля соединения |
| Совместимость муфт | Соответствие размера ниппеля штанги, типа муфты и класса материала | Проверка соединения перед сборкой или отгрузкой |
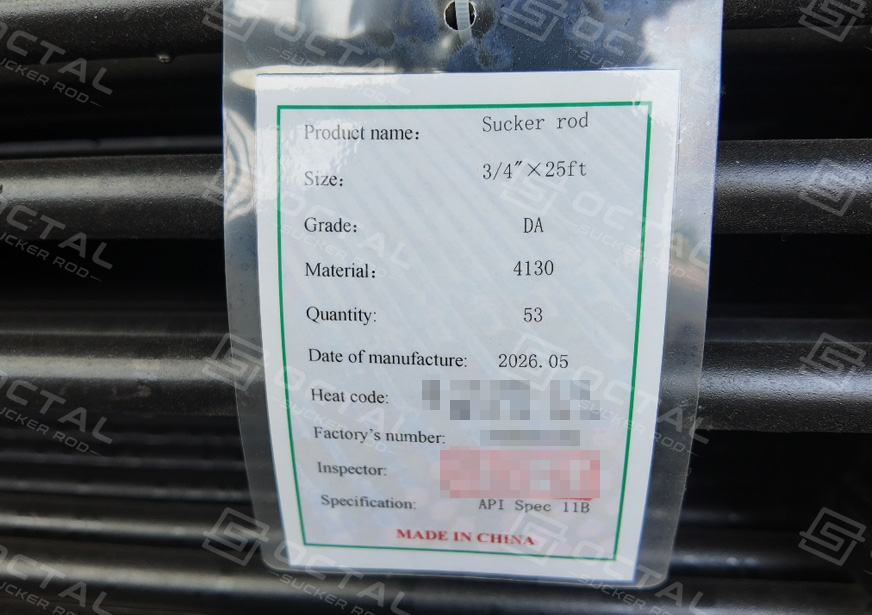
| Итоговая прослеживаемость | Маркировка, номер плавки, класс и идентификация производственной партии | MTC, протоколы контроля и прослеживаемость по упаковочному листу |
Для ответственных проектов могут потребоваться 100% визуальный и размерный контроль готовых штанг, 100% проверка ниппелей калибрами, магнитопорошковый контроль кованых концов либо электромагнитный/ультразвуковой контроль (EMI/UT) тела по всей длине. Методы, охват, частоту выборки и критерии приемки необходимо указать в заказе или плане контроля и испытаний.
Соединения и муфты насосных штанг
Муфта входит в цепь передачи нагрузки. Ее следует выбирать после определения размера ниппеля штанги, класса материала, зазора внутри НКТ и рабочей нагрузки.
Полноразмерные муфты имеют стандартные габариты соединения. Муфты уменьшенного диаметра обеспечивают меньший наружный диаметр там, где важны зазор внутри НКТ или контакт штанг с НКТ. Муфты класса T, с металлизационным покрытием и другие варианты предназначены для различных сочетаний требований к износу, коррозии и прочности.
При приемке соединений необходимо подтвердить:
• Правильный размер ниппеля штанги и муфты
• Состояние резьбы и бурта
• Результаты проверки поверенными рабочими калибрами API
• Класс материала муфты и прослеживаемость термообработки
• Требуемую обработку поверхности резьбы
• Утвержденную резьбовую смазку и процедуру свинчивания
• Чистые и правильно установленные резьбовые протекторы
Доступные конфигурации представлены на странице муфт насосных штанг.
Особенности выбора насосных штанг
Глубокие или ступенчатые колонны штанг
Верхний участок глубокой колонны штанг воспринимает вес подвешенных ниже штанг вместе с динамической нагрузкой насоса. В верхней ступени могут потребоваться большие диаметры или более высокопрочные классы, тогда как ниже можно применять штанги меньшего диаметра после выполнения расчетов напряжений и усталости.
Искривленные скважины
Резкие перегибы ствола увеличивают изгибные напряжения и скользящий контакт. При выборе следует учитывать центраторы штанг, наружный диаметр муфт, износ НКТ, соосность полированного штока и места предыдущих разрушений. Одного изменения класса может быть недостаточно для устранения механизма контакта.
Коррозионно-агрессивные добываемые жидкости
CO₂, H₂S, хлориды и вода могут способствовать язвенной коррозии, повреждениям, связанным с водородом, или общей потере металла. Материал штанг, состояние поверхности, применение ингибиторов и периодичность контроля следует выбирать в рамках единой программы защиты от коррозии.
Запас для замены и ремонта скважин
Сменные штанги должны соответствовать установленной системе ниппелей и муфт. Перед совместным использованием новых и имеющихся компонентов подтвердите номинальные размеры, геометрию соединений, класс материала, издание API, состояние буртов и пригодность к дальнейшей эксплуатации.
Почему выбирают Octal Suckerod
Octal обеспечивает техническое сопровождение проектов насосных штанг от проверки спецификации до производства и отгрузки. Если требования неполны или противоречивы, наша команда уточняет детали с заказчиком до начала производства, чтобы несоответствия не пришлось устранять на этапе поставки.
При замене и повторных заказах можно проверить прежнюю маркировку, чертежи и упаковочные документы, чтобы новая поставка соответствовала существующей колонне штанг. Рекомендации по продукции основаны на фактических условиях скважины и требуемых эксплуатационных характеристиках, без добавления ненужных классов, обработок или конфигураций.
Часто задаваемые вопросы
В1: Эквивалентен ли фирменный высокопрочный класс насосных штанг классу API 11B?
О1: Автоматическую эквивалентность предполагать нельзя. Перед одобрением замены сравните заданные пределы текучести и прочности, процесс термообработки, несущую способность соединения, подтверждение усталостной или коррозионной стойкости, требования к контролю и спецификацию производителя.
В2: Можно ли использовать насосные штанги API 11B разных производителей в одной колонне?
О2: Они могут быть совместимы при подтверждении размера ниппеля, размеров муфты, результатов контроля резьбы калибрами, класса материала и несущей способности. Фирменные высокопрочные штанги или специальные соединения требуют отдельной проверки совместимости перед включением в существующую колонну.
В3: Что необходимо согласовать до независимого контроля насосных штанг API 11B?
О3: В заказе или плане контроля и испытаний (ITP) до начала производства необходимо определить этап контроля, объем выборки, метод испытаний, критерии приемки и точки присутствия инспектора. Это дает инспектору четкую основу для приемки штанг и проверки итоговой документации.
В4: Какие сведения необходимы для расследования преждевременного разрушения насосной штанги API 11B?
Сохраните разрушенный участок и соседние соединения, не очищая поверхность излома. Зафиксируйте положение в колонне штанг, время работы, данные о нагрузках, условия скважины и сделайте четкие фотографии. Эти сведения помогают установить, вызвано ли разрушение перегрузкой, усталостью, коррозией, изгибом или повреждением соединения.